 EN

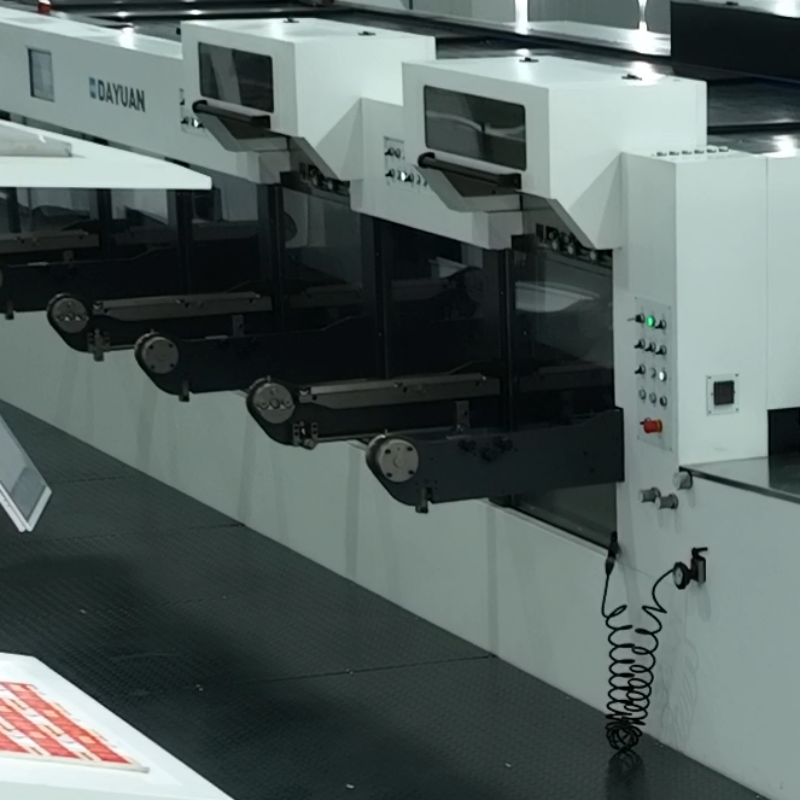
Dayuan sıcak damgalama makinesi, sayfa besleme, konumlandırma ve damgalama işlemlerinin koordine bir süreç olarak birlikte çalıştığı zaman tutarlı kayıtları sağlayabilir. Doğru folyo yerleştirme, tek bir izole ayara bağlı değildir. Sanat eseri, damgalama kalıbı ve alt tabaka doğru şekilde hizalanırken, her sayfanın beslemeden baskıya kadar tamamını kontrol etmek gerekir. Dayuan'ın otomatik sıcak folyo damgalama ve kesme makineleri kağıt ambalaj üretimi gereksinimlerini karşılamak için bu işlemleri farklı yapılandırmalarda birleştirir. Bu faktörleri anlamak, baskı işletmelerinin makine yeteneklerini değerlendirmesine ve güvenilir üretim için hazırlanmasına yardımcı olur.
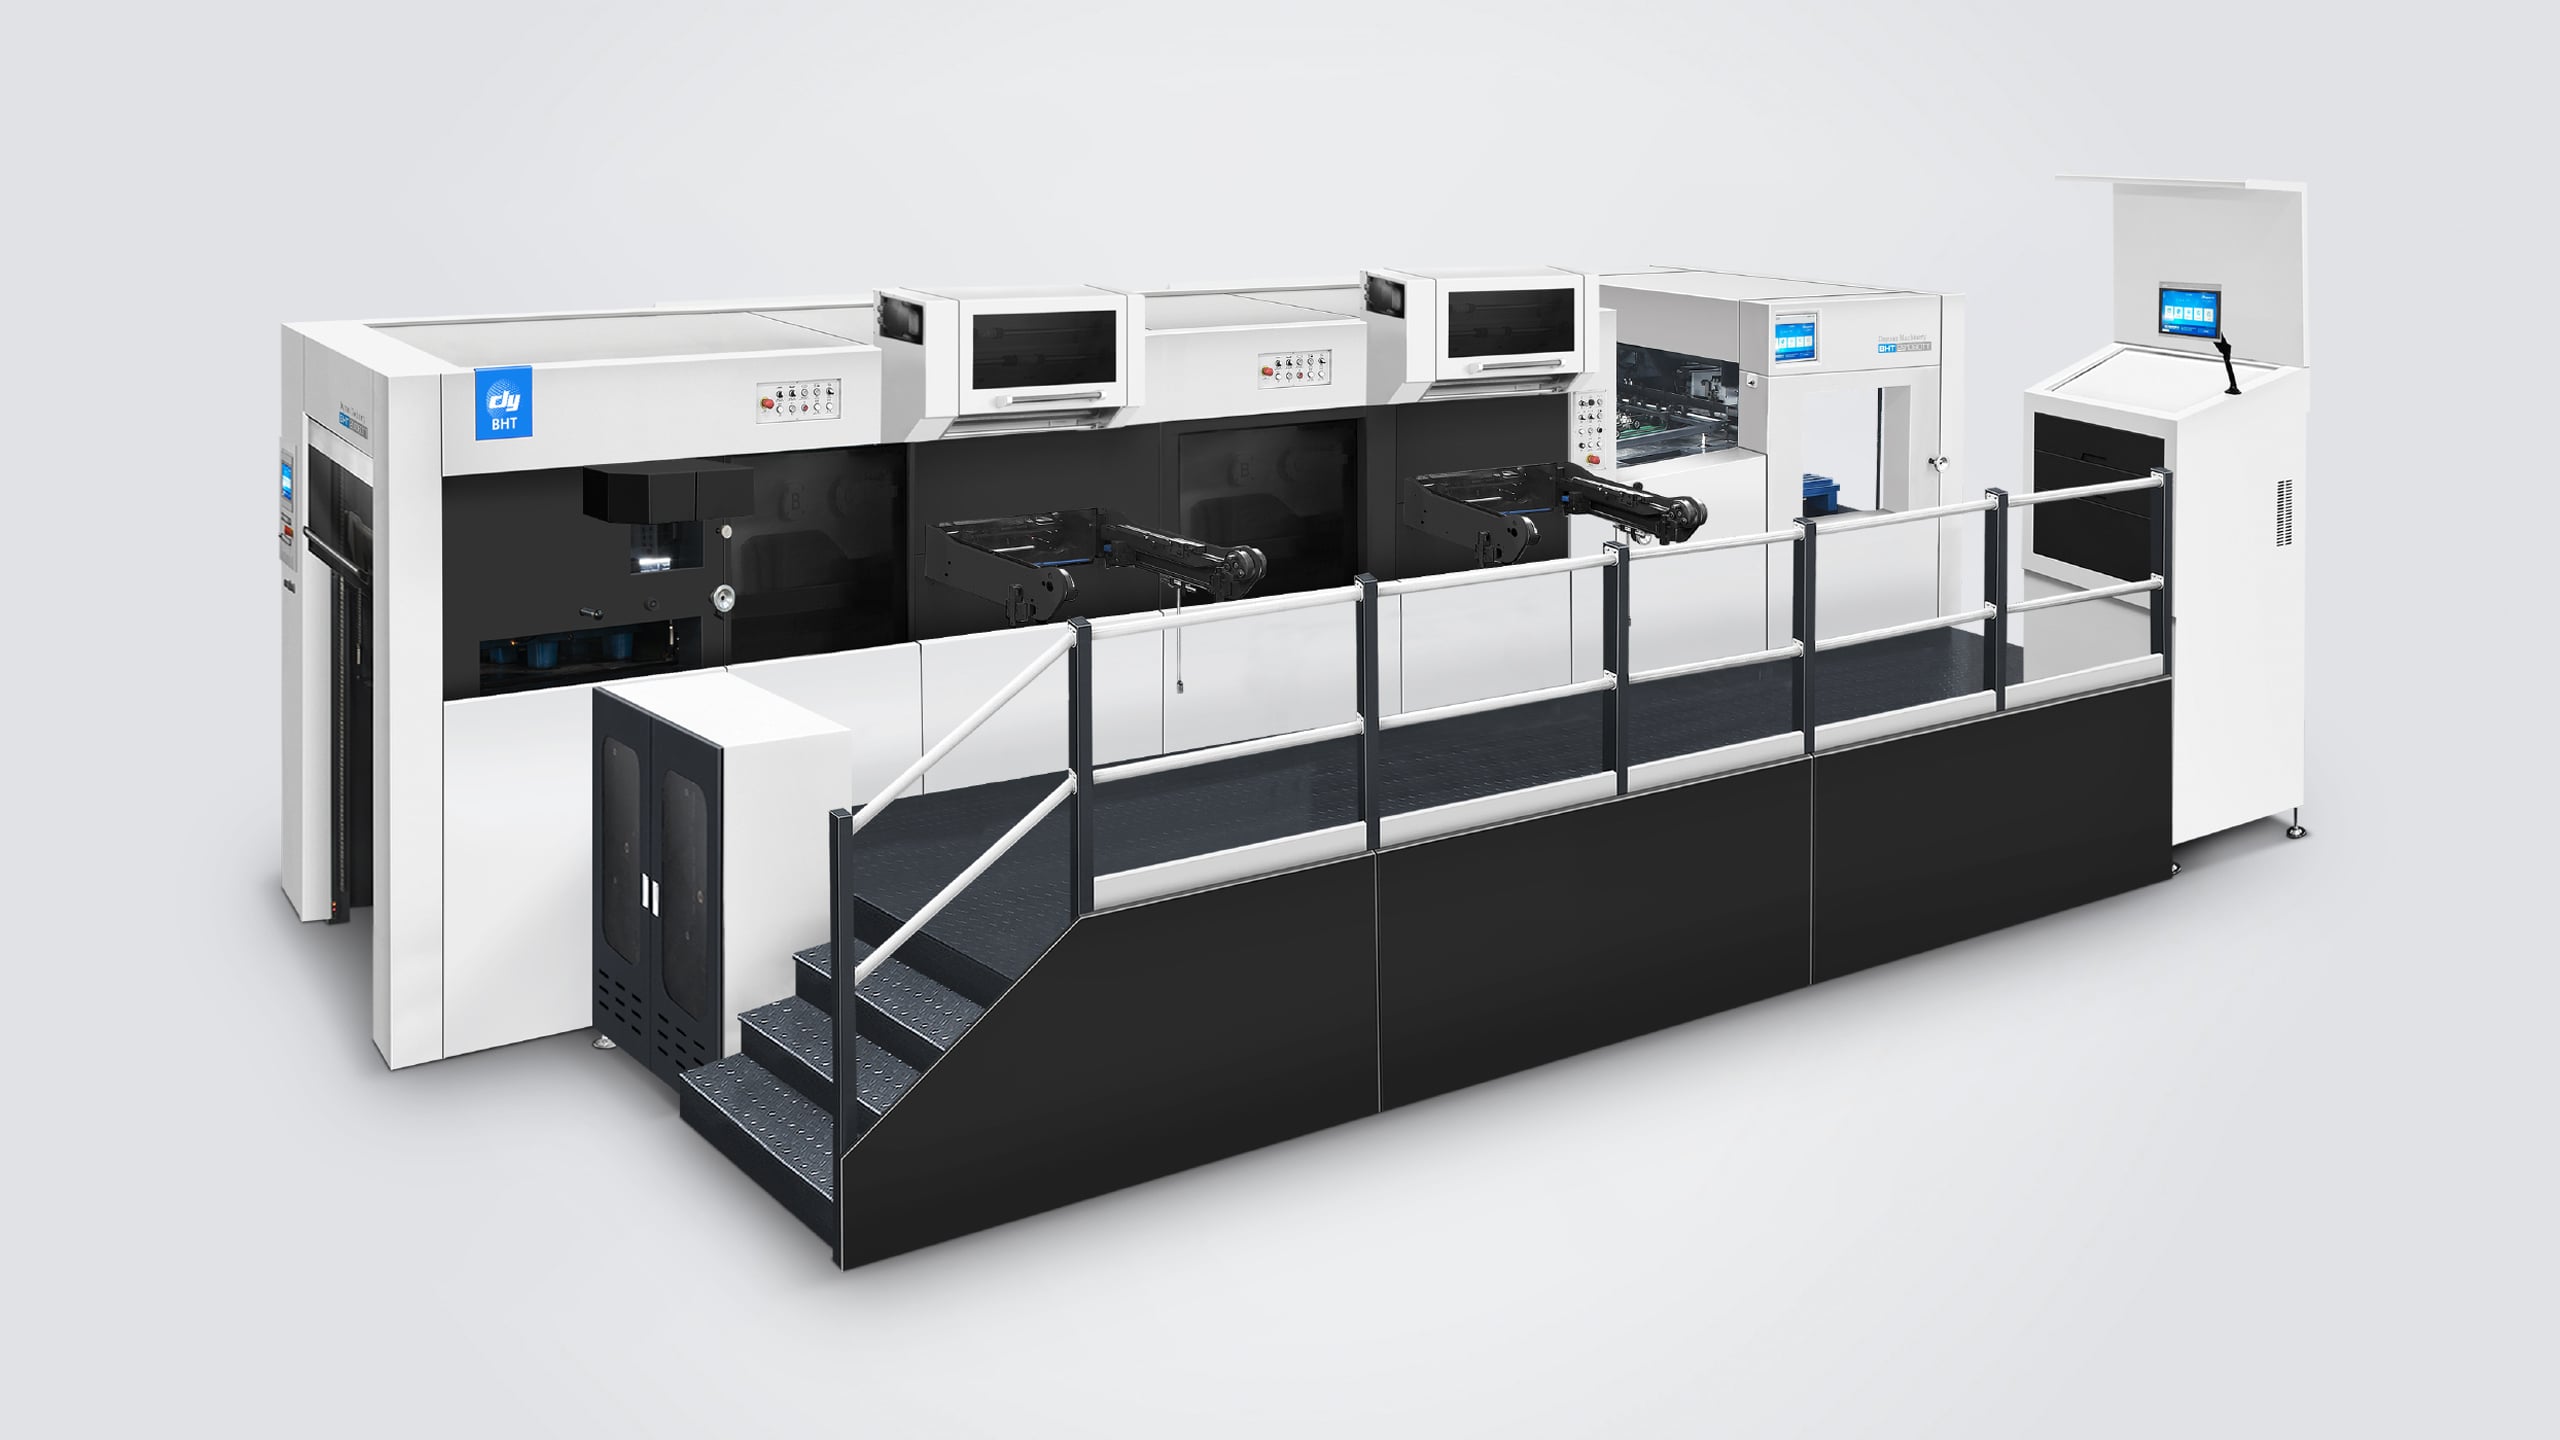
Kayıt işlemi, küçük bir kaymanın folyo kenarlarının düzensiz görünmesine, baskılı grafiklerle hizalanmada bozulmaya veya istenen görsel yüzey sonucunu etkilemesine neden olabilmesi nedeniyle önemlidir. Bu nedenle bir sıcak damgalama makinesi, yalnızca güçlü damgalama basıncı değil; aynı zamanda tekrarlanabilir sayfa hareketi ve güvenilir konumlandırma gerektirir. Çok istasyonlu damgalama ve kesme düzeninde koordinasyon özellikle kritik hâle gelir çünkü farklı işlemler sürecin tamamında aynı sayfa referansını korumalıdır.
Kayıt, Kontrollü Sayfa Hareketiyle Başlar
Tutarlı Besleme Referansı Oluşturur
Sıcak damgalama makinesine giren her sayfa, öngörülebilir bir konumda ulaşmalıdır. Eğer sayfalar eğilirse, üst üste binerse veya kayıt noktasına yaklaşım şekilleri değişirse, damgalama kalıbı hedef alanı ile tutarlı şekilde eşleşemez. Güvenilir besleme ve doğru hizalama birlikte çalışır: besleyici sayfayı sunarken, konumlama sistemi damgalama işlemi için referansı belirler.
Malzeme durumu bu ilk referansı da etkiler. Levha boyutları, lif yönü, kıvrılma, sertlik ve yüzey değişimi, malzemenin sıcak damgalama makinesi içinde nasıl ilerlediğini etkileyebilir. Operatörler, doğru şekilde hazırlanmış karton kullanmalı ve malzeme değiştiğinde besleyici ayarlarını doğrulamalıdır. Sabit gelen koşullar, pozisyonlama ayarlarının daha güvenilir olmasını sağlar ve baskılar arasındaki değişkenliği azaltmaya yardımcı olur.
Kıskaçlar ve Aktarım Zamanlaması Hizalamayı Korur
Bir levha kaydedildikten sonra, aktarım sırasında kontrol altında kalması gerekir. Sıcak damgalama makinesi, levhanın damgalama alanıyla temas etmeden önce kaymasını önlemek için koordine edilmiş kıskaç hareketi ve mekanik zamanlamaya dayanır. Dayuan'ın BHT-2S1060TT yayınlanan pozisyonlama doğruluğu ±0,075 mm'ye kadar olan servo kontrollü kıskaç çubuğu pozisyonlama sistemini kullanır. Levha kaydıktan sonra hareket ederse, yalnızca doğru başlangıç pozisyonu doğru yerleştirilmiş bir baskı garantisi sağlamaz.
Kurulum, bu nedenle yalnızca besleyiciyi değil, tam levha aktarım yolunu dikkate almalıdır. Levhanın güvenli bir şekilde tutulduğundan ve gereksiz sürtünme veya kesinti olmadan sıcak damgalama makinesi boyunca düzgün bir şekilde hareket ettiğinden emin olun. Dayuan'ın BHT-2S1060TT modeli, servo kontrollü pense çubuğu konumlandırma sistemi kullanır ve yayınladığı konumlandırma doğruluğu en fazla ±0,075 mm’dir. Bu, makineye özel bir konumlandırma parametresidir; gerçek damgalama sonuçları aynı zamanda levha durumuna, kalıplamaya ve kuruluma bağlıdır.
Mekanik Koordinasyon, Tekrarlanabilir İzlerin Desteklenmesini Sağlar
Konumlandırma, Damgalama Hareketiyle Uyumlu Olmalıdır
Bir sıcak damgalama makinesi, iz bırakma anında folyoyu, kalıbı ve altlığı istenen ilişki içinde bir araya getirmelidir. Doğru kayıt, konumlandırma sistemi ile makine çevriminin birlikte çalışmasına bağlıdır. Eğer çevrimler arasında zamanlama veya hizalama değişirse, sanatsal tasarım ve kalıp doğru hazırlanmış olsa bile folyo görüntüsü basılı detaylara göre kayabilir.
Operatörler, üretimden önce iş referansını, kalıp konumunu ve levha hizalamasını onaylayarak bu koordinasyonu destekleyebilirler. Sıcak damgalama makinesinde, kurulum sırasında küçük bir konumlandırma sapmasını düzeltmek, üretim süreci boyunca tekrarlayan yanlış yerleştirmeleri önlemeye yardımcı olabilir. Deneme baskısı izleri, amaçlanan kayıtlama işaretleriyle veya basılı özelliklerle karşılaştırılmalı; ayarlar tahmin yoluyla değil, sistematik olarak yapılmalıdır.
Kararlı Basınç ve Temas, Doğruluğu Korur
Basınç, kayıtlamayı (register) yerine geçirmese de eşit temas, folyo görüntüsünün amaçlandığı gibi aktarılmasına yardımcı olur. Sıcak damgalama makinesi, çalışma alanının tamamında uygun baskı koşullarına ihtiyaç duyar. Aşırı veya düzensiz basınç, folyo aktarımını etkileyebilir ve kalite sorunlarının teşhisini zorlaştırabilir. Basınç ayarları, alt tabaka, folyo, kalıp ve belirli iş gereksinimlerine uygun olmalıdır.
Konumlandırma doğruluğu ile damgalama hassasiyeti arasındaki ayrım, makine teknik özelliklerini değerlendirirken önemlidir. BHT-2S1060TT modeli için Dayuan, sıcak damgalama hassasiyetini en fazla ±0,1 mm ve tutucu çubuğu konumlandırma doğruluğunu en fazla ±0,075 mm olarak belirtir. Bu değerler, makinenin performansının farklı yönlerini tanımlar ve birbirleriyle değiştirilemez kabul edilmemelidir. Birleşik damgalama ve kesme üretiminde, kayıt kontrolünün tam süreç boyunca yapılması, sapmanın besleme, aktarma, baskı veya aşağı akış işleyişinden mi kaynaklandığını belirlemeye yardımcı olur.
Kurulum Disiplini, Tasarımı Üretim Doğruluğuna Dönüştürür
İş Hazırlığı, Önlenmesi Mümkün Olan Değişkenliği Azaltır
Yüksek kayıt doğruluğu, iş açık referanslarla hazırlanırsa daha kolay korunur. Bir sıcak damgalama makinesini çalıştırmadan önce, baskı tasarımı konumu, kalıp montajı, folyo yolu, sayfa boyutları ve hedeflenen kayıt noktalarını doğrulayın. Basım operatörü, doğru yerleştirmeyi tanımlayan baskılı kenarların veya işaretlerin hangisi olduğunu ve nihai ürünün hangi düzeyde sapmaya tolerans göstereceğini bilmelidir.
Yapılandırılmış hazırlık süreci, makine ayarlarını malzemeyle ilgili sorunlardan ayırt etmeye de yardımcı olur. Bir sıcak damgalama makinesi tutarsız sonuçlar ürettiğinde, birkaç sayfayı karşılaştırın ve kaymanın tutarlı bir yönde mi yoksa rastgele mi gerçekleştiğini belirleyin. Tekrarlayan bir kayma, muhtemelen bir konumlandırma ayarını gösterirken, düzensiz değişkenlik, dengesiz besleme, kağıt davranışındaki istikrarsızlık veya dikkat gerektiren sayfa işleme ile ilgili olabilir.
İzleme, Üretim Sürecini Hedef Aralığında Tutmayı Sağlar
Kayıt, üretim başlangıcında ve süreç boyunca uygun aralıklarla kontrol edilmelidir. Bir sıcak damgalama makinesi, malzeme değiştiğinde, folyo davranışında farklılıklar ortaya çıktığında veya çalışma koşulları değiştiğinde ayarlama gerektirebilir. Düzenli denetimler, operatörlerin nedeni hâlâ izlenebilirken kaymaları tespit etmelerine olanak tanır; aksi takdirde, büyük miktarda uygun olmayan ürünün üretim sonunda fark edilmesi söz konusu olur.
Yararlı bir üretim kaydı, kullanılan malzemeyi, kalıp düzenlemesini, onaylı ayarları, gözlemlenen hizalamayı ve herhangi bir düzeltici işlemi içerir. Bu notlar, ekiplerin başarılı ayarları yeniden oluşturmasını ve tekrarlayan sorunları daha verimli şekilde tanılamasını sağlar. Değerlendirme yapılırken MHK-2S1050TTC DUOPRESS sıcak damgalama ve kesme makinesi , üreticiler, gerçek sanatsal tasarım boyutları ve kayıt gereksinimleriyle karşılaştırmak üzere yayınladığı sıcak damgalama doğruluğunu (en fazla ±0,1 mm) ve maksimum damgalama boyutunu (1.040 × 720 mm) gözden geçirebilir.
SSS
Kayıt Doğruluğunu En Doğrudan Etkileyen Nedir?
Sayfa besleme, başlangıç hizalama, aktarım kontrolü ve tutarlı baskı koşulları, hepsi kayıtlı konum doğruluğuna katkı sağlar. Bir sıcak damgalama makinesi, sayfanın damgalama alanına tekrarlanabilir bir durumda ulaşması halinde yalnızca amaçlanan folyo konumunu koruyabilir. Malzeme hazırlığı ve dikkatli iş kurulumu da önemlidir; çünkü stoktaki değişkenlikler, aksi takdirde kararlı olan konumlama ve aktarım işlemlerini etkileyebilir.
Malzeme Değişiklikleri Kaydı Etkileyebilir mi?
Evet. Kalınlık, rijitlik, kıvrılma veya yüzey özellikleri açısından farklar, sayfaların makineye nasıl beslendiğini ve makine içinde nasıl ilerlediğini değiştirebilir. Yeni bir kağıt veya karton spesifikasyonuyla sıcak damgalama makinesi kullanılırken operatörler, besleyici ve kayıt ayarlarını doğrulamalı ve devam etmeden önce test sayfalarını incelemelidir. Her malzeme değişikliği, süreç koşullarının yeniden onaylanması gereken bir neden olarak değerlendirilmelidir; önceki kurulumun hâlâ uygun olacağı varsayımı yapılmamalıdır.
Operatörler Kayıt Kaymasını Nasıl Teşhis Edebilir?
Birden fazla izi karşılaştırın ve kaymanın tutarlı mı yoksa değişken mi olduğunu belirleyin. Tekrarlanan bir kayma, bir referans veya konumlandırma ayarını gösterebilir; buna karşılık düzensiz hareket, besleme veya sayfa kontrolü ile ilgili olabilir. Sıcak damgalama makinesinde yüklemeden aktarmaya kadar tam işlem sırasını gözden geçirin, her seferinde yalnızca bir adet kontrollü düzeltme yapın ve sonucu doğrulamak için ek sayfaları inceleyin.