 EN

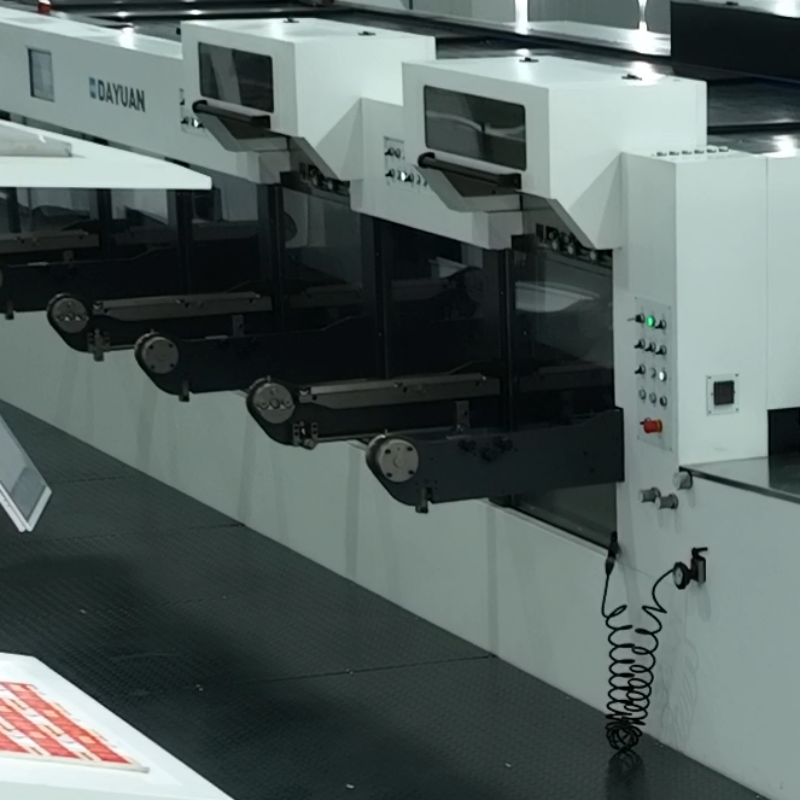
Horúca razítkovacia stroj značky Dayuan dokáže dosiahnuť konzistentnú registráciu počas podávania listov, ich polohovania a razítkovania – všetky tieto operácie fungujú ako súčasť koordinovaného procesu. Presné umiestnenie fólie nezávisí od jediného izolovaného nastavenia. Vyžaduje kontrolu každého listu od jeho podávania až po vytlačenie, pričom sa udržiava správne zarovnanie medzi grafickým motivom, razítkovacou formou a podkladom. Stroje značky Dayuan automatické horúce razítkovacie a vyrezávacie stroje kombinujú tieto operácie v rôznych konfiguráciách, aby spĺňali požiadavky výroby papierových obalov. Porozumenie týmto faktorom pomáha tlačiarom posúdiť schopnosti stroja a pripraviť sa na spoľahlivú výrobu.
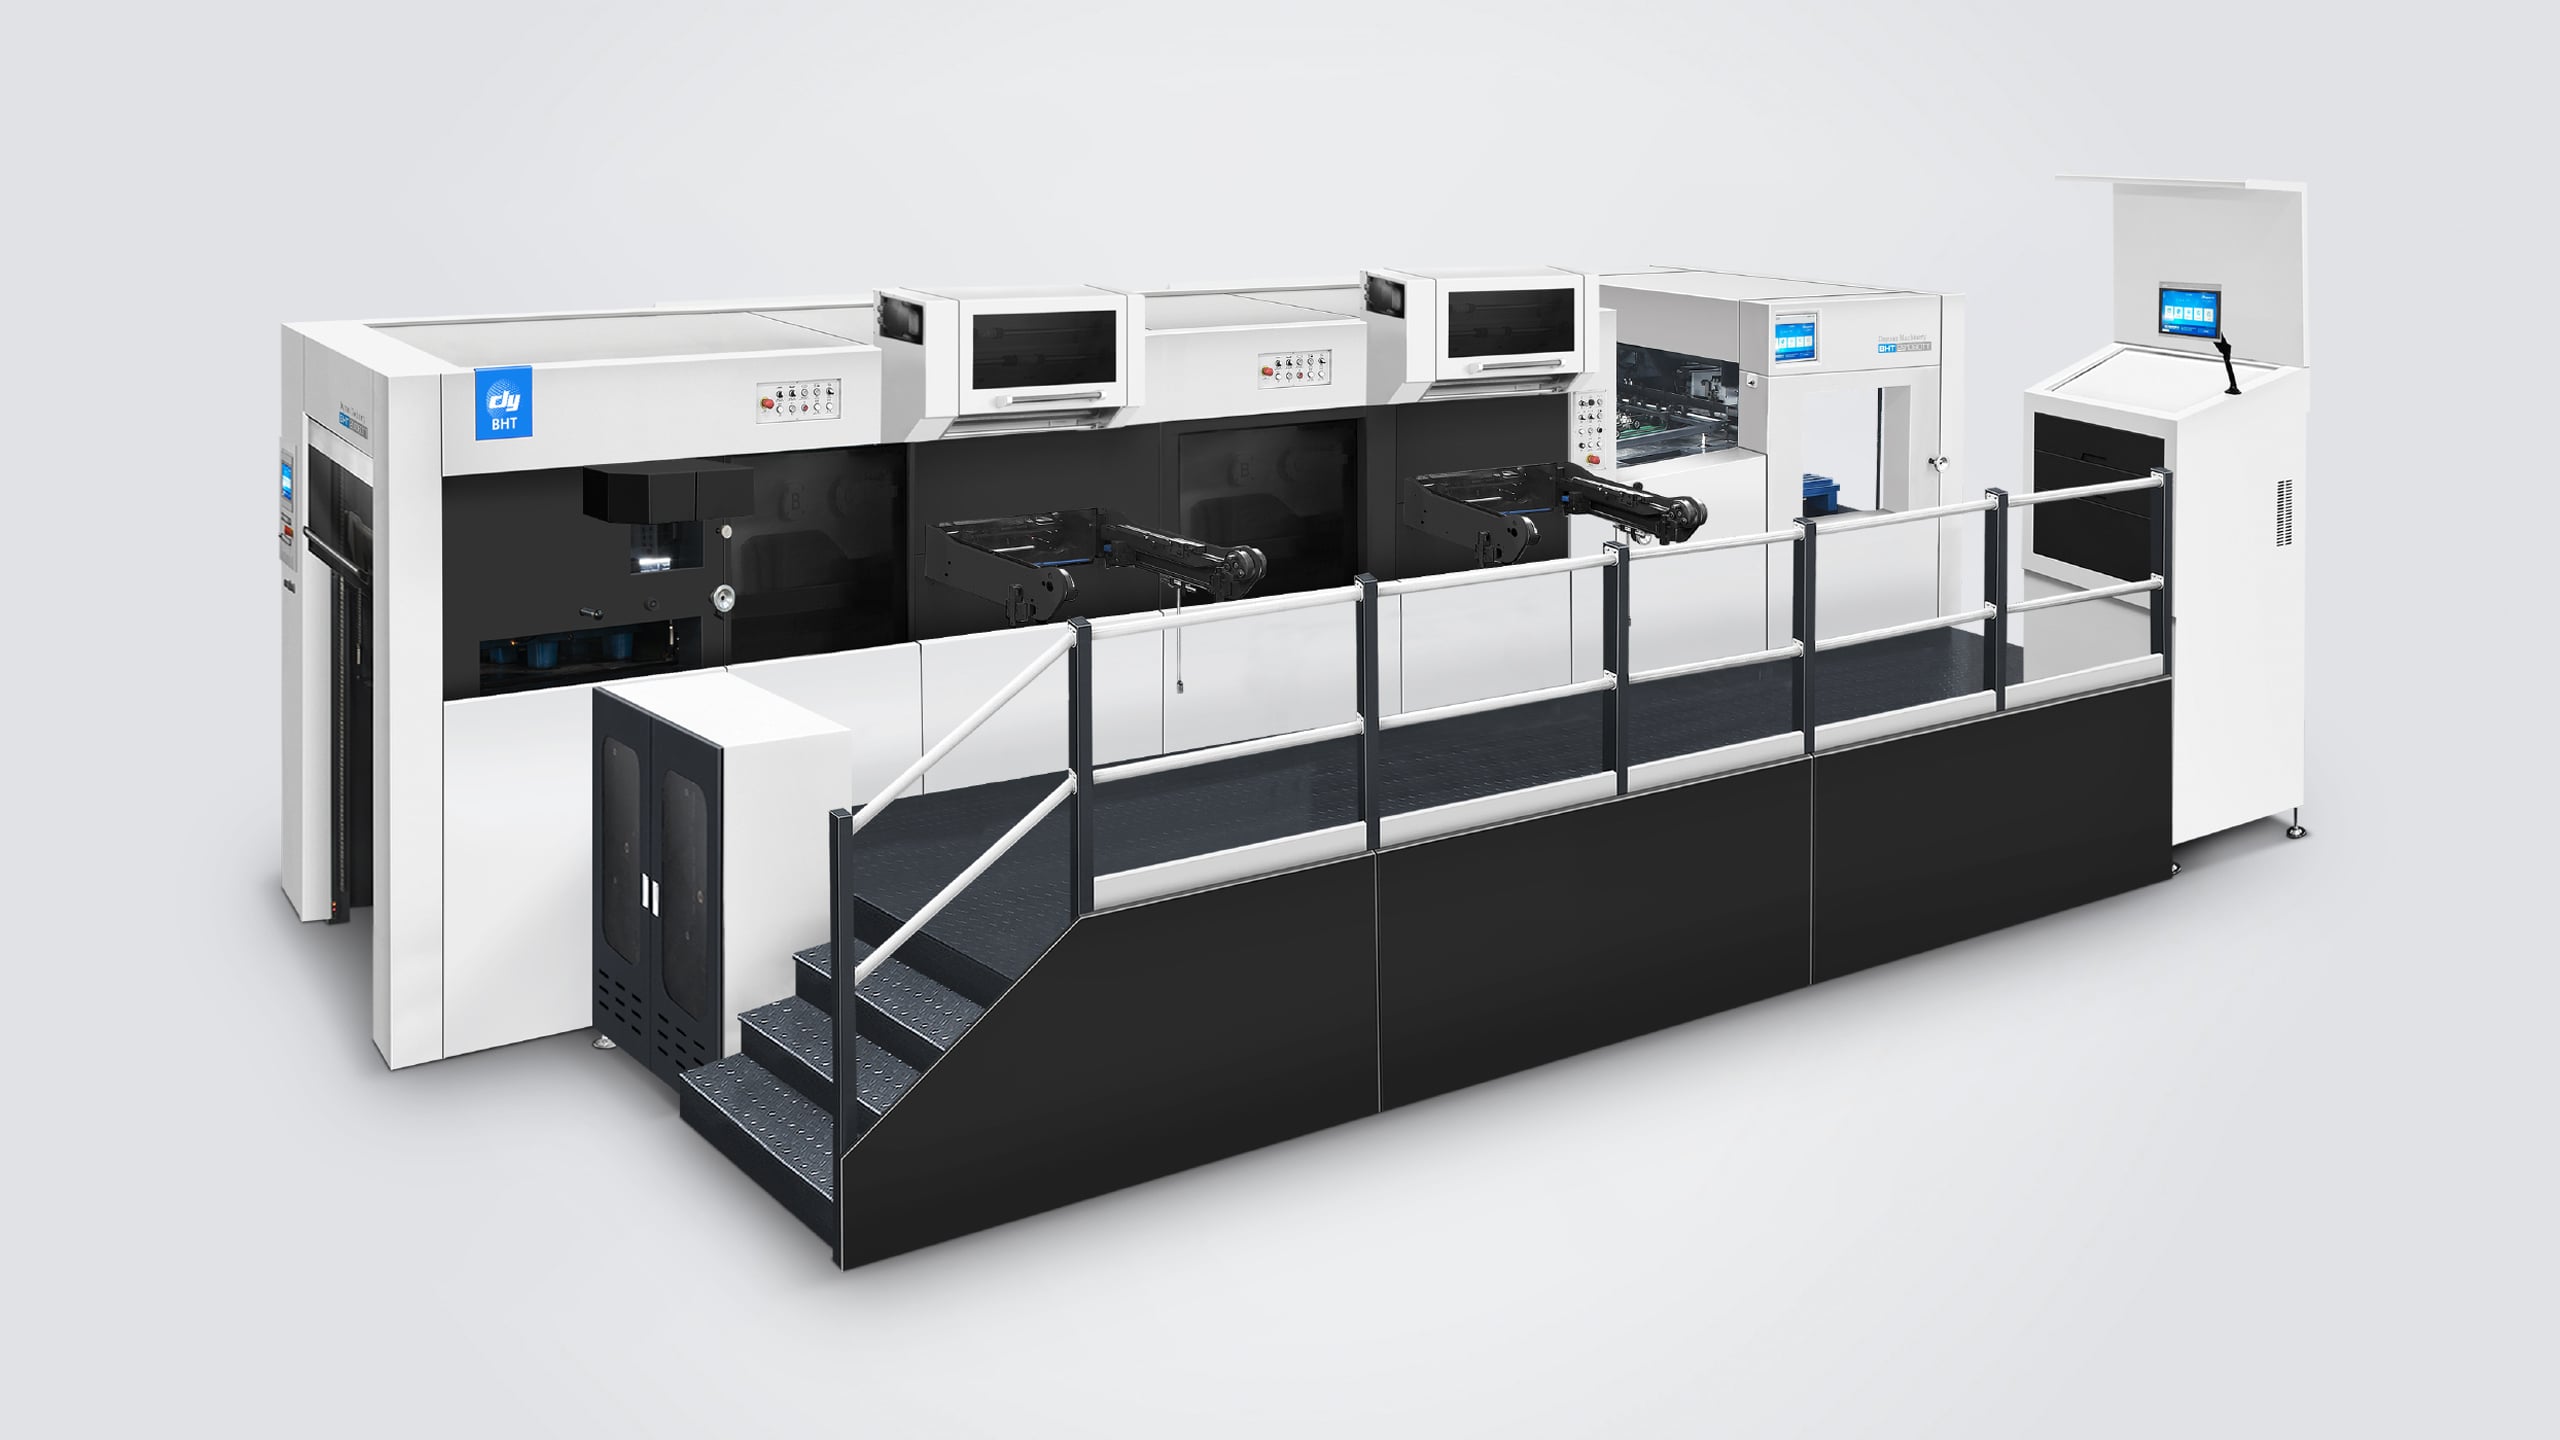
Registrácia je dôležitá, pretože aj malý posun môže spôsobiť nerovnomerný vzhľad okrajov fólie, porušiť zarovnanie s potlačenými grafikami alebo ovplyvniť požadovaný vizuálny dojem. Preto potrebuje stroj na horúcu fóliu opakovateľný pohyb listov a spoľahlivé umiestnenie, nie len silný tlak pri fóliovaní. V konfigurácii viacstaničného fóliovania a vyrezávania sa koordinácia stáva obzvlášť dôležitou, pretože rôzne operácie musia počas celého procesu udržiavať rovnaký referenčný bod listu.
Registrácia začína kontrolovaným pohybom listov
Konštantné podávanie stanovuje referenčný bod
Každý list vstupujúci do stroja na horúcu fóliu musí dôjsť do predvídateľnej polohy. Ak sa listy nakláňajú, prekrývajú sa alebo sa ich prístup k registračnému bodu líši, razidlo na fóliovanie nemôže konzistentne dosiahnuť cieľovú oblasť. Spoľahlivé podávanie a presné zarovnanie pracujú spoločne: podávač predkladá list, zatiaľ čo systém umiestnenia stanovuje referenčný bod pre operáciu fóliovania.
Stav materiálu tiež ovplyvňuje túto počiatočnú referenciu. Rozmery dosky, smer zrnitosti, zakrivenie, tuhosť a povrchové odchýlky môžu ovplyvniť, ako sa materiál pohybuje cez stroj na horúce fóliovanie. Obsluhoví technici by mali používať správne pripravenú papierovú dosku a vždy, keď sa mení materiál, overiť nastavenia podávača. Stabilné vstupné podmienky zvyšujú spoľahlivosť úprav polohy a pomáhajú znížiť rozdiely medzi jednotlivými otlačkami.
Zachovanie zarovnania pomocou upínacích čelistí a presného prenosu
Keď je doska zarovnaná, počas prenosu musí zostať pod kontrolou. Stroj na horúce fóliovanie sa spolieha na súlad pohybu upínacích čelistí a mechanického časovania, aby sa zabránilo posunutiu dosky pred kontaktom s oblasťou fóliovania. Dayuanov BHT-2S1060TT používa systém polohovania upínacej tyče so servoreguláciou, ktorý má deklarovanú presnosť polohovania až ±0,075 mm. Ak sa doska po zarovnaní posunie, samotná správna počiatočná poloha nestačí na zabezpečenie presne umiestneného otlačku.
Nastavenie by preto malo zohľadniť celú dráhu prenosu plechu, nie iba podávač. Skontrolujte, či je plech pevne uchytený a pohybuje sa hladko cez stroj na horúce fóliovanie bez nadmerného trenia alebo prerušenia. Stroj Dayuan BHT-2S1060TT využíva servoregulovaný systém polohovania upínacej tyče s deklarovanou presnosťou polohovania až ±0,075 mm. Ide o parameter špecifický pre daný stroj; skutočné výsledky fóliovania závisia tiež od stavu plechu, nástrojov a nastavenia.
Mechanická súladnosť podporuje opakovateľné vtlačovanie
Poloha musí zodpovedať akcii vtlačovania
Stroj na horúce fóliovanie musí v okamihu vtlačovania dostať fóliu, diel a podklad do požadovanej vzájomnej polohy. Presná registrácia závisí od súladu medzi systémom polohovania a cyklom stroja. Ak sa časovanie alebo zarovnanie medzi jednotlivými cyklami mení, môže sa obraz na fólii posunúť voči tlačeným detailom, aj keď je grafika a diel správne pripravené.
Prevádzkovatelia môžu túto koordináciu podporiť potvrdením odkazu na úlohu, polohy diely a zarovnania plechu pred výrobou. Na stroji na horúce fóliovanie sa malé odchýlky pri nastavovaní dajú opraviť už počas prípravy, čo pomáha zabrániť opakovanému nesprávnemu umiestneniu počas celej výroby. Skúšobné otlačky je potrebné porovnať s plánovanými registračnými značkami alebo tlačenými prvками, pričom úpravy sa majú vykonávať systematicky, nie odhadom.
Stabilný tlak a rovnomerný kontakt prispievajú k zachovaniu presnosti
Tlak neprehodzuje funkciu registrácie, avšak rovnomerný kontakt umožňuje prenos obrazu fólie tak, ako je určený. Stroj na horúce fóliovanie vyžaduje vhodné podmienky tlaku v celom pracovnom priestore. Nadmerný alebo nerovnomerný tlak môže ovplyvniť prenos fólie a komplikovať diagnostiku kvalitných problémov. Nastavenia tlaku musia byť primerané podkladu, fólii, diely a konkrétnym požiadavkám úlohy.
Rozdiel medzi presnosťou polohovania a presnosťou fóliového tlačenia je dôležitý pri vyhodnocovaní technických špecifikácií stroja. Pre model BHT-2S1060TT Dayuan uvádza presnosť horúceho fóliového tlačenia až ±0,1 mm a presnosť polohovania záberového tyče až ±0,075 mm. Tieto údaje popisujú rôzne aspekty výkonu stroja a nesmú sa považovať za navzájom zameniteľné. Pri kombinovanej výrobe fóliového tlačenia a vyrezávania kontrola registrovania počas celého procesu pomáha identifikovať, či odchýlka vznikla pri podávaní, prenose, vtlačení alebo ďalšom manipulovaní.
Disciplína nastavenia premieňa návrh na presnosť výroby
Príprava úlohy zníži nevyhnutnú variabilitu
Vysoká presnosť zaregistrovania sa ľahšie udržiava, ak je úloha pripravená s jasnými referenciami. Pred spustením stroja na horúce fóliovanie potvrďte polohu grafiky, upevnenie diely, smer pohybu fólie, rozmery listov a zamýšľané registračné body. Operátor tlačiarne by mal pochopiť, ktoré vytlačené okraje alebo značky určujú správne umiestnenie a aká veľkosť odchýlok je pre hotový výrobok prípustná.
Štruktúrovaný proces prípravy tiež pomáha rozlíšiť nastavenia stroja od problémov s materiálom. Ak stroj na horúce fóliovanie vyrába nekonzistentné výsledky, porovnajte niekoľko listov a zistite, či sa posun pohybuje v konzistentnom smere, alebo sa javí náhodne. Opakujúci sa posun môže naznačovať potrebu úpravy polohy, zatiaľ čo nepravidelné kolísanie môže ukazovať na nestabilné podávanie, správanie substrátu alebo manipuláciu s listami, ktoré vyžadujú pozornosť.
Monitorovanie udržiava výrobný beh v rámci cieľového rozsahu
Registrácia by mala byť skontrolovaná na začiatku výroby a v pravidelných intervaloch počas bežiaceho výrobného procesu. Stroj na horúce fóliovanie môže vyžadovať úpravu pri zmene materiálu, zmenách vo správaní fólie alebo posune prevádzkových podmienok. Pravidelná kontrola umožňuje operátorom identifikovať odchýlku v čase, keď je jej príčina ešte stále možné prepojiť s konkrétnym faktorom, namiesto toho, aby sa na konci zistilo veľké množstvo nevhodných výrobkov.
Užitočný výrobný záznam obsahuje informácie o materiáli, usporiadaní nástrojov, schválených nastaveniach, pozorovanej registrácii a akýchkoľvek korekčných opatreniach. Tieto poznámky pomáhajú tímom reprodukovať úspešné nastavenia a efektívnejšie diagnostikovať opakujúce sa problémy. Pri hodnotení Horúceho fóliovacieho a die-cut stroja MHK-2S1050TTC DUOPRESS môžu výrobcovia porovnať uverejnenú presnosť horúceho fóliovania stroja do ±0,1 mm a maximálnu veľkosť fóliovania 1 040 × 720 mm so skutočnými rozmermi ich grafického návrhu a požiadavkami na registráciu.
Často kladené otázky
Čo ovplyvňuje presnosť registrácie najpriamo?
Zásobovanie listov, počiatočné zarovnanie, riadenie prenosu a konštantné podmienky tlače všetko prispieva k presnosti zaregistrovania. Stroj na horúce fóliovanie môže udržať požadovanú polohu fólie len vtedy, keď list do oblasti fóliovania vstupuje opakovateľným spôsobom. Príprava materiálu a dôkladné nastavenie úlohy sú tiež dôležité, pretože odchýlky v základnom materiáli môžu ovplyvniť inak stabilné polohovanie a prenosové operácie.
Môžu zmeny materiálu ovplyvniť zaregistrovanie?
Áno. Rozdiely v hrúbke, tuhosti, zakrivení alebo povrchových vlastnostiach môžu zmeniť spôsob, akým sa listy zásobujú a pohybujú sa strojom. Pri použití stroja na horúce fóliovanie s novou špecifikáciou papiera alebo lepenky by mali obsluhoví technici overiť nastavenia zásobovača a zaregistrovania a skontrolovať testovacie listy pred pokračovaním. Každá zmena materiálu by mala byť považovaná za dôvod na potvrdenie podmienok procesu namiesto predpokladu, že predchádzajúce nastavenie bude stále vhodné.
Ako môžu obsluhoví technici diagnostikovať posun v zaregistrovaní?
Porovnajte viaceré otlačky a určte, či je posun konzistentný alebo premenný. Opakujúci sa posun môže naznačovať úpravu referencie alebo polohy, zatiaľ čo nepravidelný pohyb môže súvisieť s podávaním alebo ovládaním listu. Prejdite celú postupnosť od nahrávania cez prenos na stroji na horúce fóliovanie, vykonajte vždy len jednu kontrolovanú korekciu a skontrolujte ďalšie listy, aby ste potvrdili výsledok.