 EN

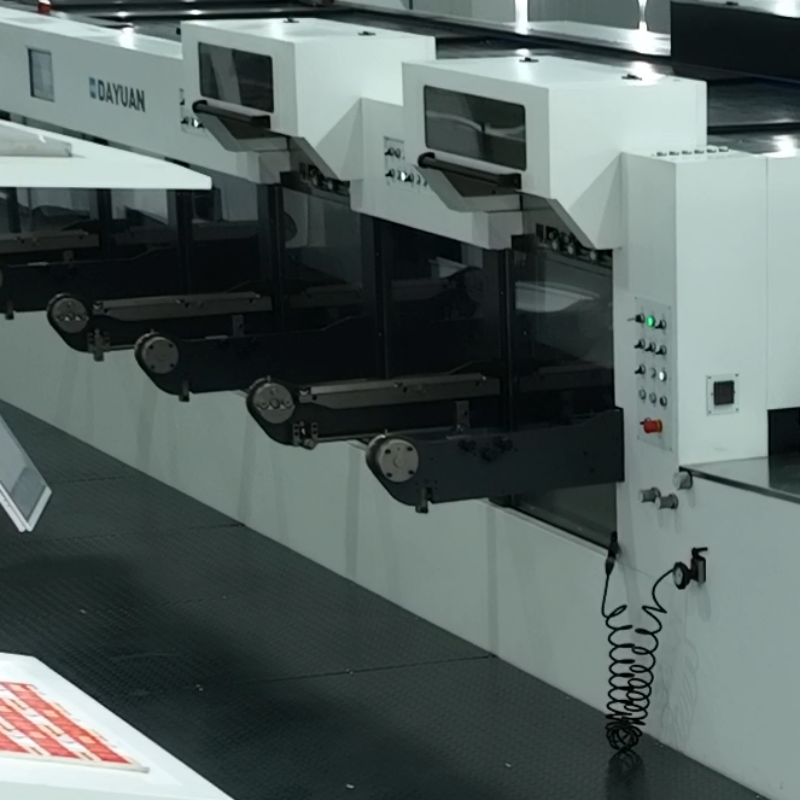
大元社のホットスタンプ機は、シート供給、位置決め、スタンプ加工という各工程が連携して協調動作することで、一貫した位置精度を実現します。箔の正確な配置は、単一の調整だけに依存するものではありません。アートワーク、スタンプダイ、基材を常に正しい位置関係に保ちながら、シートの供給から圧着までの一連の工程を制御する必要があります。大元社の 自動ホットフォイルスタンプ・ダイカット機 は、これらの工程をさまざまな構成で統合し、紙製パッケージ生産の要件に対応しています。こうした要素を理解することで、印刷事業者は機械の性能を適切に評価し、安定した生産体制を整えることができます。
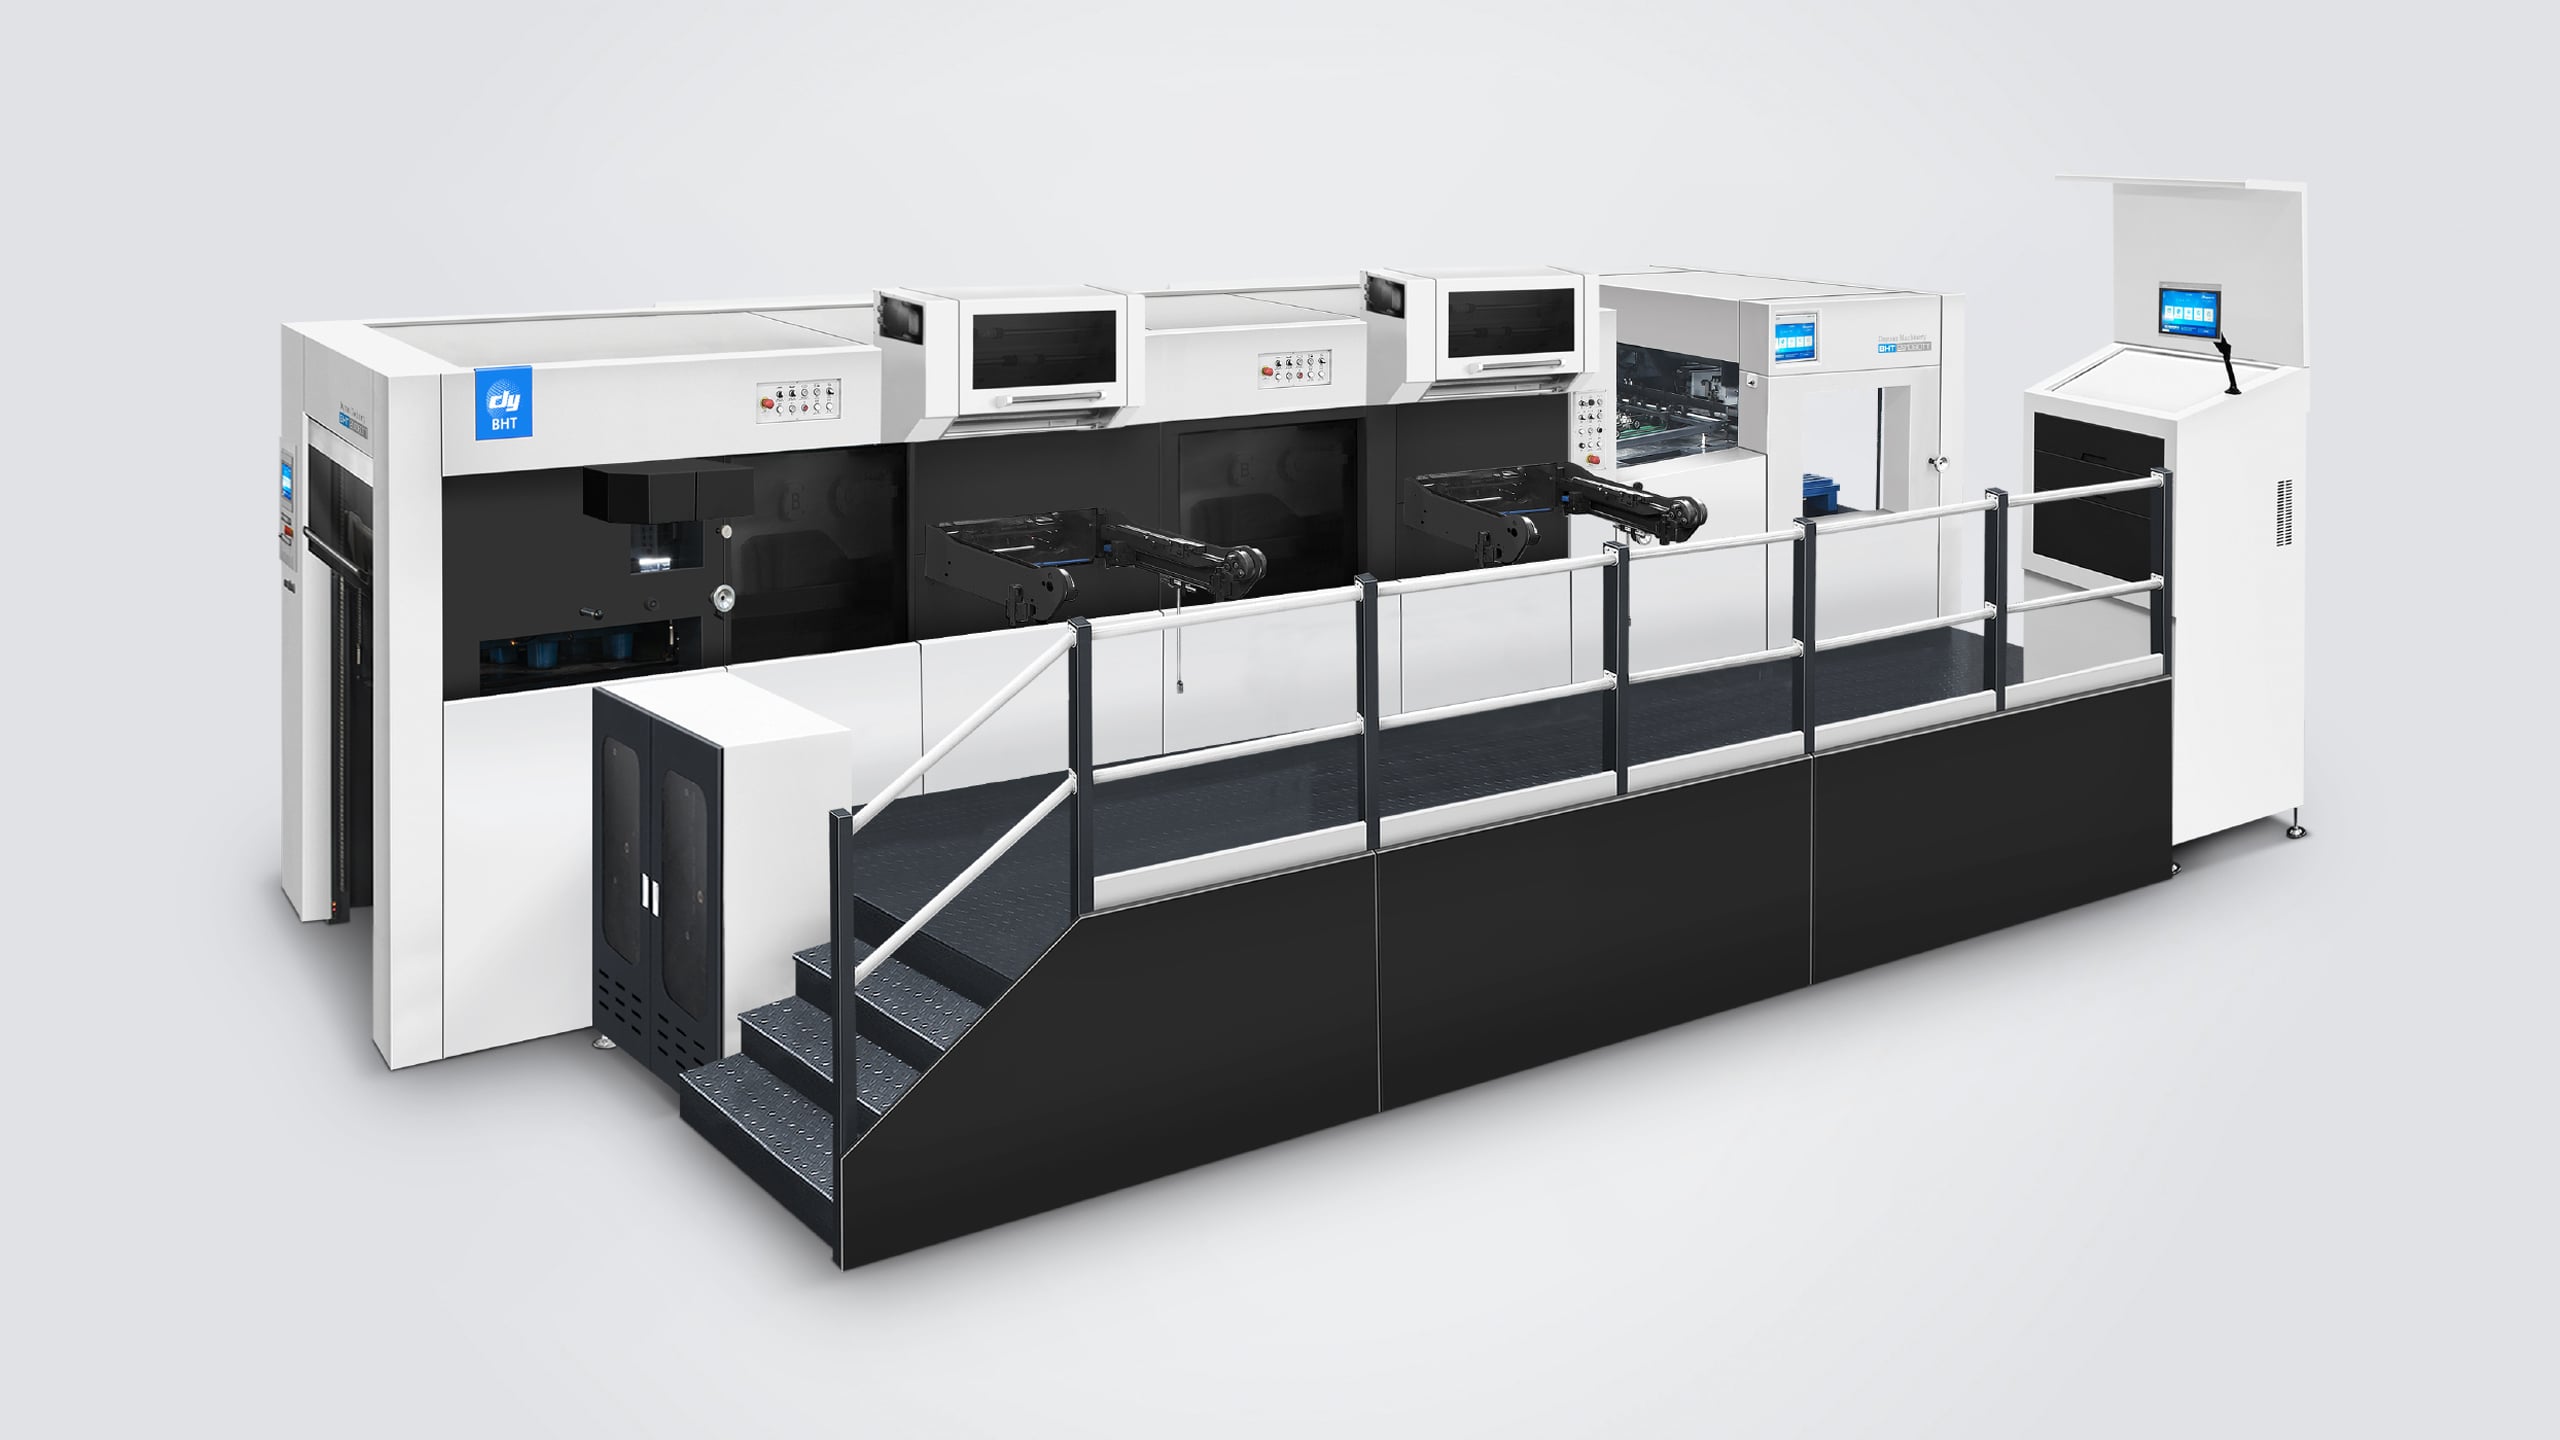
位置合わせ(レジストレーション)が重要なのは、わずかなずれでもホイルの端が不均一に見えたり、印刷グラフィックとの位置関係が乱れたり、意図した視覚的仕上げに影響を及ぼす可能性があるためです。したがって、ホットスタンピング機械には、単に強いスタンプ圧力を発生させるだけでなく、再現性の高いシート搬送と信頼性の高い位置決め機能が求められます。複数工程のスタンピングとダイカットを連続して行う構成では、特に工程間の連携が重要になります。なぜなら、異なる工程がすべて同一のシート基準位置を維持し続けなければならないからです。
位置合わせは、制御されたシート移動から始まります
安定した給紙が基準位置を確立します
ホットスタンピング機械に投入されるすべてのシートは、予測可能な位置で到達しなければなりません。シートが傾斜したり、重なったり、あるいは位置合わせポイントへの接近姿勢にばらつきがあると、スタンプダイが常に所定の領域に正確に当たるとは限りません。信頼性の高い給紙と高精度の位置合わせは相互に補完し合います。つまり、給紙装置がシートを適切な姿勢で供給し、位置決め装置がその後のスタンピング工程の基準位置を確立するのです。
素材の状態も、この初期基準位置に影響を与えます。シートの寸法、繊維方向、反り、剛性、表面のばらつきなどは、紙板がホットスタンピング機を通過する際の動きに影響します。オペレーターは適切に準備された紙板を使用し、素材が変更されるたびにフィーダーの設定を確認する必要があります。安定した入力条件を保つことで、位置調整がより信頼性を高め、各印圧間のばらつきを低減できます。
グリッパーと転送タイミングで位置合わせを保持
シートがレジストレーション(位置決め)された後は、転送中もその制御を維持する必要があります。ホットスタンピング機では、シートがスタンプ領域に接触する前にずれることを防ぐため、グリッパーの動きと機械的なタイミングが厳密に連携しています。デイユアン社の BHT-2S1060TT は、サーボ制御によるグリッパーバー位置決めシステムを採用しており、公称位置決め精度は最大±0.075 mmです。登録後にシートが動いてしまう場合、たとえ初期位置が正しくても、正確な位置への印圧は保証されません。
したがって、セットアップではフィーダーだけではなく、シートの全搬送経路を考慮する必要があります。シートが確実に保持され、不要な抵抗や中断なくホットスタンピング機械内をスムーズに移動することを確認してください。デイユアン社のBHT-2S1060TTは、サーボ制御式グリッパー・バー位置決めシステムを採用しており、公称位置決め精度は最大±0.075 mmです。これは機種固有の位置決めパラメーターであり、実際のスタンプ結果はシートの状態、金型、およびセットアップ条件にも依存します。
機械的な連携が再現性のある印圧を支えます
位置決めはスタンピング動作と一致させる必要があります
ホットスタンピング機械は、印圧の瞬間にフィルム、ダイ、基材を所定の関係に正確に配置しなければなりません。正確な位置合わせ(レジスト)は、位置決めシステムと機械のサイクルが協調して動作することに依存します。サイクル間でタイミングやアライメントが変化すると、アートワークやダイが正しく準備されていても、フィルムの画像が印刷された細部に対してずれてしまうことがあります。
オペレーターは、生産開始前にジョブ番号、ダイの位置、シートのアライメントを確認することで、この連携を支援できます。ホットスタンピング機では、セットアップ時に小さな位置ずれを修正しておくことで、その後の連続生産中に繰り返し位置がずれるのを防ぐことができます。試し押しの結果は、意図したレジスターマークや印刷された特徴部分と照合して確認し、推測ではなく体系的な方法で調整を行ってください。
安定した圧力と均一な接触が、精度の維持を助けます
圧力はレジストレーション(位置合わせ)を代替するものではありませんが、均一な接触により、ホイルの画像が意図通りに転写されます。ホットスタンピング機では、作業領域全体に適切なインプレッション条件(圧着条件)を確保する必要があります。圧力が強すぎたり不均一だと、ホイルの転写に影響を与え、品質問題の原因特定が困難になることがあります。圧力設定は、使用する基材、ホイル、ダイ、およびそのジョブ固有の要件に応じて適切に調整してください。
機械の仕様を評価する際には、位置決め精度とホットスタンプ精度の違いを明確に理解することが重要です。BHT-2S1060TTの場合、大元社はホットスタンプ精度を最大±0.1 mm、グリッパーバーの位置決め精度を最大±0.075 mmとしています。これら二つの数値は、機械の性能の異なる側面を表しており、互換的に扱ってはなりません。スタンプ加工とダイカット加工を同時に行う生産では、工程全体を通じた位置合わせ(レジストレーション)の確認により、ずれの原因が給紙、搬送、圧着、あるいは後工程の取扱いにあるかを特定できます。
セットアップの徹底が、設計を実際の生産精度へと変える
ジョブの事前準備によって、回避可能なばらつきを低減
明確な基準をもとにジョブの準備を行うことで、高い位置合わせ精度を維持しやすくなります。ホットスタンプ機を運転する前に、印刷アートワークの位置、ダイの取り付け状態、フォイルの通し方、用紙サイズ、および目標とする位置合わせポイントを確認してください。プレスオペレーターは、どの印刷された端部やマーキングが正しい配置を定義しているか、また完成品が許容できるずれの範囲がどの程度かを理解しておく必要があります。
体系的なマケレディ手順を導入することで、機械の調整に起因する問題と、材料に起因する問題を明確に区別できます。ホットスタンプ機で結果にばらつきが生じた場合、複数枚の用紙を比較し、ずれが一定の方向に繰り返されているのか、それともランダムに発生しているのかを特定します。一定方向への繰り返しのずれは、位置合わせの調整が必要であることを示唆しています。一方、不規則なばらつきは、給紙の不安定さ、用紙の特性変化、あるいは用紙ハンドリングの問題を示しており、これらに対処する必要があります。
モニタリングで、連続運転を目標範囲内に保つ
登録(レジストレーション)の確認は、生産開始時および生産中の適切な間隔で行う必要があります。ホットスタンピング機は、使用する素材が変わった場合、ホイルの挙動に変化があった場合、あるいは運転条件が変化した場合などに、調整が必要になることがあります。定期的な点検により、作業者はズレの発生を早期に把握し、その原因をまだ特定しやすい段階で対応できます。これにより、最終工程で大量の不適合品が見つかるといった事態を防ぐことができます。
有効な生産記録には、使用材料、金型配置、承認済みの設定値、実測されたアライメント状況、および実施した是正措置が含まれます。こうした記録は、成功した設定を再現したり、繰り返し発生する問題をより迅速かつ正確に特定・分析したりする際に、チームにとって貴重な情報源となります。評価対象として MHK-2S1050TTC DUOPRESS ホットスタンピング・ダイカッティング複合機 を検討する際には、メーカーが公表しているホットスタンピング精度(最大±0.1 mm)および最大スタンプサイズ(1,040 × 720 mm)を、実際の印刷データの寸法やレジストレーション要件と照らし合わせて確認します。
よくある質問
レジストレーション精度に最も直接的に影響を与える要因は?
シートの給紙、初期アライメント、転送制御、および一定の印圧条件は、すべて位置合わせ精度に寄与します。ホットスタンピング機で箔の位置を意図通りに維持するには、シートがスタンプ領域に再現性のある状態で到達することが不可欠です。また、素材の準備や丁寧なジョブ設定も重要です。なぜなら、用紙のばらつきが、それまで安定していた位置決めや転送動作に影響を与える可能性があるからです。
素材の変更は位置合わせに影響しますか?
はい。厚み、剛性、カール、表面特性などの違いにより、シートの給紙や機内での走行状態が変化することがあります。新しい紙または段ボール仕様をホットスタンピング機で使用する際は、オペレーターがフィーダーおよび位置合わせ設定を確認し、試験印刷したシートを点検してから作業を継続する必要があります。素材を変更するたびに、前回の設定がそのまま適用可能であると安易に考えず、工程条件を改めて確認する必要があります。
オペレーターは位置ずれをどのように診断すればよいですか?
複数の印象を比較し、ずれが一貫しているか、ばらつきがあるかを確認します。繰り返されるずれは、基準や位置決めの調整を示唆する場合があります。一方、不規則な動きは、送りやシート制御に起因している可能性があります。ホットスタンピング機における、シートの装填から転写までの全工程を確認し、一度に一つずつ制御された補正を行い、その後、追加のシートを検査して結果を確認してください。