 EN

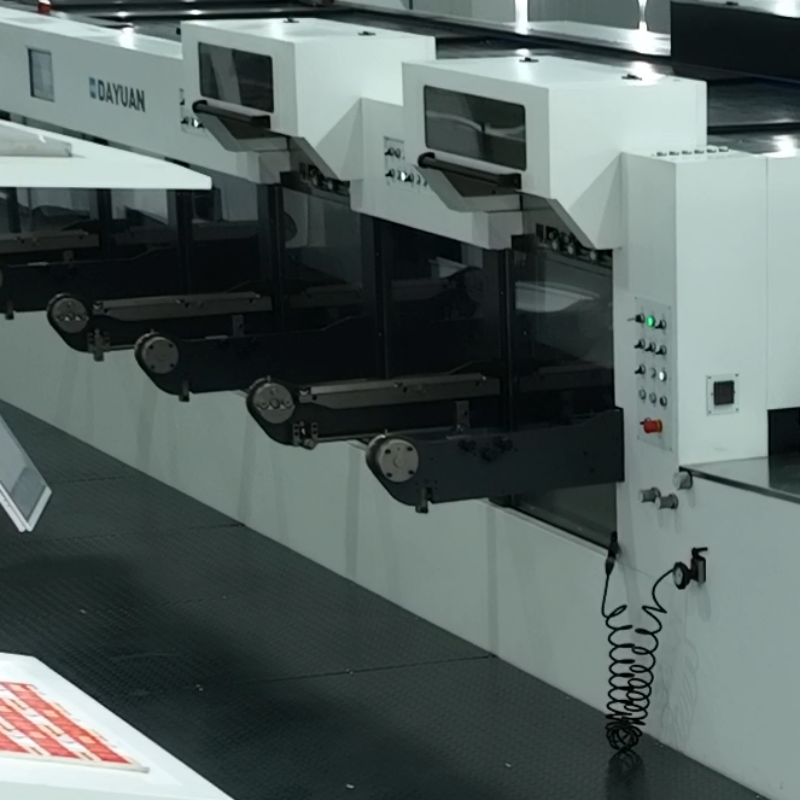
Dayuani kuumtõmbemasin saab saavutada püsiva registreerimise lehtede sisestamisel, positsioneerimisel ja tõmbemisel, kui kõik need toimingud toimuvad koordineeritult. Täpne fooliumi paigutus ei sõltu ühestki eraldatud seadistusest. Selleks on vaja kontrollida iga lehte alates sisestamisest kuni trükkimiseni, säilitades samas kujunduse, tõmbematriitsi ja alusmaterjali õiges paigas. Dayuani automaatsed kuumtõmbemisinad ja lõikemasinad kombineerivad neid toiminguid erinevates konfiguratsioonides, et vastata paberist pakendite tootmise nõuetele. Nende tegurite mõistmine aitab trükikojadel hinnata masinate võimalusi ja valmistuda usaldusväärseks tootmiseks.
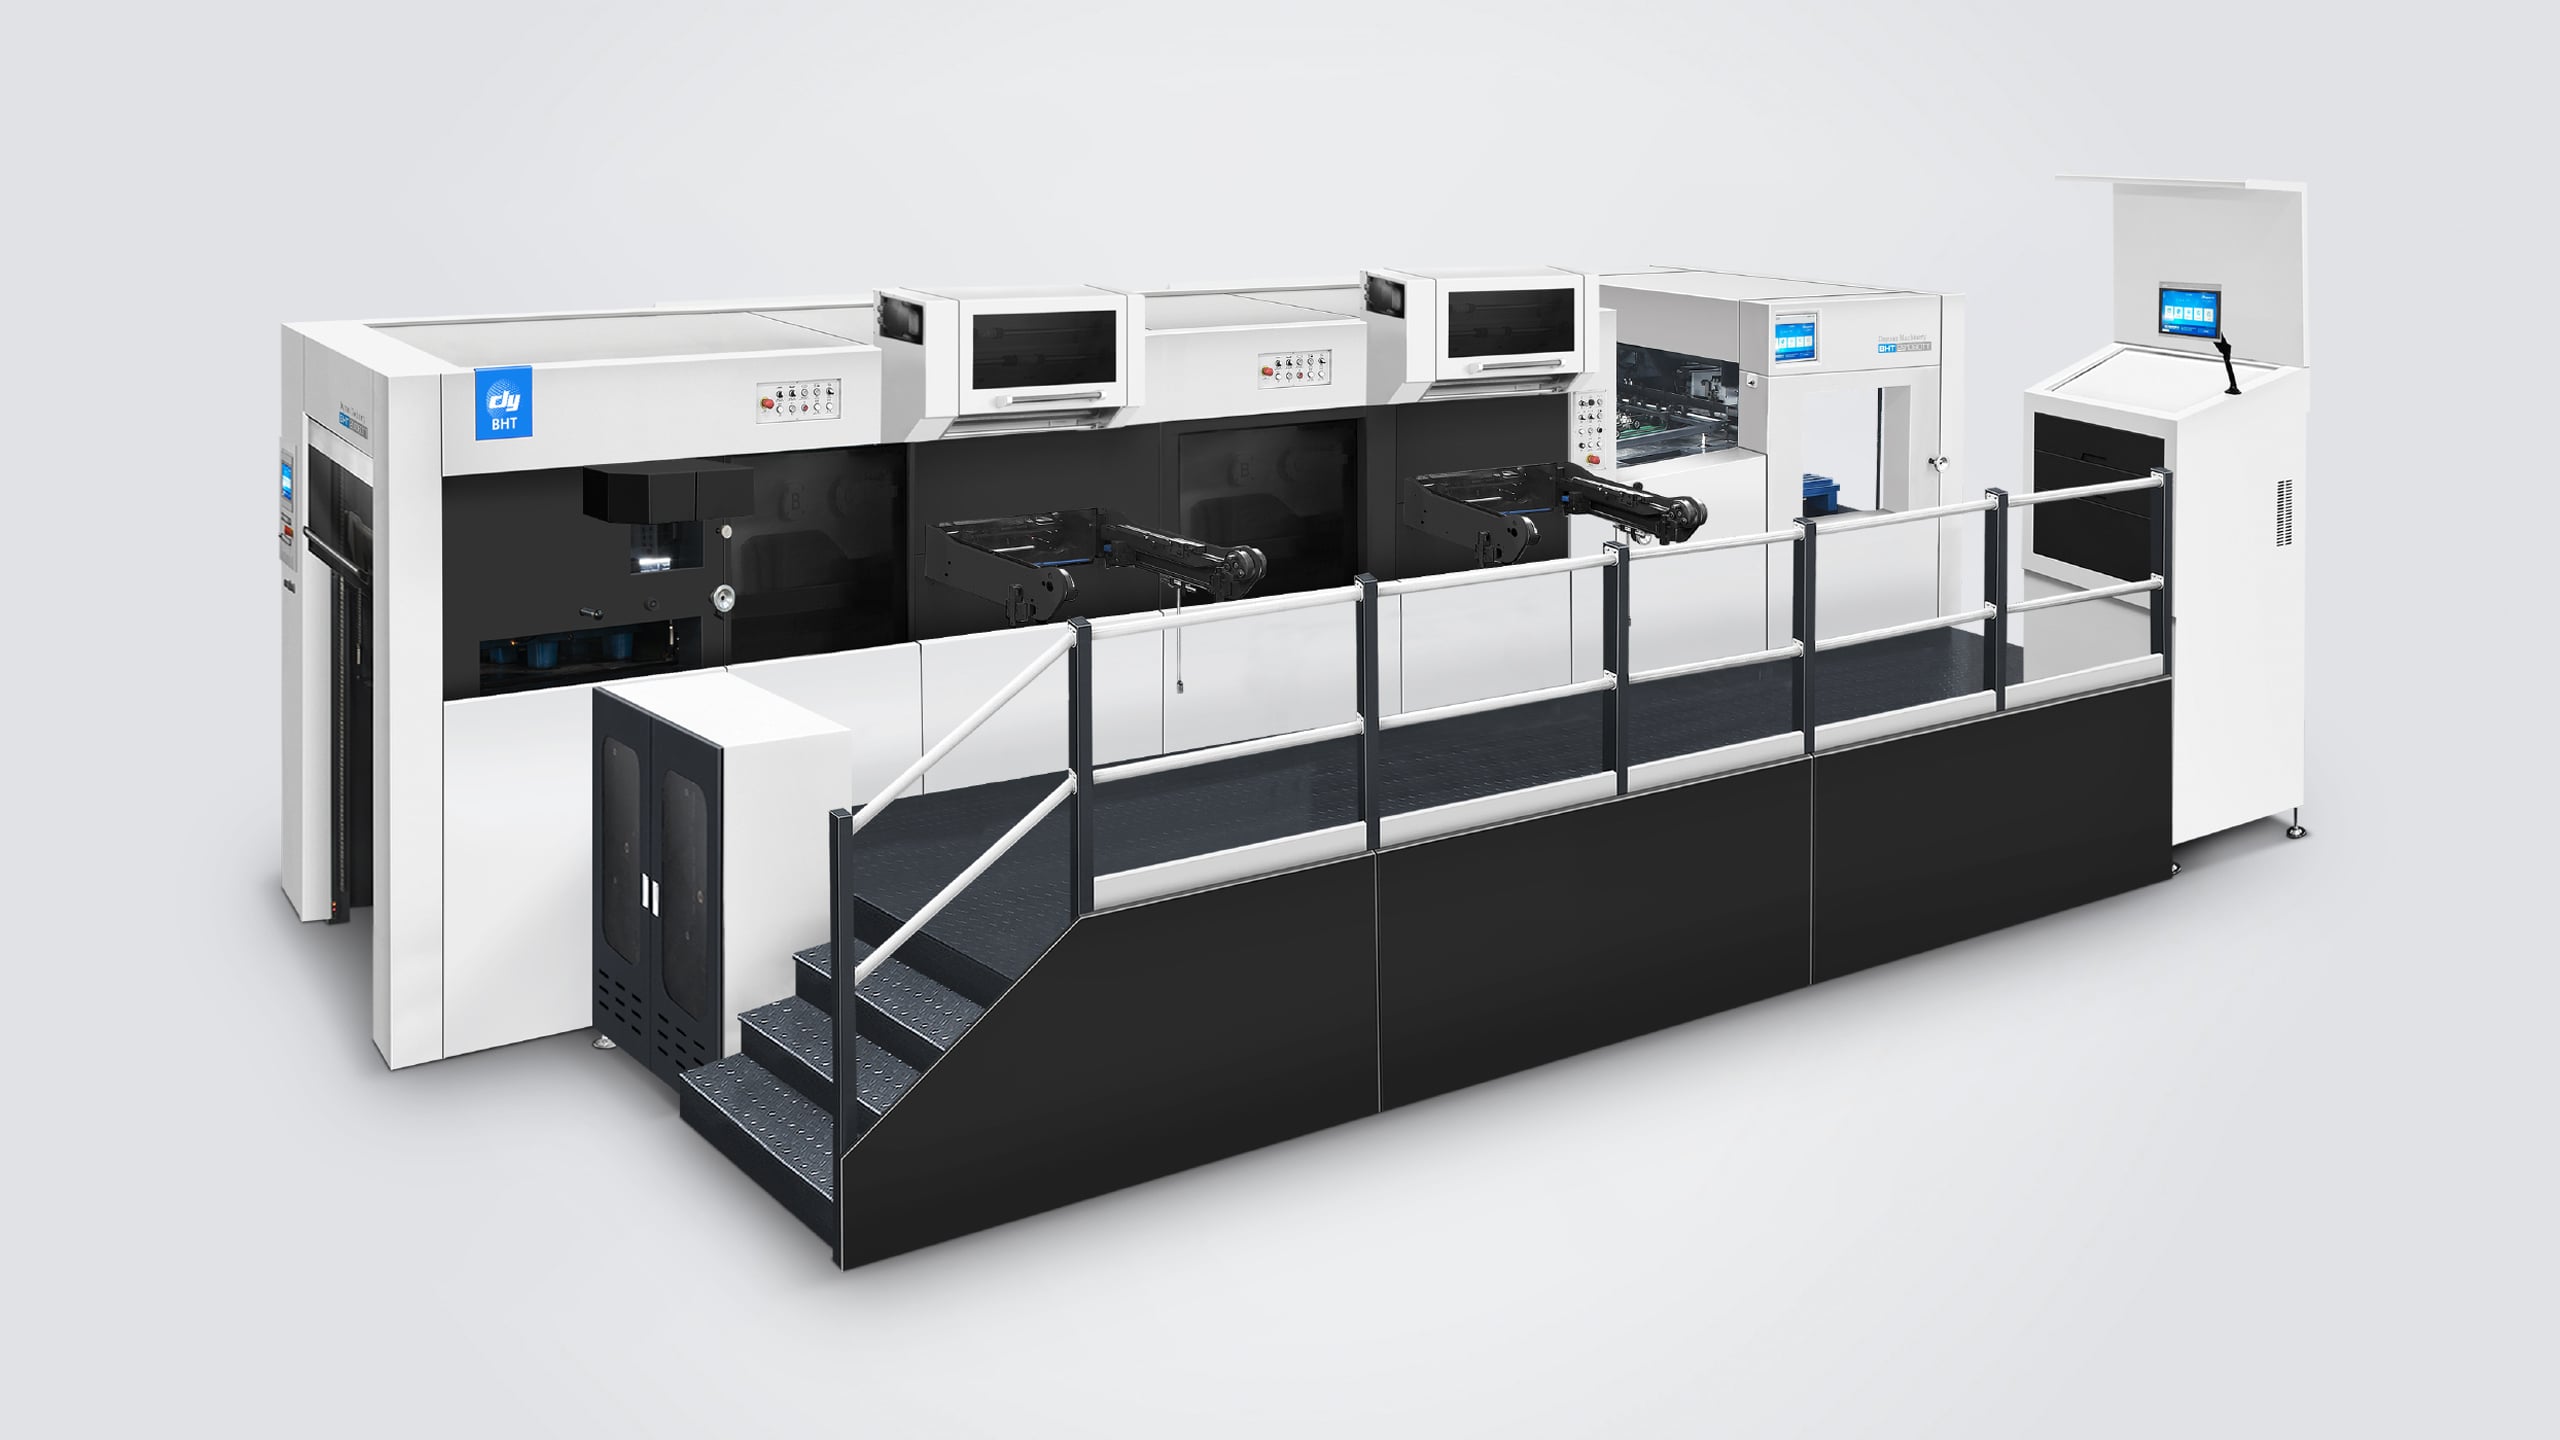
Registreerimine on oluline, sest isegi väike nihke muutus võib põhjustada fooliumi servade ebavõrdset välimust, häirida trükitud graafikaga ühildumist või mõjutada soovitud visuaalset lõpetust. Seega peab kuumtõmbemasin tagama korduvat lehe liikumist ja usaldusväärset asendit, mitte lihtsalt tugevat tõmbemisrõhku. Mitmejaamases tõmbemis- ja lõikekonfiguratsioonis muutub koordineerimine eriti oluliseks, sest erinevad toimingud peavad protsessi jooksul säilitama sama lehe viite.
Registreerimine algab kontrollitud lehe liikumisega
Ühtlane toitmine loob viite
Iga leht, mis siseneb kuumtõmbemasinasse, peab jõudma etteprognoositavas asendis. Kui lehed kalduvad, kattuvad või nende lähenemine registreerimispunktile varieerub, ei saa tõmbemati konstantselt vastata sihtpiirkonnale. Usaldusväärne toitmine ja täpne joondamine toimivad koos: toitja esitab lehe, samas kui asendamissüsteem loob tõmbetoimingu jaoks viite.
Materjali seisund mõjutab ka seda esialgset viidet. Lehe mõõtmed, tera suund, kõverus, jäikus ja pinnakujutis võivad mõjutada seda, kuidas materjal liigub kuumtähistusmasinas. Töötajad peaksid kasutama õigesti ettevalmistatud paberplaati ja kontrollima toituri seadeid iga kord, kui materjal muutub. Stabiilsed sisenevad tingimused muudavad asendusseadistuste tegemise usaldusväärsemaks ja aitavad vähendada erinevusi ühiste vahel.
Kinnituskäppade ja ülekanneaja säilitamine täpsuses
Kui leht on registreeritud, peab see säilitama kontrolli ka ülekande ajal. Kuumtähistusmasin toetub koordineeritud kinnituskäppade liikumisele ja mehaanilisele ajastusele, et takistada lehe nihkumist enne kontakti tähistuspiirkonnaga. Dayuani BHT-2S1060TT kasutab servojuhitavat kinnituskäppade riba asendussüsteemi, mille avaldatud asendustäpsus on kuni ±0,075 mm. Kui leht liigub pärast registreerimist, ei taga õige esialgne asend üksnes täpset tähistuse paigutust.
Seetõttu tuleb seadistus läbi viia kogu lehe edastamise teel, mitte ainult toitja osas. Kontrollige, kas leht on kindlalt kinni hoitud ja liigub kuumtõmbemasinaga sujuvalt ilma tarbetu takistuseta või katkestusteta. Dayuani BHT-2S1060TT kasutab servojuhitavat haardevarda asendisüsteemi, mille avaldatud asenditäpsus on kuni ±0,075 mm. See on masinaspetsiifiline asendiparameeter ning tegelikud tõmbetulemused sõltuvad ka lehe seisundist, tööriistadest ja seadistusest.
Mehaaniline koordineerimine tagab korduvaid trükke
Asend peab vastama tõmbetegevusele
Kuumtõmbemasin peab hetkel, mil tõmbetegu toimub, viima fooliumi, trükuplaadi ja alusmaterjali soovitud suhtesse. Täpne registreerimine sõltub asendisüsteemist ja masinatsüklist, mis töötavad koos. Kui tsüklite vahel muutub ajastus või ühendus, võib fooliumi pilt liikuda trükitud detailide suhtes isegi siis, kui kujundus ja trükuplaat on õigesti valmistatud.
Tootjatele saab seda koordineerimist toetada, kinnitades enne tootmist tööviite, tõmbepuksi positsiooni ja lehe paigutuse. Kuumtõmbemasinaga saab väikese paigutusvigu seadistamisel parandada, et vältida korduvat valepaigutust terve töö käigus. Testtrükkide puhul tuleb kontrollida soovitud registrimärke või trükitud elemente ning teha kohandusi süstemaatiliselt, mitte oletuste põhjal.
Stabiilne rõhk ja kontakt aitavad tagada täpsust
Rõhk ei asenda registreerimist, kuid ühtlane kontakt aitab fooliumi pildi ülekannet soovitud viisil. Kuumtõmbemasinal on vaja sobivaid trükkimistingimusi tööpiirkonnas. Liialdatud või ebavõrdne rõhk võib mõjutada fooliumi ülekannet ja teha kvaliteediprobleemide diagnoosimise raskemaks. Rõhuseaded peavad olema sobivad alusmaterjali, fooliumi, tõmbepuksi ja konkreetse töö nõuete jaoks.
Positsioonimise täpsuse ja trükkimise täpsuse eristamine on oluline masinaspetsifikatsioonide hindamisel. BHT-2S1060TT puhul määrab Dayuan kuumtrükkimise täpsuse kuni ±0,1 mm ja haardevarda positsioonimise täpsuse kuni ±0,075 mm. Need väärtused kirjeldavad erinevaid masina tööomadusi ning neid ei tohi pidada vastavateks. Kombineeritud trükkimise ja lõikeprotsessi korral aitab registreerimise kontrollimine kogu protsessi läbi tuvastada, kas kõrvalekalle põhjustub toidetamine, ülekanne, trükkimine või järgnev töötlemine.
Seadistamise distsipliin teisendab disaini tootmisega sobivaks täpsuseks
Töö ettevalmistamine vähendab vältitavaid kõrvalekaldeid
Kõrgelt täpsusega registreerimine on lihtsam säilitada, kui töö ettevalmistamine põhineb selgetel viidetel. Enne kuumutatud trükkimismasina käivitamist kontrollige kujunduse asukohta, trükkimisvormi paigaldust, fooliumi liikumistee, lehekülgede mõõtmeid ja soovitud registreerimispunkte. Trükkimismasinat juhtiv töötaja peab teadma, millised trükitud äärised või märgid määravad õige paigutuse ning milline kõrvalekalle lõpptootel on lubatud.
Struktureeritud ettevalmistusprotsess aitab ka eristada masinaseadistusi materjaliga seotud probleemidest. Kui kuumutatud trükkimismasina tulemused on ebakorrapärased, võrrelge mitmeid lehekülgi ja tuvastage, kas nihke suund on järjepidev või ilmub see juhuslikult. Korduv nihke suund viitab tõenäoliselt paigutusseadistusele, samas kui ebakorrapärane muutumine võib olla seotud ebastabiilse toideteguraga, materjali käitumisega või lehekülgede käsitlemisega, millele tuleb pöörata tähelepanu.
Jälgimine hoiab tootmist soovitud piirides
Registreerimist tuleb kontrollida tootmise alguses ja sobivatel ajavahemikega tootmisprotsessi jooksul. Kuumtõmbemasinat võib vajada seadistamist, kui muutub materjal, fooliumi käitumine või töötingimused. Regulaarne inspekteerimine võimaldab operaatortel tuvastada suunamuutust siis, kui selle põhjus on veel jälgitav, mitte aga avastada suurt hulka sobimatut toodet lõpus.
Kasulik tootmislogi sisaldab materjali, tööriistade paigutust, kinnitatud seadeid, vaadeldud joondust ja kõiki parandusmeetmeid. Need märkmed aitavad meeskondadel edukaid seadistusi taasluua ja korduvaid probleeme tõhusamalt diagnoosida. Kui hindamisel MHK-2S1050TTC DUOPRESS kuumtõmbemasin ja -lõikemasin , saavad tootjad võrrelda selle avaldatud kuumtõmbetäpsust kuni ±0,1 mm ja maksimaalset tõmbepindala 1040 × 720 mm oma tegelike kunstiteose mõõtmetega ja registreerimisnõuetega.
KKK
Mis mõjutab registreerimistäpsust kõige otsesemalt?
Lehtede sisestamine, esialgne joondamine, ülekande reguleerimine ja püsivad trükkimistingimused kõik aitavad kaasa registreerimistäpsusele. Kuumtrükkimismasin saab säilitada soovitud fooliumi asukoha ainult siis, kui leht jõuab kuumtrükkimispiirkonda korduvates tingimustes. Materjali ettevalmistus ja hoolikas tööseadistus on samuti olulised, sest materjali muutused võivad mõjutada muul juhul stabiilset asendamist ja ülekandetoiminguid.
Kas materjali muutused võivad mõjutada registreerimist?
Jah. Erinevused paksuses, jäikuses, kõveruses või pinnatunnustes võivad muuta lehtede sisestamise ja liikumise masinas. Kui kasutatakse kuumtrükkimismasinat uue paberi või pappkasti spetsifikatsiooniga, peaksid operaatoreid kontrollima sisestus- ja registreerimisseadistusi ning inspekteerima testlehti enne edasist töötamist. Iga materjali muutust tuleb pidada põhjuseks protsessitingimuste kinnitamiseks, mitte eeldada, et eelnev seadistus jääb sobivaks.
Kuidas saavad operaatoreid diagnoosida registreerimisnihe?
Võrdle mitmeid trükkimisjälgi ja tuvasta, kas nihke suund on püsiv või muutlik. Korduv nihke suund võib viidata viite- või paigutusseadistusele, samas kui ebaregulaarne liikumine võib olla seotud materjali sisestamisega või lehe kontrolliga. Üle vaata täielik jada alates materjali laadimisest kuni ülekandega kuumtrükkimismasinas, tee korraga üks kontrollitud parandus ja kontrolli tulemust täiendavate lehtede põhjal.