 EN

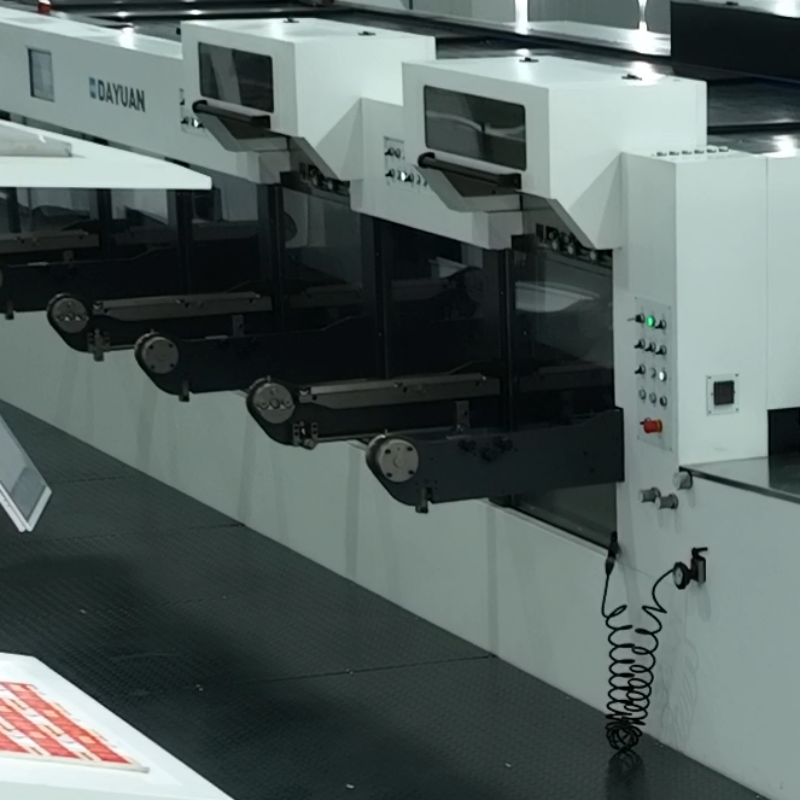
Maszyna do gorącego tłoczenia firmy Dayuan zapewnia stałą zgodność rejestracji podczas operacji załadunku arkuszy, pozycjonowania i tłoczenia, które działają jako zintegrowany proces. Dokładne umieszczanie folii nie zależy od pojedynczej, izolowanej regulacji. Wymaga ono kontrolowania każdego arkusza od momentu załadunku aż do nacisku, przy jednoczesnym zachowaniu prawidłowego wzajemnego ustawienia grafiki, matrycy tłoczeniowej i podłoża. Maszyny firmy Dayuan do automatycznego gorącego tłoczenia i wycinania łączą te operacje w różnych konfiguracjach, aby spełnić wymagania produkcji opakowań papierowych. Zrozumienie tych czynników pomaga drukarzom ocenić możliwości maszyn oraz przygotować się do niezawodnej produkcji.
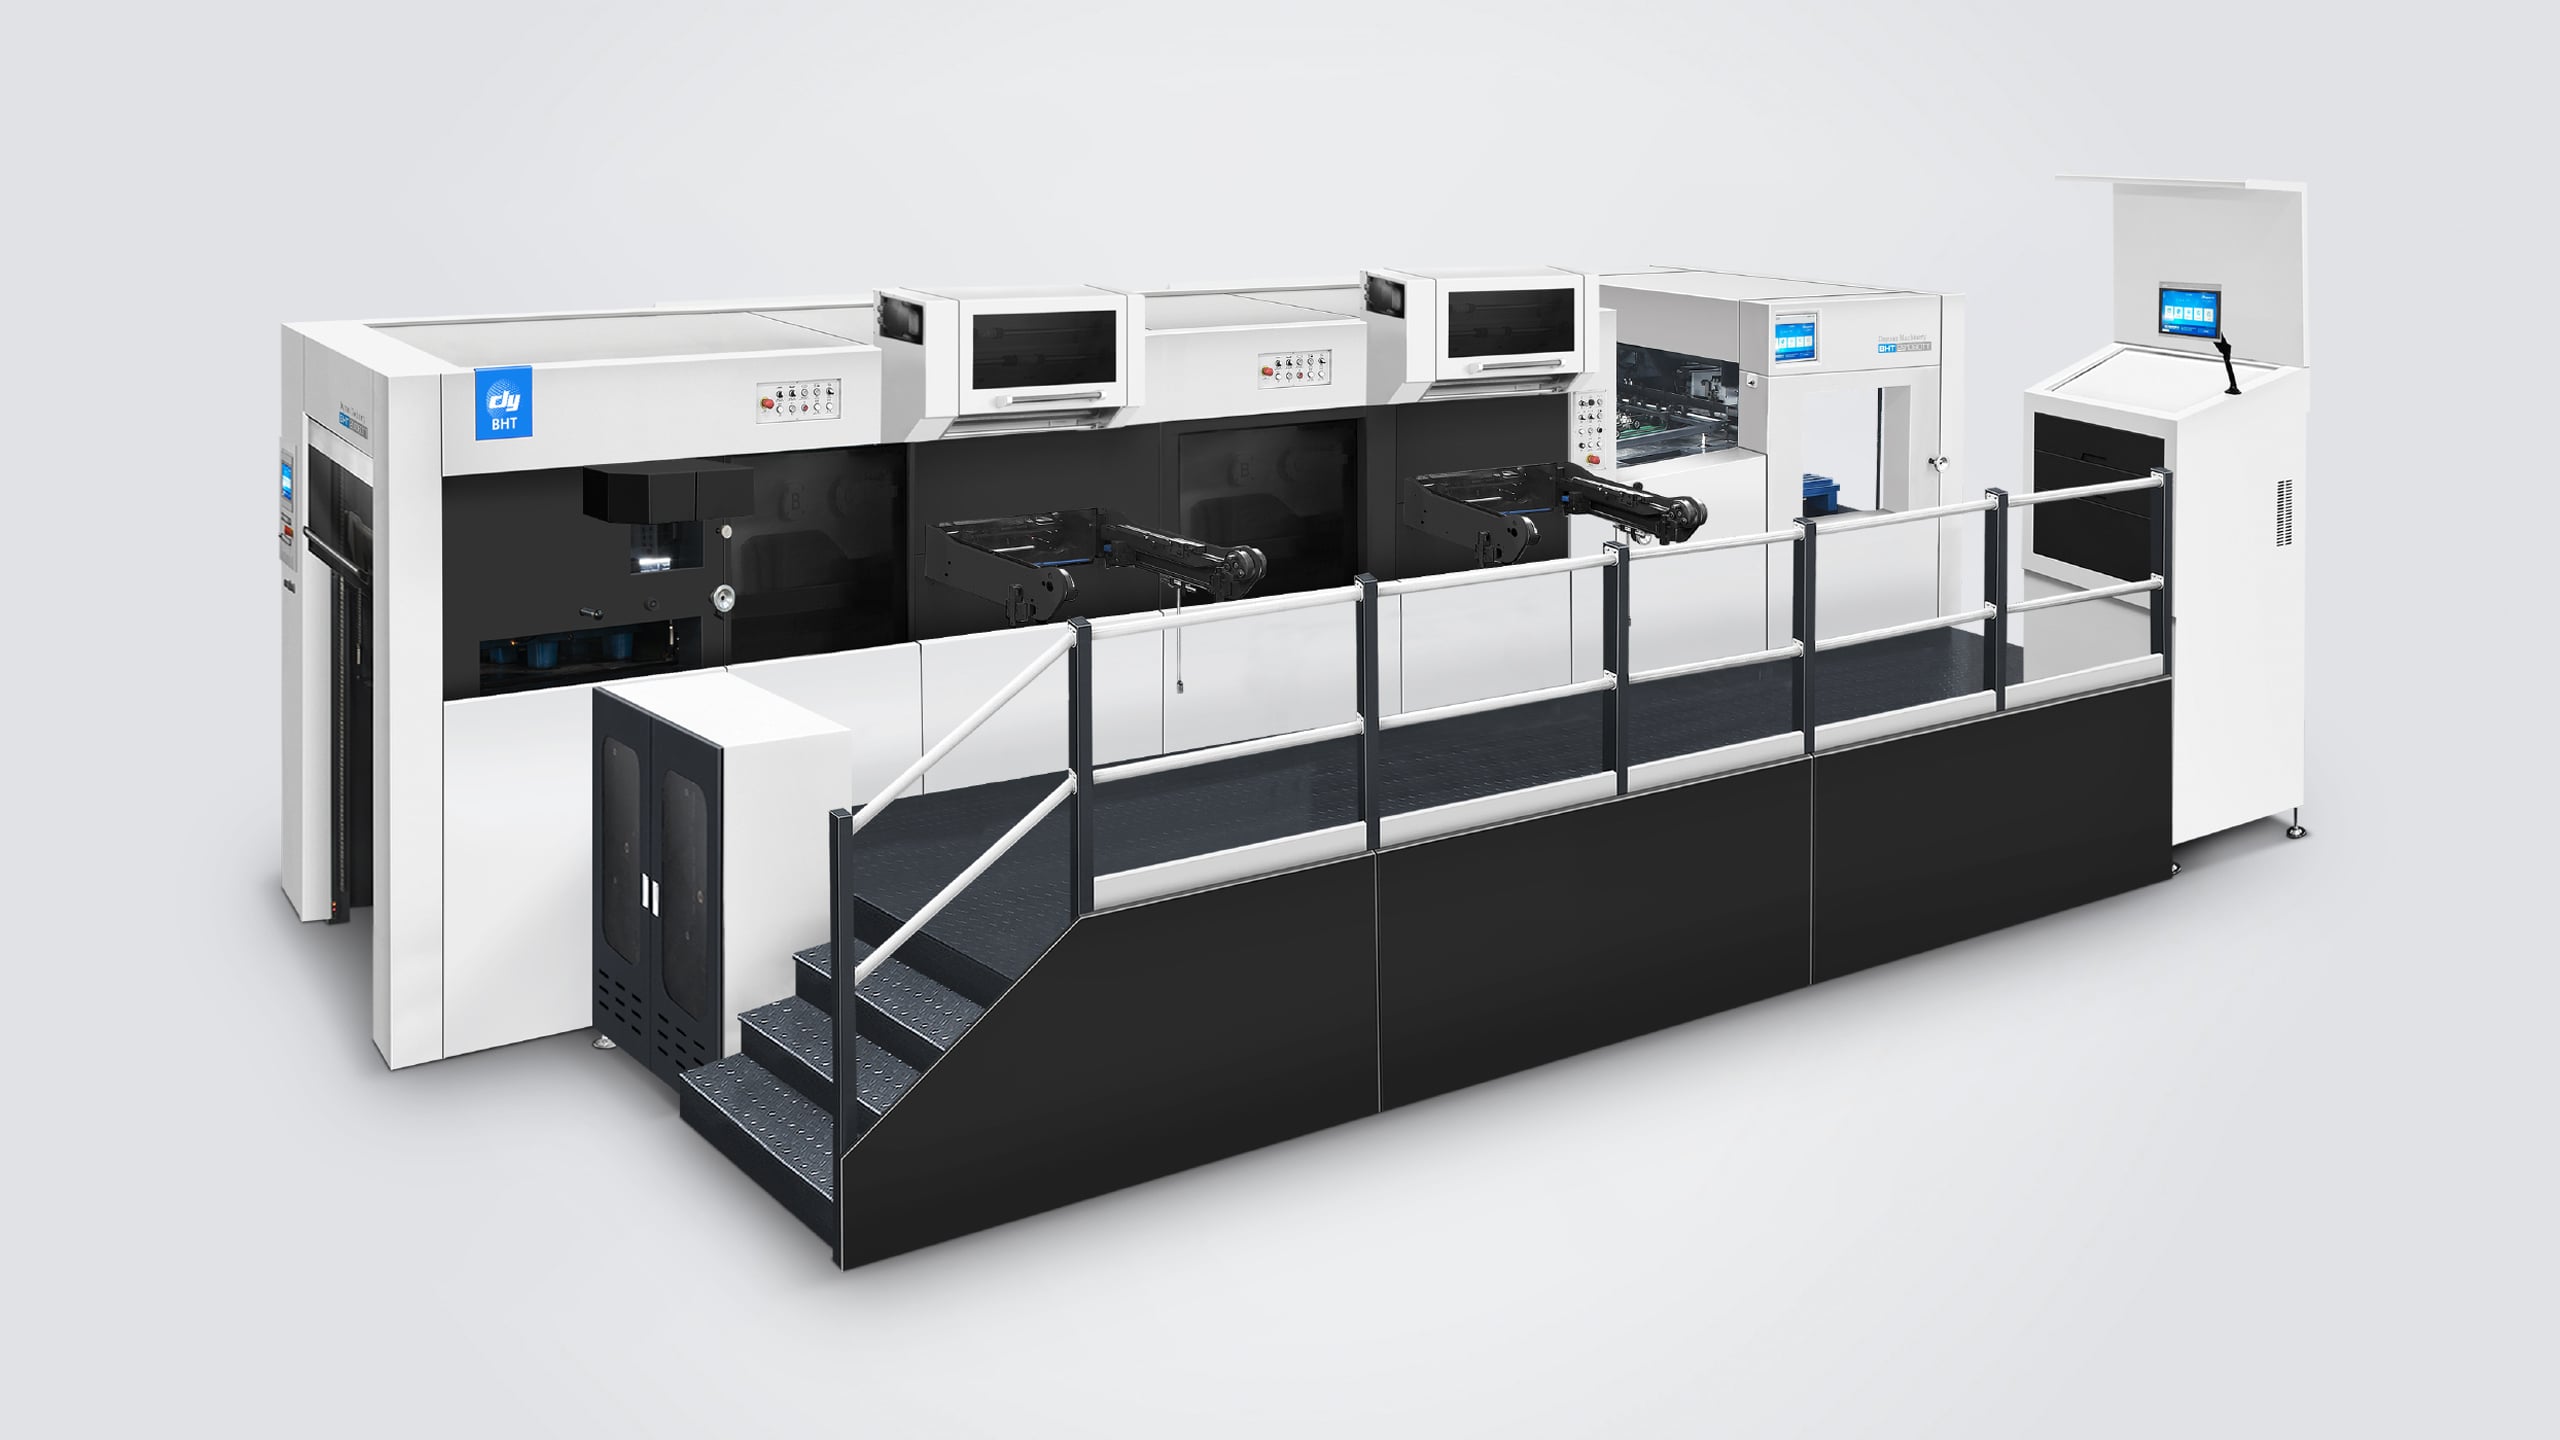
Dokładna rejestracja jest ważna, ponieważ nawet niewielkie przesunięcie może sprawić, że krawędzie folii będą wyglądały niestarannie, zakłócić wyrównanie względem nadrukowanych grafik lub wpłynąć na zamierzony efekt wizualny. Maszyna do gorącego stemplowania wymaga więc powtarzalnego przemieszczania arkuszy i niezawodnego pozycjonowania, a nie jedynie dużej siły stemplowania. W konfiguracji wielostanowiskowej, łączącej stemplowanie i tłoczenie, koordynacja staje się szczególnie istotna, ponieważ różne operacje muszą utrzymywać ten sam punkt odniesienia arkusza przez cały proces.
Rejestracja zaczyna się od kontrolowanego ruchu arkusza
Stabilne podawanie ustala punkt odniesienia
Każdy arkusz wprowadzany do maszyny do gorącego stemplowania musi dotrzeć w przewidywalnej pozycji. Jeśli arkusze są skośne, nachodzą na siebie lub różnią się sposobem podejścia do punktu rejestracji, matryca stemplująca nie będzie mogła zawsze trafiać w docelowy obszar. Niezawodne podawanie i dokładne wyrównanie działają razem: podajnik prezentuje arkusz, a system pozycjonowania ustala punkt odniesienia dla operacji stemplowania.
Stan materiału wpływa również na tę początkową odniesienia. Wymiary arkusza, kierunek włókien, skręcanie się arkusza, sztywność oraz różnice w powierzchni mogą wpływać na sposób przemieszczania się półfabrykatu przez maszynę do gorącego stemplowania. Operatorzy powinni używać prawidłowo przygotowanego tektury i sprawdzać ustawienia podajnika za każdym razem, gdy zmienia się rodzaj materiału. Stabilne warunki dostarczania materiału zapewniają bardziej wiarygodne korekty pozycji oraz pomagają zmniejszyć wahania między poszczególnymi stemplowanymi odciskami.
Uchwyty i synchronizacja przenoszenia zapewniają zachowanie wyrównania
Gdy arkusz zostanie zarejestrowany, musi pozostawać pod kontrolą podczas przenoszenia. Maszyna do gorącego stemplowania opiera się na zsynchronizowanym ruchu uchwytów i precyzyjnym czasowaniu mechanicznym, aby zapobiec przesunięciu się arkusza przed jego kontaktem z obszarem stemplowania. Dayuan's BHT-2S1060TT wykorzystuje system pozycjonowania poprzeczki uchwytów sterowany serwonapędem, którego deklarowana dokładność pozycjonowania wynosi do ±0,075 mm. Jeśli arkusz przesunie się po rejestracji, to samo prawidłowe położenie początkowe nie zagwarantuje dokładnego umieszczenia odcisku.
Konfiguracja powinna zatem uwzględniać cały tor transportu arkusza, a nie tylko podajnik. Należy sprawdzić, czy arkusz jest bezpiecznie chwytywany i przesuwa się płynnie przez maszynę do gorącej stemplowania bez nadmiernego oporu lub przerw w ruchu. Maszyna BHT-2S1060TT firmy Dayuan wykorzystuje serwonapędowy system pozycjonowania belki chwytaków z deklarowaną dokładnością pozycjonowania do ±0,075 mm. Jest to parametr specyficzny dla danej maszyny; rzeczywiste efekty stemplowania zależą również od stanu arkusza, narzędzi oraz konfiguracji.
Współpraca mechaniczna zapewnia powtarzalne stemple
Pozycjonowanie musi być zsynchronizowane z akcją stemplowania
Maszyna do gorącej stemplowania musi ustawić folię, stemple i podłożę we właściwym wzajemnym położeniu w chwili nanoszenia stempla. Dokładna rejestracja zależy od współpracy systemu pozycjonowania i cyklu roboczego maszyny. Jeśli czas lub wyrównanie zmienia się pomiędzy kolejnymi cyklami, obraz na folii może przesunąć się względem drukowanych szczegółów, nawet jeśli grafika i stemple zostały przygotowane poprawnie.
Operatorzy mogą wspierać tę koordynację, potwierdzając numer zlecenia, położenie matrycy oraz wyrównanie arkusza przed rozpoczęciem produkcji. Na maszynie do gorącego stemplowania korekta niewielkiego odchylenia pozycjonowania podczas przygotowania może zapobiec powtarzającemu się nieprawidłowemu umiejscowieniu przez cały cykl pracy. Wzory próbne należy sprawdzać w odniesieniu do zamierzonych znaczników rejestracyjnych lub wydrukowanych elementów, dokonując korekt w sposób systematyczny, a nie intuicyjny.
Stabilne ciśnienie i jednolity kontakt wspomagają zachowanie dokładności
Ciśnienie nie zastępuje rejestracji, ale jednolity kontakt ułatwia przeniesienie obrazu folii zgodnie z przeznaczeniem. Maszyna do gorącego stemplowania wymaga odpowiednich warunków nacisku na całej powierzchni roboczej. Nadmierne lub nierównomierne ciśnienie może zakłócać przenoszenie folii i utrudniać diagnozowanie problemów jakościowych. Ustawienia ciśnienia powinny być dostosowane do podłoża, folii, matrycy oraz konkretnych wymagań zlecenia.
Różnica między precyzją pozycjonowania a dokładnością tłoczenia ma kluczowe znaczenie przy ocenie specyfikacji maszyn. W przypadku modelu BHT-2S1060TT firma Dayuan deklaruje dokładność gorącego tłoczenia na poziomie do ±0,1 mm oraz precyzję pozycjonowania belki chwytaków na poziomie do ±0,075 mm. Te wartości odnoszą się do różnych aspektów wydajności maszyny i nie powinny być traktowane jako wymienne. W produkcji łączącej tłoczenie i wycinanie sprawdzanie zgodności rejestracji w całym procesie pozwala określić, czy odchylenie wynika z podawania materiału, przenoszenia, nacisku czy późniejszego przetwarzania.
Dyscyplina przygotowania stanowiska przekształca projekt w rzeczywistą dokładność produkcji
Przygotowanie zlecenia zmniejsza niepotrzebne wahania
Wysoka dokładność rejestracji jest łatwiejsza do utrzymania, gdy przygotowanie zadania odbywa się przy użyciu wyraźnych punktów odniesienia. Przed uruchomieniem maszyny do gorącego stemplowania należy potwierdzić położenie grafiki, sposób zamocowania matrycy, przebieg folii, wymiary arkusza oraz zaplanowane punkty rejestracji. Operator prasy powinien wiedzieć, które krawędzie lub znaczniki drukowane określają poprawne umiejscowienie oraz jaki stopień odchylenia może tolerować gotowy produkt.
Zorganizowany proces przygotowania do pracy pomaga również rozróżnić korekty maszynowe od problemów związanych z materiałem. Gdy maszyna do gorącego stemplowania daje niestabilne wyniki, należy porównać kilka arkuszy i określić, czy przesunięcie zachodzi w spójnym kierunku, czy też występuje przypadkowo. Powtarzające się przesunięcie może wskazywać na konieczność korekty pozycjonowania, podczas gdy nieregularne wahania mogą wynikać z niestabilnego podawania materiału, nieprzewidywalnego zachowania podłoża lub problemów z obsługą arkuszy, które wymagają uwagi.
Monitorowanie zapewnia utrzymanie produkcji w zakresie docelowym
Rejestrację należy sprawdzać na początku produkcji oraz w odpowiednich odstępach czasu podczas jej trwania. Maszyna do gorącego stemplowania może wymagać regulacji przy zmianie materiału, zmianie zachowania folii lub przy przesunięciu warunków eksploatacyjnych. Regularne inspekcje pozwalają operatorom wykryć niewielkie odchylenia, zanim ich przyczyna stanie się nieodwracalna, a nie dopiero wtedy, gdy na końcu procesu okaże się, że duża ilość wyrobów jest niezgodna z wymaganiami.
Użyteczny dziennik produkcji zawiera informacje o materiale, układzie narzędzi, zatwierdzonych ustawieniach, zaobserwowanej dokładności pozycjonowania oraz wszelkich działaniach korekcyjnych. Takie notatki pomagają zespołom powtarzać udane konfiguracje i szybciej diagnozować powtarzające się problemy. Przy ocenie Maszyny do gorącego stemplowania i cięcia MHK-2S1050TTC DUOPRESS , producenci mogą porównać opublikowaną dokładność gorącego stemplowania wynoszącą do ±0,1 mm oraz maksymalny rozmiar stempla wynoszący 1040 × 720 mm z rzeczywistymi wymiarami grafiki i wymaganiami dotyczącymi rejestracji.
Często zadawane pytania
Co najbardziej bezpośrednio wpływa na dokładność rejestracji?
Zasilanie arkuszy, wstępne wyjustowanie, kontrola przenoszenia oraz stałe warunki nacisku wpływają na dokładność rejestracji. Maszyna do gorącej foliowania może utrzymać zamierzona pozycję folii jedynie wtedy, gdy arkusz dociera do obszaru foliowania w powtarzalnym stanie. Przygotowanie materiału i staranne ustawienie zadania są również istotne, ponieważ zmienność podłoża może wpływać na inaczej stabilne pozycjonowanie i operacje przenoszenia.
Czy zmiana materiału może wpłynąć na rejestrację?
Tak. Różnice w grubości, sztywności, zakrzywieniu lub cechach powierzchniowych mogą zmieniać sposób zasilania i przemieszczania się arkuszy przez maszynę. Podczas korzystania z maszyny do gorącej foliowania z nowym rodzajem papieru lub tektury operatorzy powinni zweryfikować ustawienia zasilacza i rejestracji oraz sprawdzić próbne arkusze przed kontynuowaniem pracy. Każdą zmianę materiału należy traktować jako powód potwierdzenia warunków procesu, a nie zakładać, że poprzednie ustawienia nadal będą odpowiednie.
W jaki sposób operatorzy mogą zdiagnozować przesunięcie rejestracji?
Porównaj wiele wrażeń i określ, czy przesunięcie jest spójne czy zmienne. Powtarzające się przesunięcie może wskazywać na korektę odniesienia lub pozycjonowania, podczas gdy nieregularne przesunięcie może wynikać z problemów z podawaniem lub kontrolą arkusza. Przeanalizuj pełną sekwencję działania – od załadowania przez przenoszenie na maszynie do gorącego stemplowania – wprowadź jedną kontrolowaną korektę naraz i sprawdź dodatkowe arkusze, aby potwierdzić efekt.