 EN

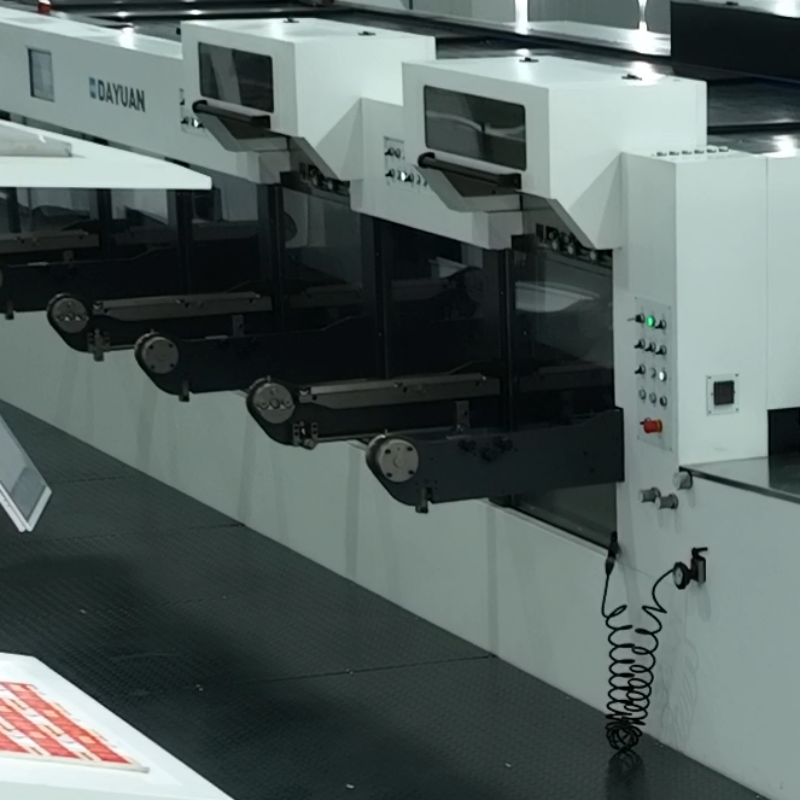
Dayuan karstās folijas uzspiedes mašīna var sasniegt vienmērīgu reģistrāciju, kad loksnes padave, pozicionēšana un uzspiešana darbojas kā saskaņots process. Precīza folijas novietošana nav atkarīga no viena atsevišķa pielāgojuma. Tai ir nepieciešams kontrolēt katru loksni no padaves līdz uzspiešanai, vienlaikus saglabājot attēlu, uzspiedes matricu un pamatmateriālu pareizi izlīdzinātus. Dayuan automātiskās karstās folijas uzspiedes un diegriezuma mašīnas kombinē šīs operācijas dažādos konfigurācijās, lai atbilstu papīra iepakojuma ražošanas prasībām. Šo faktoru izpratne palīdz drukātājiem novērtēt mašīnu iespējas un sagatavoties uzticamai ražošanai.
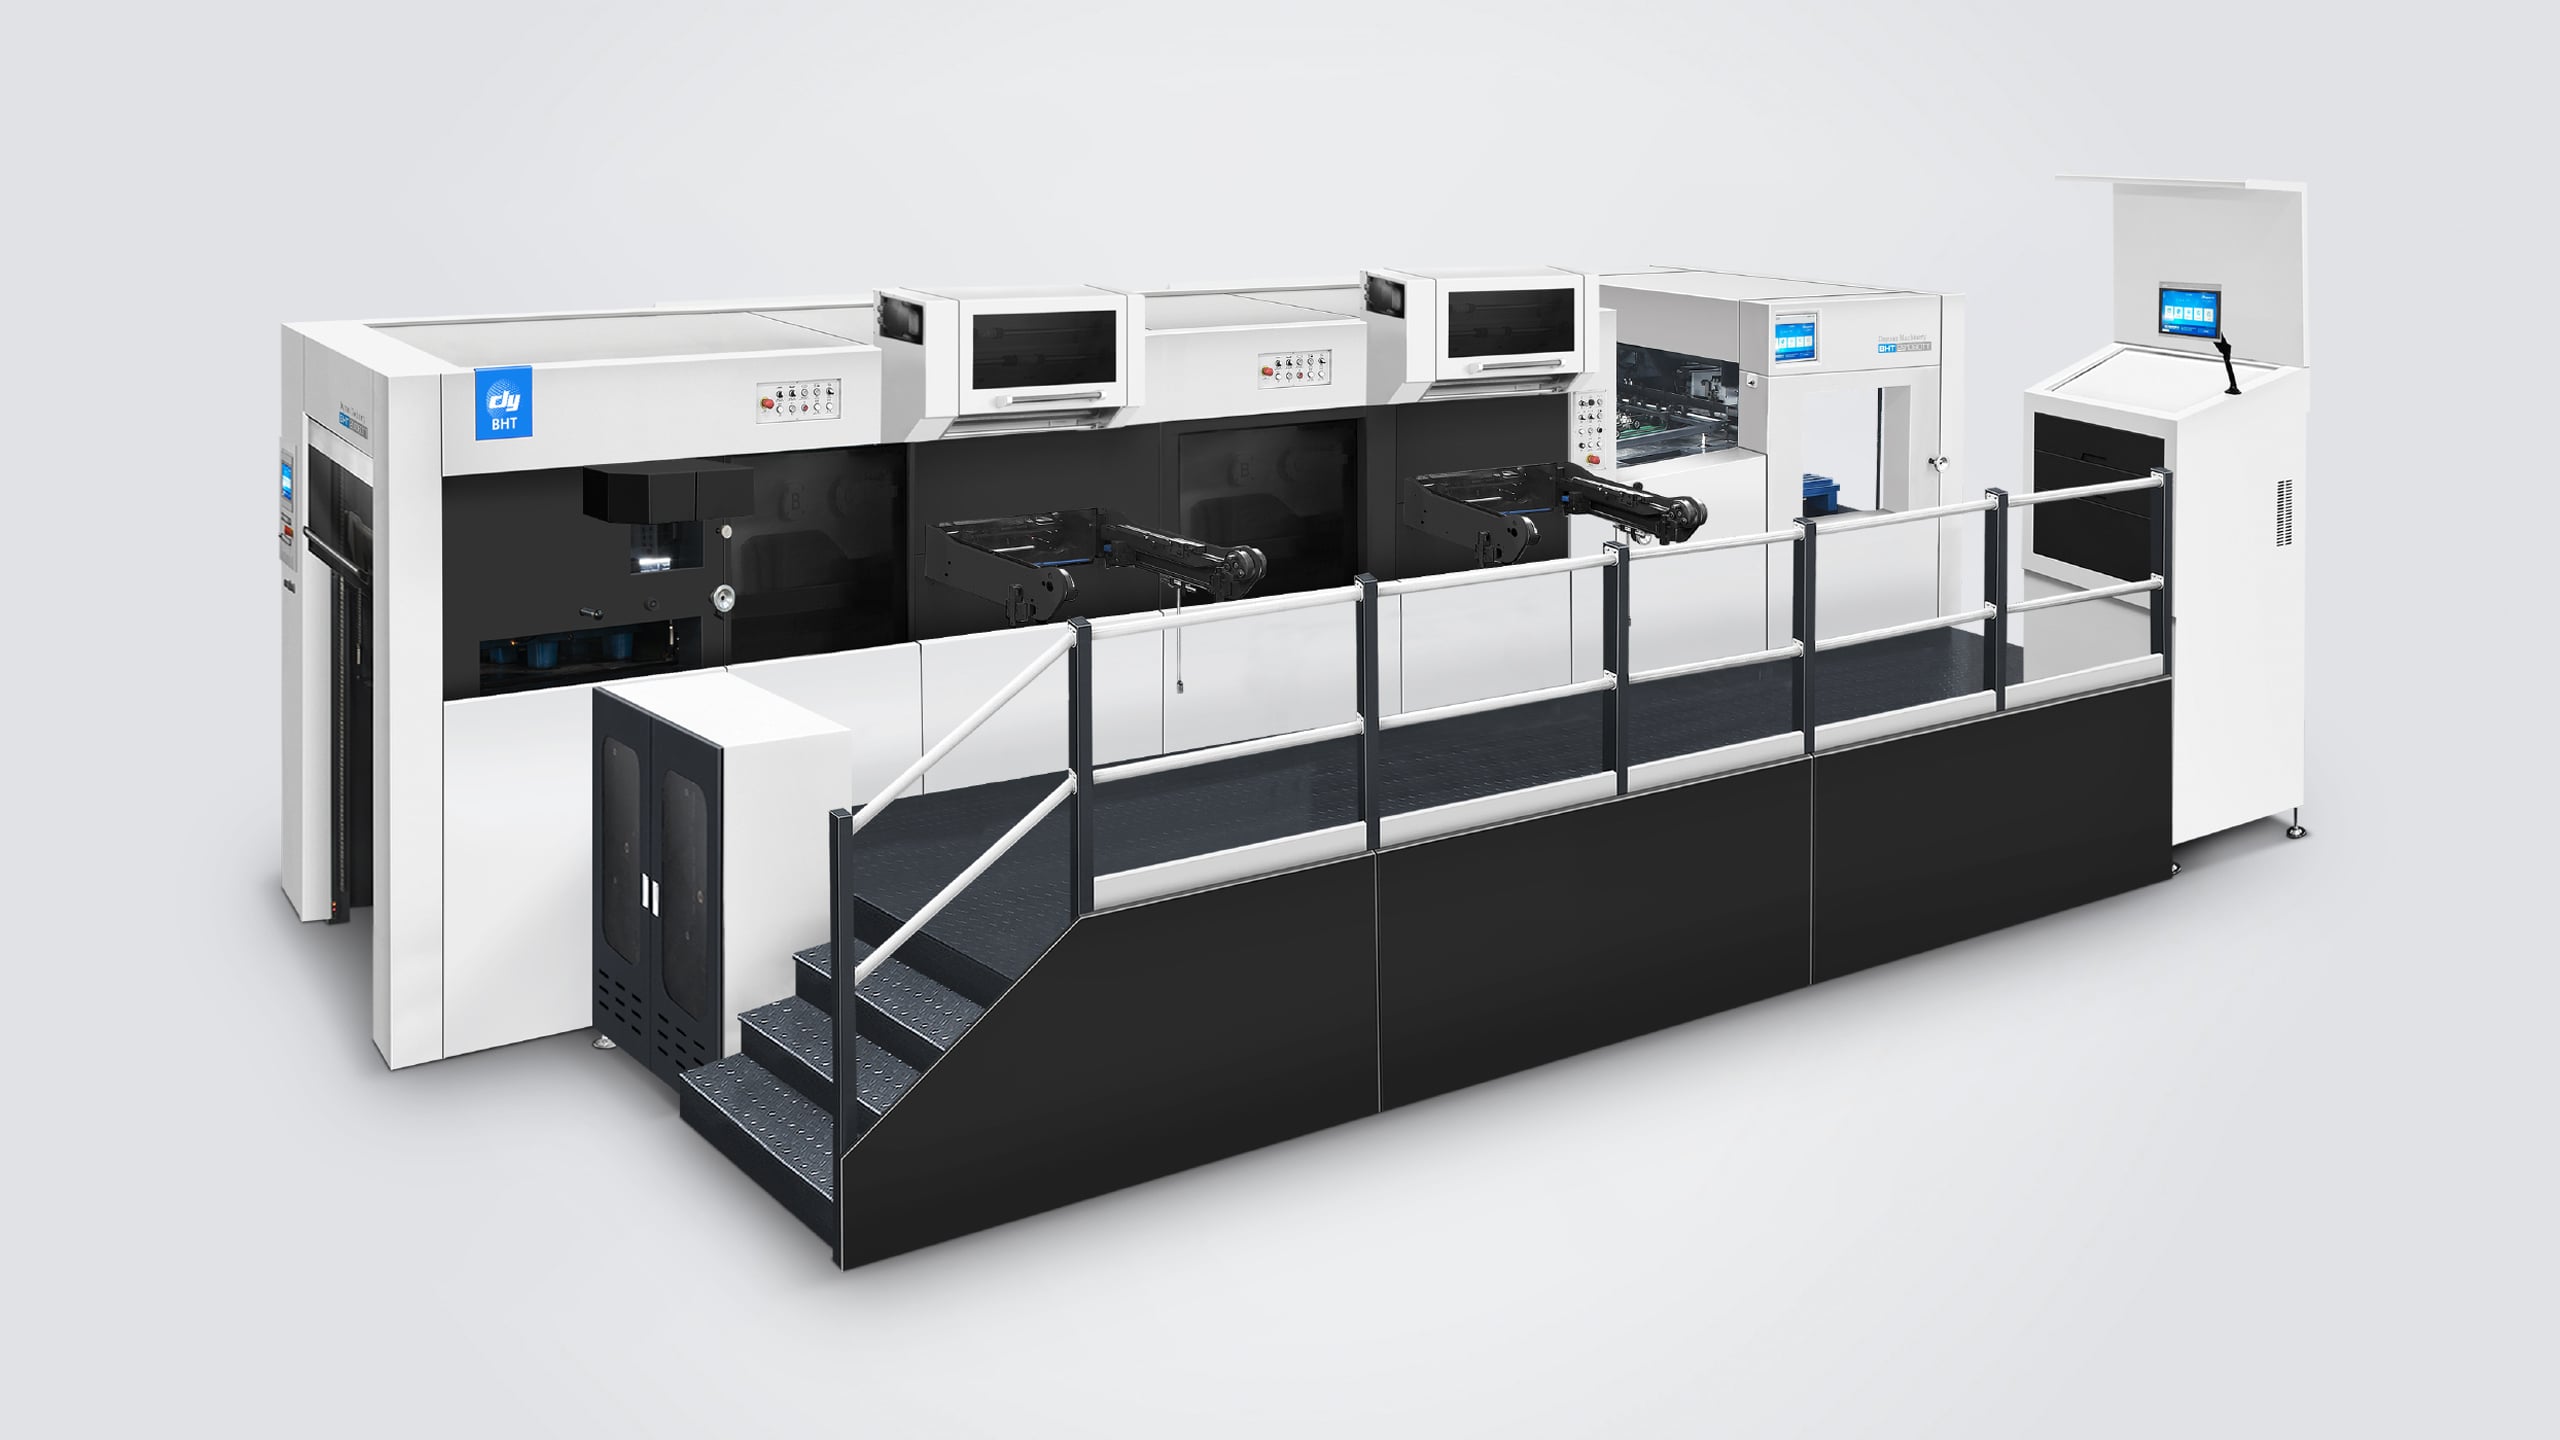
Reģistrācija ir svarīga, jo pat neliels nobīdes lielums var izraisīt folijas malu nevienmērīgu izskatu, traucēt sakritību ar drukātajiem grafiskajiem elementiem vai ietekmēt vēlamo vizuālo pabeigumu. Tāpēc karstās zīmogojšanas mašīnai nepieciešama atkārtojama loksnes pārvietošanās un uzticama pozicionēšana, nevis vienkārši spēcīga zīmogojšanas spiediena piemērošana. Daudzstaciju zīmogojšanas un izgriešanas konfigurācijā koordinācija kļūst īpaši svarīga, jo dažādām operācijām procesa laikā jāsaglabā vienāds loksnes atskaites punkts.
Reģistrācija sākas ar kontrolētu loksnes kustību
Stabila piegāde nodrošina atskaites punktu
Katram loksnēm, kas ienāk karstās zīmogojšanas mašīnā, jānonāk paredzamā pozīcijā. Ja lokšņu novietojums ir izvirzīts, tās pārklājas vai to pieeja reģistrācijas punktam ir mainīga, zīmogojšanas matrica nevar konsekventi sasniegt mērķa apgabalu. Uzticama piegāde un precīza izlīdzināšana darbojas kopā: piegādātājs iesniedz lapu, bet pozicionēšanas sistēma nosaka atskaites punktu zīmogojšanas operācijai.
Materiāla stāvoklis arī ietekmē šo sākotnējo atsauci. Loksnes izmēri, grauda virziens, lokšņu izliekums, stingrums un virsmas mainīgums var ietekmēt to, kā materiāls pārvietojas karstās zīmogšanas mašīnā. Operators ir jāizmanto pareizi sagatavots papīra kartons un jāpārbauda barošanas iestatījumi katru reizi, kad mainās materiāls. Stabilas ienākošās nosacījumi padara pozicionēšanas pielāgojumus uzticamākus un palīdz samazināt novirzi starp atsevišķiem zīmogojumiem.
Uzturēt līdzsvaru ar āķiem un pārnesei paredzēto laiku
Pēc tam, kad loksne ir reģistrēta, tās pārvietošanai jāpaliek kontrolētai. Karstās zīmogšanas mašīna balstās uz koordinētu āķu kustību un mehānisko laika noteikšanu, lai novērstu lapas nobīdi pirms tās saskares ar zīmogojuma zonu. Dayuan BHT-2S1060TT izmanto servokontrolētu āķu sviras pozicionēšanas sistēmu, kuras publicētā pozicionēšanas precizitāte ir līdz ±0,075 mm. Ja loksne pārvietojas pēc reģistrācijas, vienīgi pareiza sākotnēja pozīcija neaiztvers precīzu zīmogojuma novietojumu.
Tāpēc uzstādīšanai jāņem vērā visu loksnes pārvietošanas ceļu, ne tikai barošanas ierīci. Pārbaudiet, vai loksne ir droši noturēta un gludi pārvietojas caur karstās zīmogšanas mašīnu bez liekas berzes vai pārtraukumiem. Dayuan BHT-2S1060TT izmanto servokontrolētu āķu sviru pozicionēšanas sistēmu ar publiskotu pozicionēšanas precizitāti līdz ±0,075 mm. Tas ir mašīnas specifisks pozicionēšanas parametrs, un faktiskie zīmogšanas rezultāti arī ir atkarīgi no loksnes stāvokļa, rīku un uzstādīšanas.
Mehāniskā koordinācija nodrošina atkārtojamus zīmogus
Pozicionēšanai jāatbilst zīmogšanas darbībai
Karstās zīmogšanas mašīnai jānodrošina, ka folija, matrica un pamatne tiek novietotas paredzētajā savstarpējā attiecībā zīmoga uzlikšanas brīdī. Precīza reģistrācija ir atkarīga no pozicionēšanas sistēmas un mašīnas cikla sinerģijas. Ja starp cikliem mainās laikos vai izlīdzinājums, folijas attēls var pārvietoties attiecībā pret drukātajiem elementiem, pat ja grafiskais dizains un matrica ir pareizi sagatavoti.
Operatori var atbalstīt šo koordināciju, apstiprinot darba atsauci, matricas pozīciju un loksnes izvietojumu pirms ražošanas. Karstās zīmogojuma mašīnā neliela novirzes novēršana iestatīšanas laikā palīdz novērst atkārtotu nepareizu izvietojumu visā ražošanas procesā. Testa nospiedumi jāpārbauda pret paredzētajām reģistrācijas zīmēm vai drukātajām iezīmēm, un pielāgojumus jāveic sistēmiski, nevis uzminot.
Stabila spiediena un kontaktu palīdz saglabāt precizitāti
Spiediens neatstāj reģistrāciju, taču vienmērīgs kontakts palīdz pārnest folijas attēlu tā, kā tas paredzēts. Karstās zīmogojuma mašīnai ir nepieciešami piemēroti iespieduma apstākļi visā darba zonā. Pārmērīgs vai nevienmērīgs spiediens var ietekmēt folijas pārnešanu un padarīt kvalitātes problēmas grūtāk diagnosticējamās. Spiediena iestatījumiem jābūt piemērotiem pamatnei, folijai, matricai un konkrētā darba prasībām.
Atšķirība starp pozicionēšanas precizitāti un uzspieduma precizitāti ir svarīga, novērtējot mašīnu specifikācijas. BHT-2S1060TT modeļa gadījumā Dayuan norāda karstā uzspieduma precizitāti līdz ±0,1 mm un āķu sviras pozicionēšanas precizitāti līdz ±0,075 mm. Šie rādītāji apraksta dažādus mašīnas veiktspējas aspektus un tos nedrīkst uzskatīt par savstarpēji aizvietojamiem. Apvienotā uzspieduma un izgriezuma ražošanā reģistrācijas pārbaude caur visu procesu palīdz noteikt, vai novirze rodas no materiāla pievades, pārvadāšanas, iepreses vai turpmākas apstrādes.
Uzstādīšanas disciplīna pārvērš dizainu par ražošanas precizitāti
Uzdevuma sagatavošana samazina izvairāmas novirzes
Augsta reģistrācijas precizitāte ir vieglāk saglabāt, ja darbs tiek sagatavots ar skaidriem atsaucēm. Pirms karstās zīmogojamās mašīnas darbināšanas pārbaudiet attēla novietojumu, matricas uzstādīšanu, folijas ceļu, loksnes izmērus un paredzētos reģistrācijas punktus. Preses operators ir jāsaprot, kuri drukātie malas vai atzīmes nosaka pareizo novietojumu un cik lielu novirzi beigās iegūtais produkts var pieļaut.
Strukturēts sagatavošanas process palīdz arī atšķirt mašīnas regulējumus no materiāla saistītām problēmām. Kad karstās zīmogojamās mašīnas rada neatbilstošus rezultātus, salīdziniet vairākas loksnes un nosakiet, vai nobīde notiek vienmērīgi vienā virzienā vai rodas nejauši. Atkārtota nobīde var norādīt uz pozicionēšanas regulējumu, kamēr neregulāra variācija var liecināt par nestabila iedegšanu, materiāla uzvedību vai loksnes apstrādi, kurai nepieciešama uzmanība.
Uzraudzība nodrošina darbības atbilstību mērķim
Reģistrāciju jāpārbauda ražošanas sākumā un piemērotos intervālos laikā, kamēr tā turpinās. Karstās zīmogojuma mašīnai var būt nepieciešama pielāgošana, ja mainās materiāls, folijas uzvedība vai ekspluatācijas apstākļi. Regulāras pārbaudes ļauj operatoriem identificēt novirzi, kamēr tās cēlonis vēl ir iespējams noteikt, nevis atklāt lielu daudzumu nepiemērota izstrādājuma ražošanas beigās.
Noderīgs ražošanas ieraksts ietver materiālu, rīku izvietojumu, apstiprinātas iestatījumus, novērotu izlīdzinājumu un jebkādas korektīvās darbības. Šīs piezīmes palīdz komandām efektīvāk atkārtot veiksmīgus iestatījumus un diagnosticēt atkārtoti parādījušās problēmas. Novērtējot MHK-2S1050TTC DUOPRESS karstās zīmogojuma un diezingu mašīnu , ražotāji var salīdzināt tās publicēto karstās zīmogojuma precizitāti līdz ±0,1 mm un maksimālo zīmogojuma izmēru 1040 × 720 mm ar faktiskajiem grafiskā dizaina izmēriem un reģistrācijas prasībām.
BKJ
Kas visvairāk ietekmē reģistrācijas precizitāti?
Lapas ievade, sākotnējā izlīdzināšana, pārvadāšanas kontrole un vienmērīgi spieduma apstākļi visi veicina reģistrācijas precizitāti. Karstās zīmogojamās mašīnas var saglabāt paredzēto folijas novietojumu tikai tad, ja lapa nonāk zīmogojamajā zonā atkārtojamā stāvoklī. Materiāla sagatavošana un rūpīga darba uzstādīšana arī ir svarīga, jo materiāla svārstības var ietekmēt citādi stabili pozicionēšanas un pārvadāšanas operācijas.
Vai materiāla maiņa var ietekmēt reģistrāciju?
Jā. Biezuma, stingrības, lokuma vai virsmas raksturlielumu atšķirības var mainīt to, kā lapas tiek ievadītas un pārvietojas caur mašīnu. Kad karstās zīmogojamās mašīnas izmanto jaunu papīra vai kartona specifikāciju, operators ir jāpārbauda ievades un reģistrācijas iestatījumi un jāizpēta testa lapas pirms turpināšanas. Katru materiāla maiņu ir jāuzskata par iemeslu, lai apstiprinātu procesa apstākļus, nevis pieņemt, ka iepriekšējie iestatījumi paliks piemēroti.
Kā operatori var diagnosticēt reģistrācijas nobīdi?
Salīdziniet vairākus iespiežus un noskaidrojiet, vai nobīde ir vienmērīga vai mainīga. Atkārtota nobīde var norādīt uz atskaites vai novietojuma pielāgošanu, kamēr neregulāra kustība var būt saistīta ar loksnes padavi vai vadību. Pārskatiet pilnu secību no loksnes ielādes līdz pārnešanai karstajā zīmogļošanas mašīnā, veiciet vienu kontrolētu korekciju reizē un pārbaudiet papildu lapas, lai apstiprinātu rezultātu.