 EN

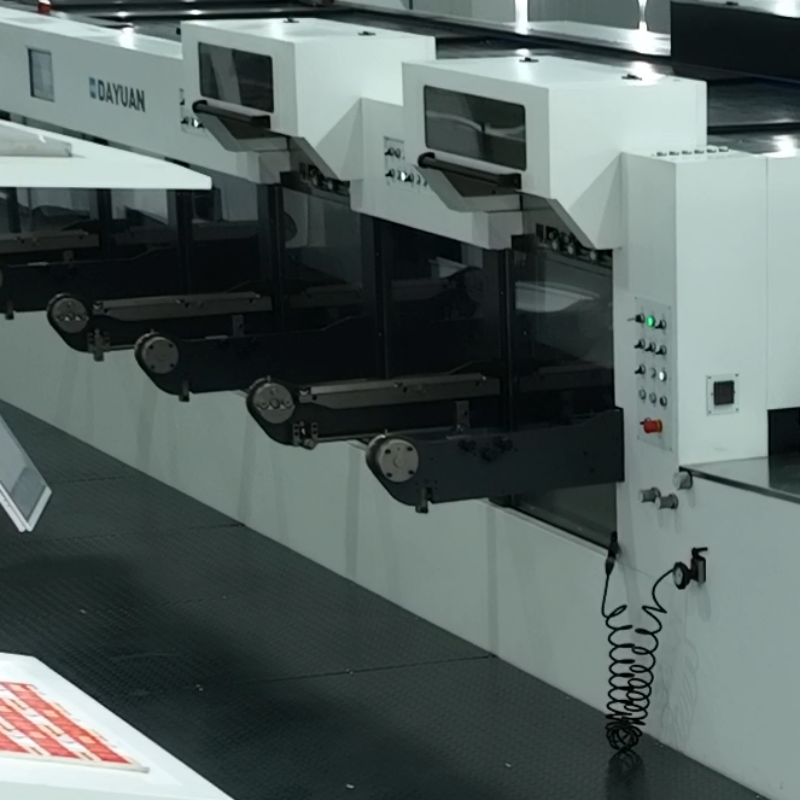
Eine Hot-Stamping-Maschine von Dayuan kann eine konsistente Registrierung erreichen, wenn die Blattzufuhr, Positionierung und Prägevorgänge als koordinierter Prozess zusammenwirken. Eine genaue Folienplatzierung hängt nicht von einer isolierten Einstellung ab. Sie erfordert die Kontrolle jedes einzelnen Blatts vom Einzug bis zum Abdruck, wobei Motiv, Prägeform und Substrat stets korrekt ausgerichtet bleiben müssen. Dayuans automatische Hot-Foil-Präge- und Stanzmaschinen kombinieren diese Vorgänge in unterschiedlichen Konfigurationen, um die Anforderungen der Papierverpackungsproduktion zu erfüllen. Das Verständnis dieser Faktoren hilft Druckereien dabei, die Leistungsfähigkeit von Maschinen einzuschätzen und sich auf eine zuverlässige Produktion vorzubereiten.
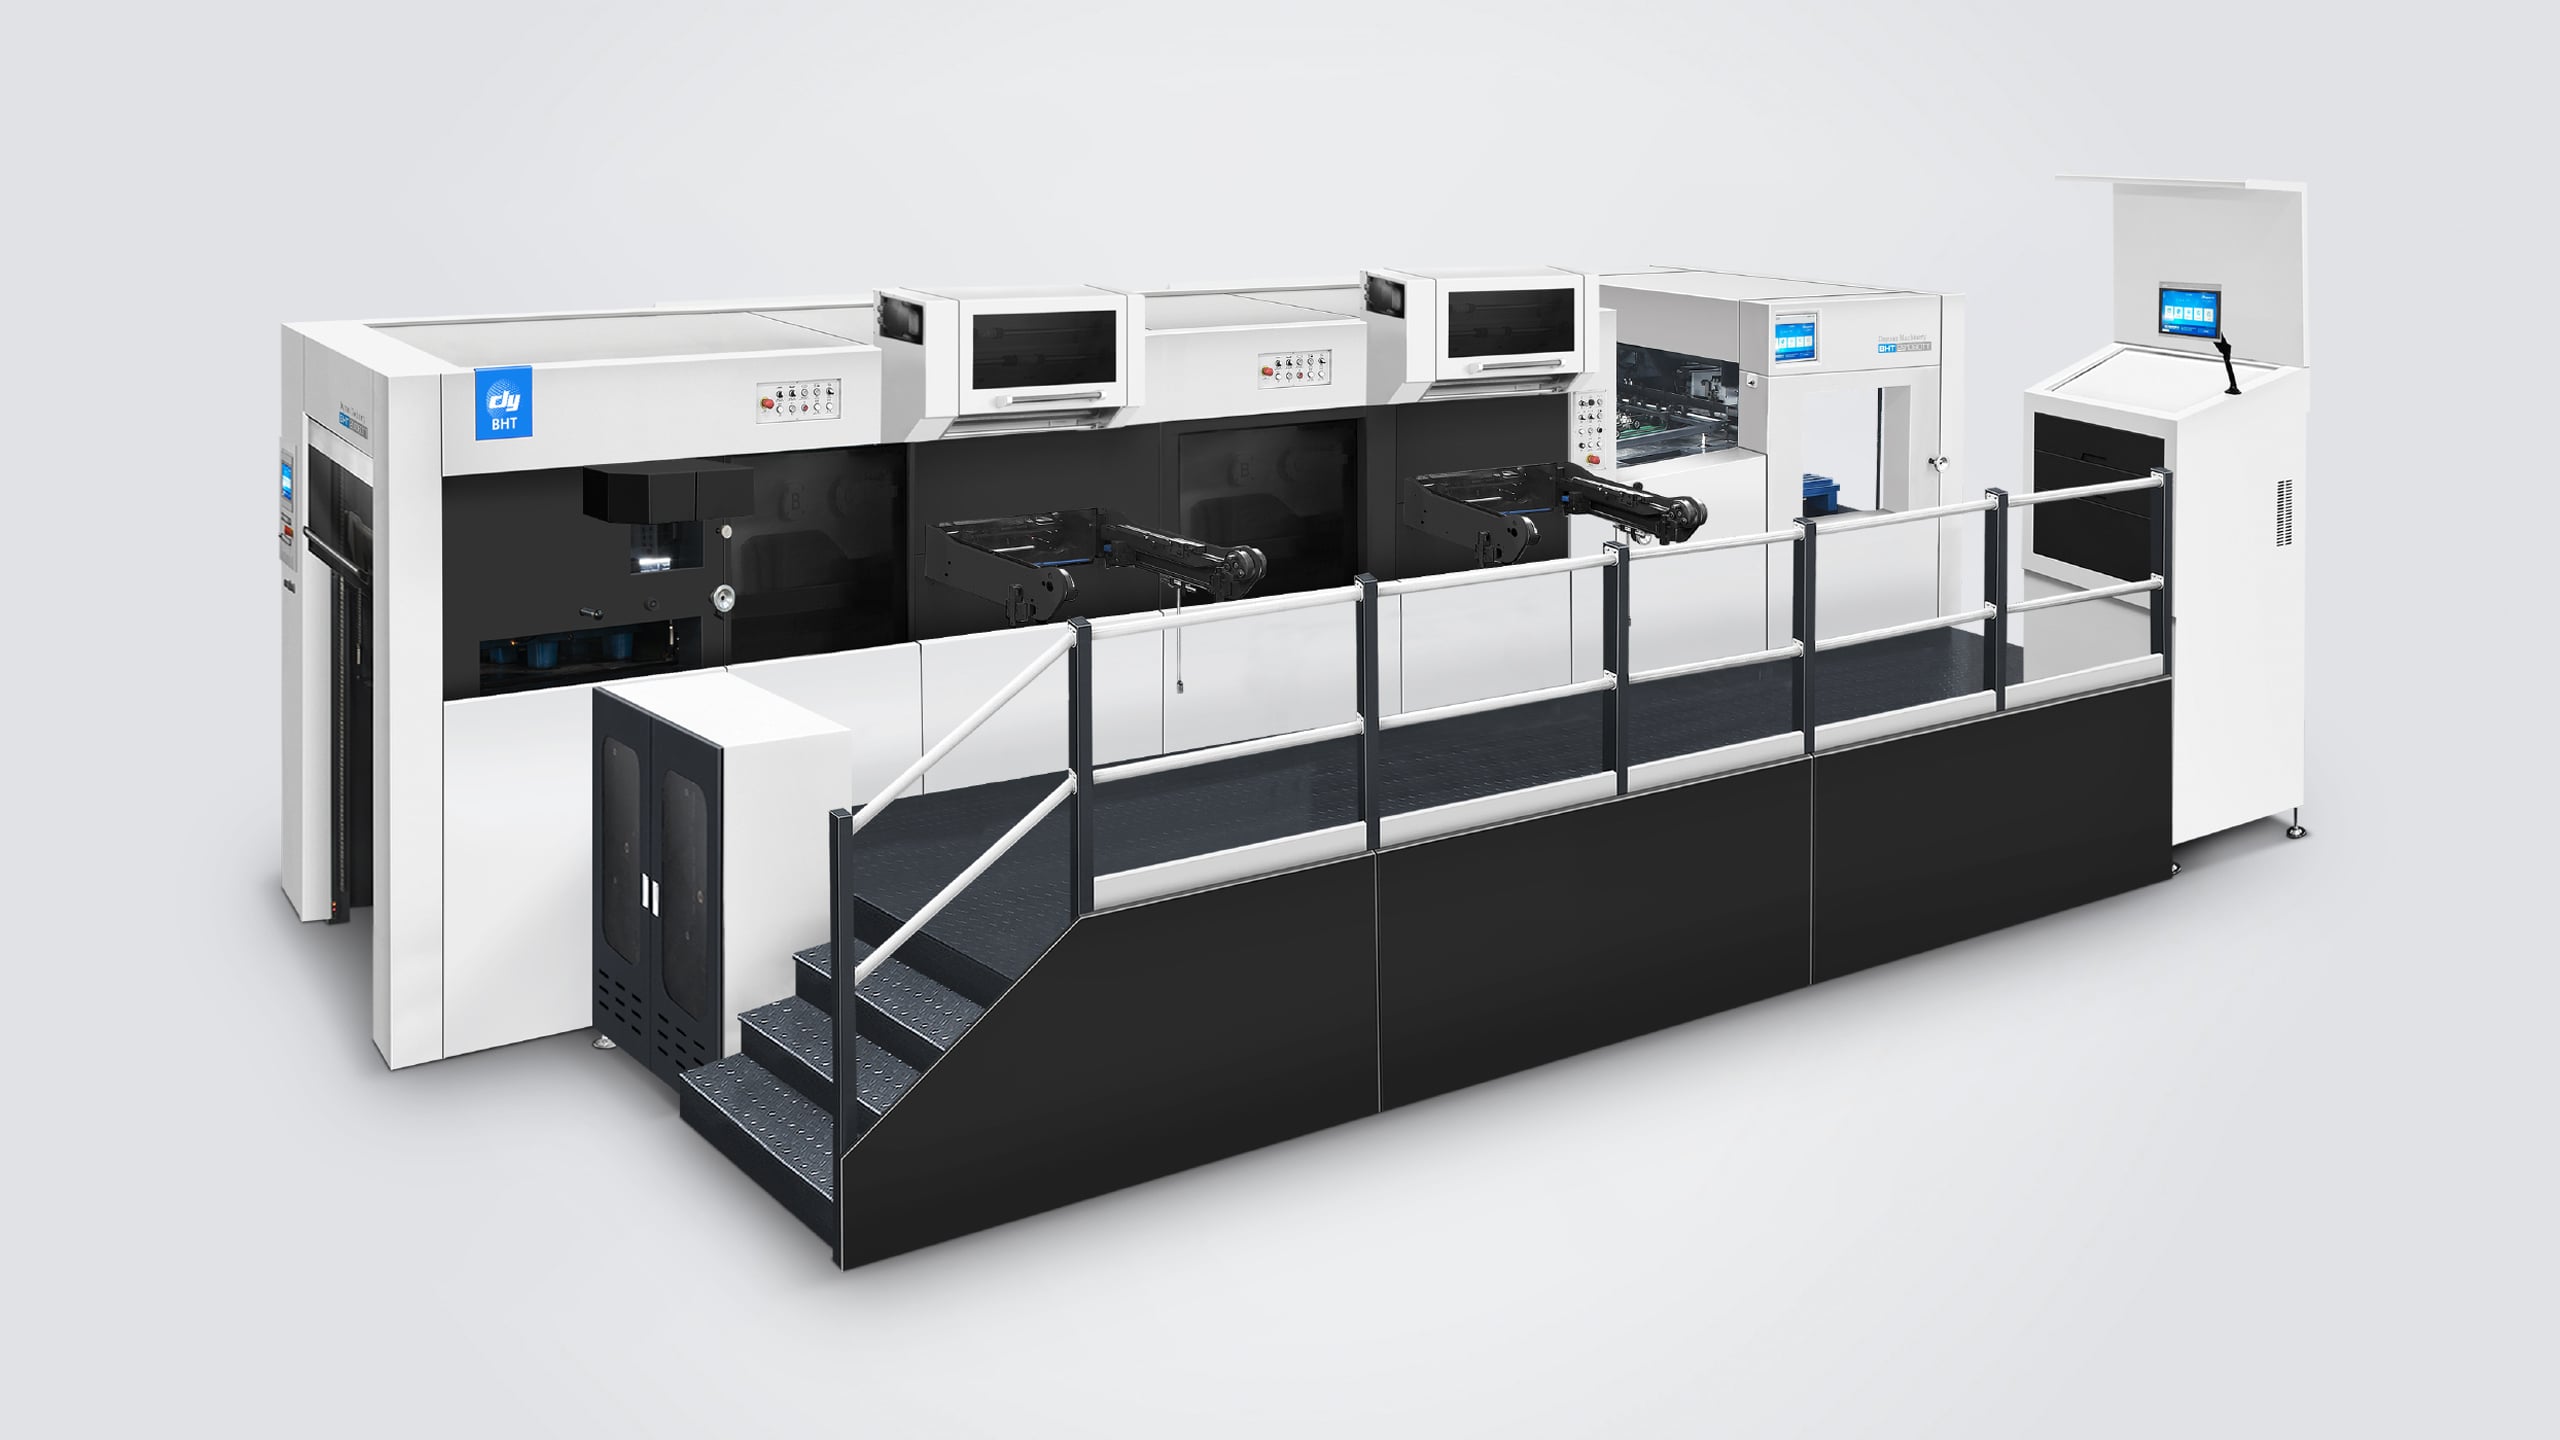
Die Registergenauigkeit ist entscheidend, denn bereits eine geringfügige Verschiebung kann dazu führen, dass die Folienkanten ungleichmäßig wirken, die Ausrichtung gegenüber bedruckten Grafiken gestört wird oder das gewünschte optische Finish beeinträchtigt wird. Eine Heißprägemaschine benötigt daher eine wiederholbare Bogenbewegung und eine zuverlässige Positionierung – nicht lediglich einen starken Prägedruck. In einer Mehrstationen-Konfiguration für Heißprägung und Stanzen gewinnt die Koordination besondere Bedeutung, da verschiedene Operationen während des gesamten Prozesses denselben Bogenbezug beibehalten müssen.
Die Registergenauigkeit beginnt mit einer kontrollierten Bogenbewegung
Ein konsistentes Zuführen legt den Bezug fest
Jeder Bogen, der eine Heißprägemaschine betritt, muss in einer vorhersehbaren Position eintreffen. Wenn sich Bogen verkippen, überlappen oder in ihrer Annäherung an den Registerpunkt variieren, kann der Prägestempel den Zielbereich nicht konsistent treffen. Ein zuverlässiges Zuführen und eine präzise Ausrichtung ergänzen sich: Der Zuführer präsentiert den Bogen, während das Positioniersystem den Bezug für die Prägoperation festlegt.
Der Materialzustand beeinflusst ebenfalls diese erste Referenz. Die Bogenabmessungen, die Faserrichtung, das Wellen, die Steifigkeit sowie Oberflächenunterschiede können beeinflussen, wie das Material durch eine Heißprägemaschine läuft. Die Bediener sollten ordnungsgemäß vorbereitetes Papierkarton verwenden und die Zuführereinstellungen stets überprüfen, sobald sich das Material ändert. Stabile Eingangsbedingungen machen Positionsanpassungen zuverlässiger und tragen dazu bei, Schwankungen zwischen den Prägungen zu verringern.
Greifer und Übertragungszeitpunkt bewahren die Ausrichtung
Sobald ein Bogen registriert ist, muss er während der Übertragung weiterhin kontrolliert bleiben. Eine Heißprägemaschine setzt auf koordinierte Greiferbewegung und mechanische Zeitsteuerung, um ein Verschieben des Bogens vor dem Kontakt mit dem Prägebereich zu verhindern. Dayuans BHT-2S1060TT verwendet ein servogesteuertes Greiferbalken-Positionierungssystem mit einer angegebenen Positioniergenauigkeit von bis zu ±0,075 mm. Wenn sich der Bogen nach der Registrierung bewegt, garantiert allein eine korrekte Anfangsposition keine präzise Platzierung der Prägung.
Die Einrichtung sollte daher den gesamten Bogenübertragungsweg und nicht nur den Zuführer berücksichtigen. Stellen Sie sicher, dass der Bogen sicher gehalten wird und reibungslos durch die Heißprägemaschine läuft, ohne unnötige Reibung oder Unterbrechung. Das Modell BHT-2S1060TT von Dayuan verwendet ein servogesteuertes Greiferbalken-Positionierungssystem mit einer angegebenen Positioniergenauigkeit von bis zu ±0,075 mm. Dies ist ein maschinenspezifischer Positionierparameter; die tatsächlichen Prägergebnisse hängen zudem vom Zustand des Bogens, den Werkzeugen und der Einrichtung ab.
Mechanische Synchronisation unterstützt wiederholbare Prägungen
Die Positionierung muss mit der Prägaktion übereinstimmen
Eine Heißprägemaschine muss Folie, Stempel und Substrat zum Zeitpunkt der Prägung in die vorgesehene Beziehung zueinander bringen. Eine genaue Registerhaltung hängt davon ab, dass das Positioniersystem und der Maschinenzyklus harmonisch zusammenarbeiten. Ändern sich Timing oder Ausrichtung zwischen den Zyklen, kann sich das Folienmotiv relativ zu den gedruckten Details verschieben – selbst wenn Motiv und Stempel korrekt vorbereitet sind.
Die Bediener können diese Koordination unterstützen, indem sie vor der Produktion die Auftragsnummer, die Position der Stanzform und die Ausrichtung des Bogens bestätigen. An einer Heißprägeanlage kann die Korrektur einer geringen Positionierungsabweichung während der Einrichtung helfen, wiederholte Fehlausrichtungen während des gesamten Produktionslaufs zu vermeiden. Testprägungen sollten anhand der vorgesehenen Registriermarken oder gedruckten Merkmale überprüft werden; dabei sind systematische Anpassungen vorzunehmen – nicht bloßes Schätzen.
Stabiler Druck und gleichmäßiger Kontakt tragen zur Genauigkeit bei
Druck ersetzt keine Registrierung, doch ein gleichmäßiger Kontakt unterstützt die beabsichtigte Übertragung des Folienbildes. Eine Heißprägeanlage benötigt geeignete Prägebedingungen über den gesamten Arbeitsbereich. Ein zu hoher oder ungleichmäßiger Druck kann die Folienübertragung beeinträchtigen und Qualitätsprobleme schwerer diagnostizierbar machen. Die Druckeinstellungen müssen auf das Substrat, die Folie, die Stanzform und die jeweiligen Auftragsanforderungen abgestimmt sein.
Die Unterscheidung zwischen Positioniergenauigkeit und Prägegenauigkeit ist wichtig, wenn Maschinenspezifikationen bewertet werden. Für die BHT-2S1060TT gibt Dayuan eine Heißprägegenauigkeit von bis zu ±0,1 mm und eine Greiferleistengenauigkeit von bis zu ±0,075 mm an. Diese Werte beschreiben unterschiedliche Aspekte der Maschinenleistung und dürfen nicht als austauschbar betrachtet werden. Bei der kombinierten Präge- und Stanzproduktion hilft die Registrierkontrolle über den gesamten Prozess, zu ermitteln, ob eine Abweichung durch das Zuführen, den Transfer, den Prägevorgang oder die nachgeschaltete Handhabung verursacht wird.
Disziplinierte Einrichtung verwandelt Konstruktion in Fertigungsgenauigkeit
Auftragsvorbereitung reduziert vermeidbare Schwankungen
Eine hohe Registrierungsgenauigkeit ist leichter aufrechtzuerhalten, wenn der Auftrag mit klaren Referenzen vorbereitet wird. Vor dem Betrieb einer Heißprägemaschine müssen die Position des Motivs, die Montage des Stempels, der Folienweg, die Bogenabmessungen und die vorgesehenen Registrierpunkte überprüft werden. Der Maschinenbediener muss wissen, welche gedruckten Kanten oder Markierungen die korrekte Platzierung definieren und welches Maß an Abweichung das fertige Produkt zulässt.
Ein strukturierter Rüstprozess hilft zudem dabei, maschinenspezifische Einstellungen von materialbedingten Problemen zu unterscheiden. Wenn eine Heißprägemaschine inkonsistente Ergebnisse liefert, sollten mehrere Bogen verglichen und geprüft werden, ob die Verschiebung in eine konstante Richtung erfolgt oder zufällig erscheint. Eine wiederholte Verschiebung deutet möglicherweise auf eine Positionsjustierung hin, während unregelmäßige Schwankungen auf ein instabiles Zuführen, ein unvorhersehbares Verhalten des Materials oder ein Problem beim Bogenhandling hindeuten, das behoben werden muss.
Überwachung hält den Druck innerhalb des Sollbereichs
Die Registrierung sollte zu Beginn der Produktion und in geeigneten Abständen während des Produktionslaufs überprüft werden. Eine Heißprägemaschine erfordert möglicherweise eine Justierung, wenn sich das Material ändert, das Verhalten der Folie variiert oder sich die Betriebsbedingungen verschieben. Durch regelmäßige Inspektionen können Bediener Abweichungen erkennen, solange deren Ursache noch nachvollziehbar ist, anstatt erst am Ende eine große Menge unbrauchbarer Teile festzustellen.
Eine nützliche Produktionsdokumentation umfasst das verwendete Material, die Werkzeugeinstellung, die genehmigten Einstellungen, die beobachtete Ausrichtung sowie sämtliche korrigierenden Maßnahmen. Solche Notizen unterstützen Teams dabei, erfolgreiche Einstellungen wiederholbar umzusetzen und wiederkehrende Probleme effizienter zu diagnostizieren. Bei der Bewertung der MHK-2S1050TTC DUOPRESS Heißpräge- und Stanzmaschine , können Hersteller deren angegebene Heißprägenauigkeit von bis zu ±0,1 mm sowie die maximale Prägefläche von 1.040 × 720 mm mit ihren tatsächlichen Motivabmessungen und Registrierungsanforderungen vergleichen.
FAQ
Was beeinflusst die Registrierungsgenauigkeit am stärksten?
Blattzufuhr, erste Ausrichtung, Übertragungssteuerung und konstante Prägebedingungen tragen alle zur Registrierungsgenauigkeit bei. Eine Heißprägemaschine kann die vorgesehene Folienposition nur dann beibehalten, wenn das Blatt in einem reproduzierbaren Zustand den Prägebereich erreicht. Auch die Materialvorbereitung und eine sorgfältige Auftragseinrichtung sind wichtig, da Schwankungen im Ausgangsmaterial sonst stabile Positionierungs- und Übertragungsvorgänge beeinträchtigen können.
Können Materialänderungen die Registrierung beeinflussen?
Ja. Unterschiede in Dicke, Steifigkeit, Wölbung oder Oberflächeneigenschaften können verändern, wie Blätter zugeführt und durch die Maschine transportiert werden. Bei Verwendung einer Heißprägemaschine mit einer neuen Papier- oder Kartonsorte sollten Bediener die Zuführ- und Registriereinstellungen überprüfen und Testblätter begutachten, bevor sie fortfahren. Jede Materialänderung ist als Anlass zu betrachten, die Prozessbedingungen zu bestätigen – nicht als Grund, anzunehmen, dass die vorherige Einstellung weiterhin geeignet bleibt.
Wie können Bediener eine Registrierungsverschiebung diagnostizieren?
Vergleichen Sie mehrere Abdrücke und ermitteln Sie, ob die Verschiebung konsistent oder variabel ist. Eine wiederholte Verschiebung deutet möglicherweise auf eine Referenz- oder Positionseinstellung hin, während unregelmäßige Bewegungen das Zuführen oder die Bogensteuerung betreffen können. Überprüfen Sie die gesamte Sequenz vom Einlegen bis zum Transfer an der Heißprägemaschine, nehmen Sie jeweils nur eine gezielte Korrektur vor und begutachten Sie zusätzliche Bogen, um das Ergebnis zu bestätigen.