 EN

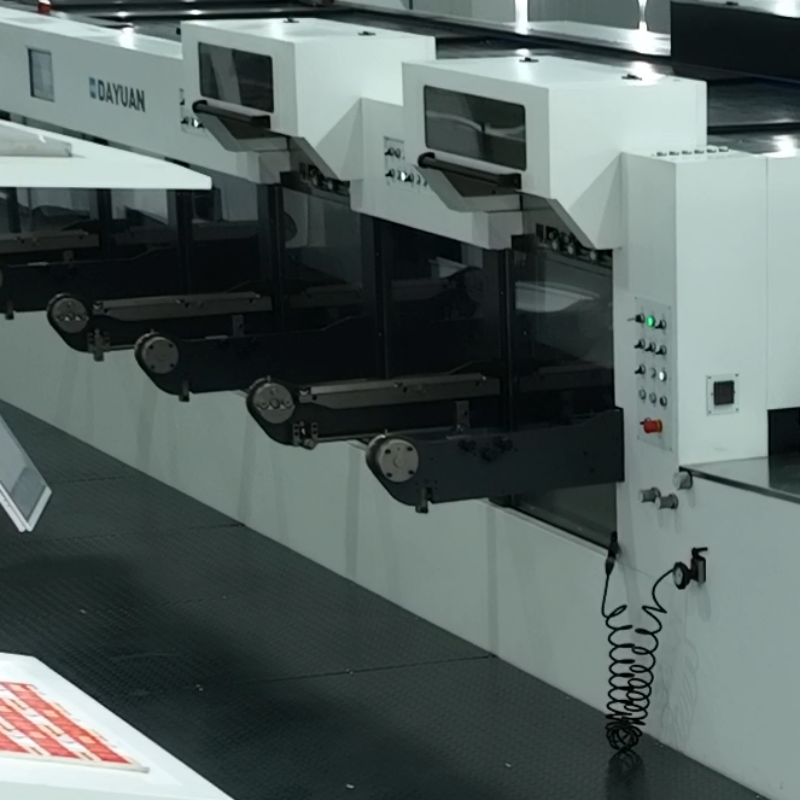
ဒေယူအန် ဟော့စတမ်ပင်မ်စက်သည် စက္ကူထည့်ခြင်း၊ နေရာသတ်မှတ်ခြင်းနှင့် စတမ်ပင်မ်လုပ်ဆောင်မှုများကို ညှိနှိုင်းမှုရှိသော လုပ်ငန်းစဉ်အဖြစ် ပေါင်းစပ်လုပ်ဆောင်ခြင်းဖြင့် စက္ကူတွင် အမျှတ်အသားမှန်ကန်စွာ ရရှိစေနိုင်ပါသည်။ ဖွဲ့စည်းမှုအတိအကျရရှိရန်အတွက် တစ်ခုတည်းသော ညှိမှုအပေါ်တွင် မှီခိုမှုမရှိပါ။ စက္ကူတစ်ရွက်ချင်းစီကို ထည့်ခြင်းမှ ဖိအားပေးခြင်းအထိ ထိန်းချုပ်ရန်လိုအပ်ပါသည်။ ထို့အပေါ်တွင် အနုပညာအမျှတ်အသား၊ စတမ်ပင်မ်သုံး သံမဏိတုံးနှင့် စက္ကူအခြေခံပုံစံတို့ကို မှန်ကန်စွာ ညှိနှိုင်းထားရန်လိုအပ်ပါသည်။ ဒေယူအန်၏ အလိုအလျောက် ဟော့ဖွဲ့စည်းမ်စက်များနှင့် သံမဏိတုံးဖြင့် ဖွဲ့စည်းမ်စက်များ သည် စက္ကူအထုပ်အအိုးထုတ်လုပ်မှုလိုအပ်ချက်များကို ဖော်ထုတ်ရန် အလွဲအမှားမရှိစွာ ပေါင်းစပ်ထားသည့် လုပ်ဆောင်မှုများကို အမျှတ်အသားများဖြင့် ပေါင်းစပ်ထားပါသည်။ ဤအချက်များကို နားလည်ခြင်းဖြင့် ပုံနှိပ်သူများသည် စက်များ၏ စွမ်းရည်များကို အကဲဖြတ်နိုင်ပါသည်။ ထို့အပေါ်တွင် ယုံကုံစိတ်ချရသော ထုတ်လုပ်မှုအတွက် အသင်းဖြစ်စေနိုင်ပါသည်။
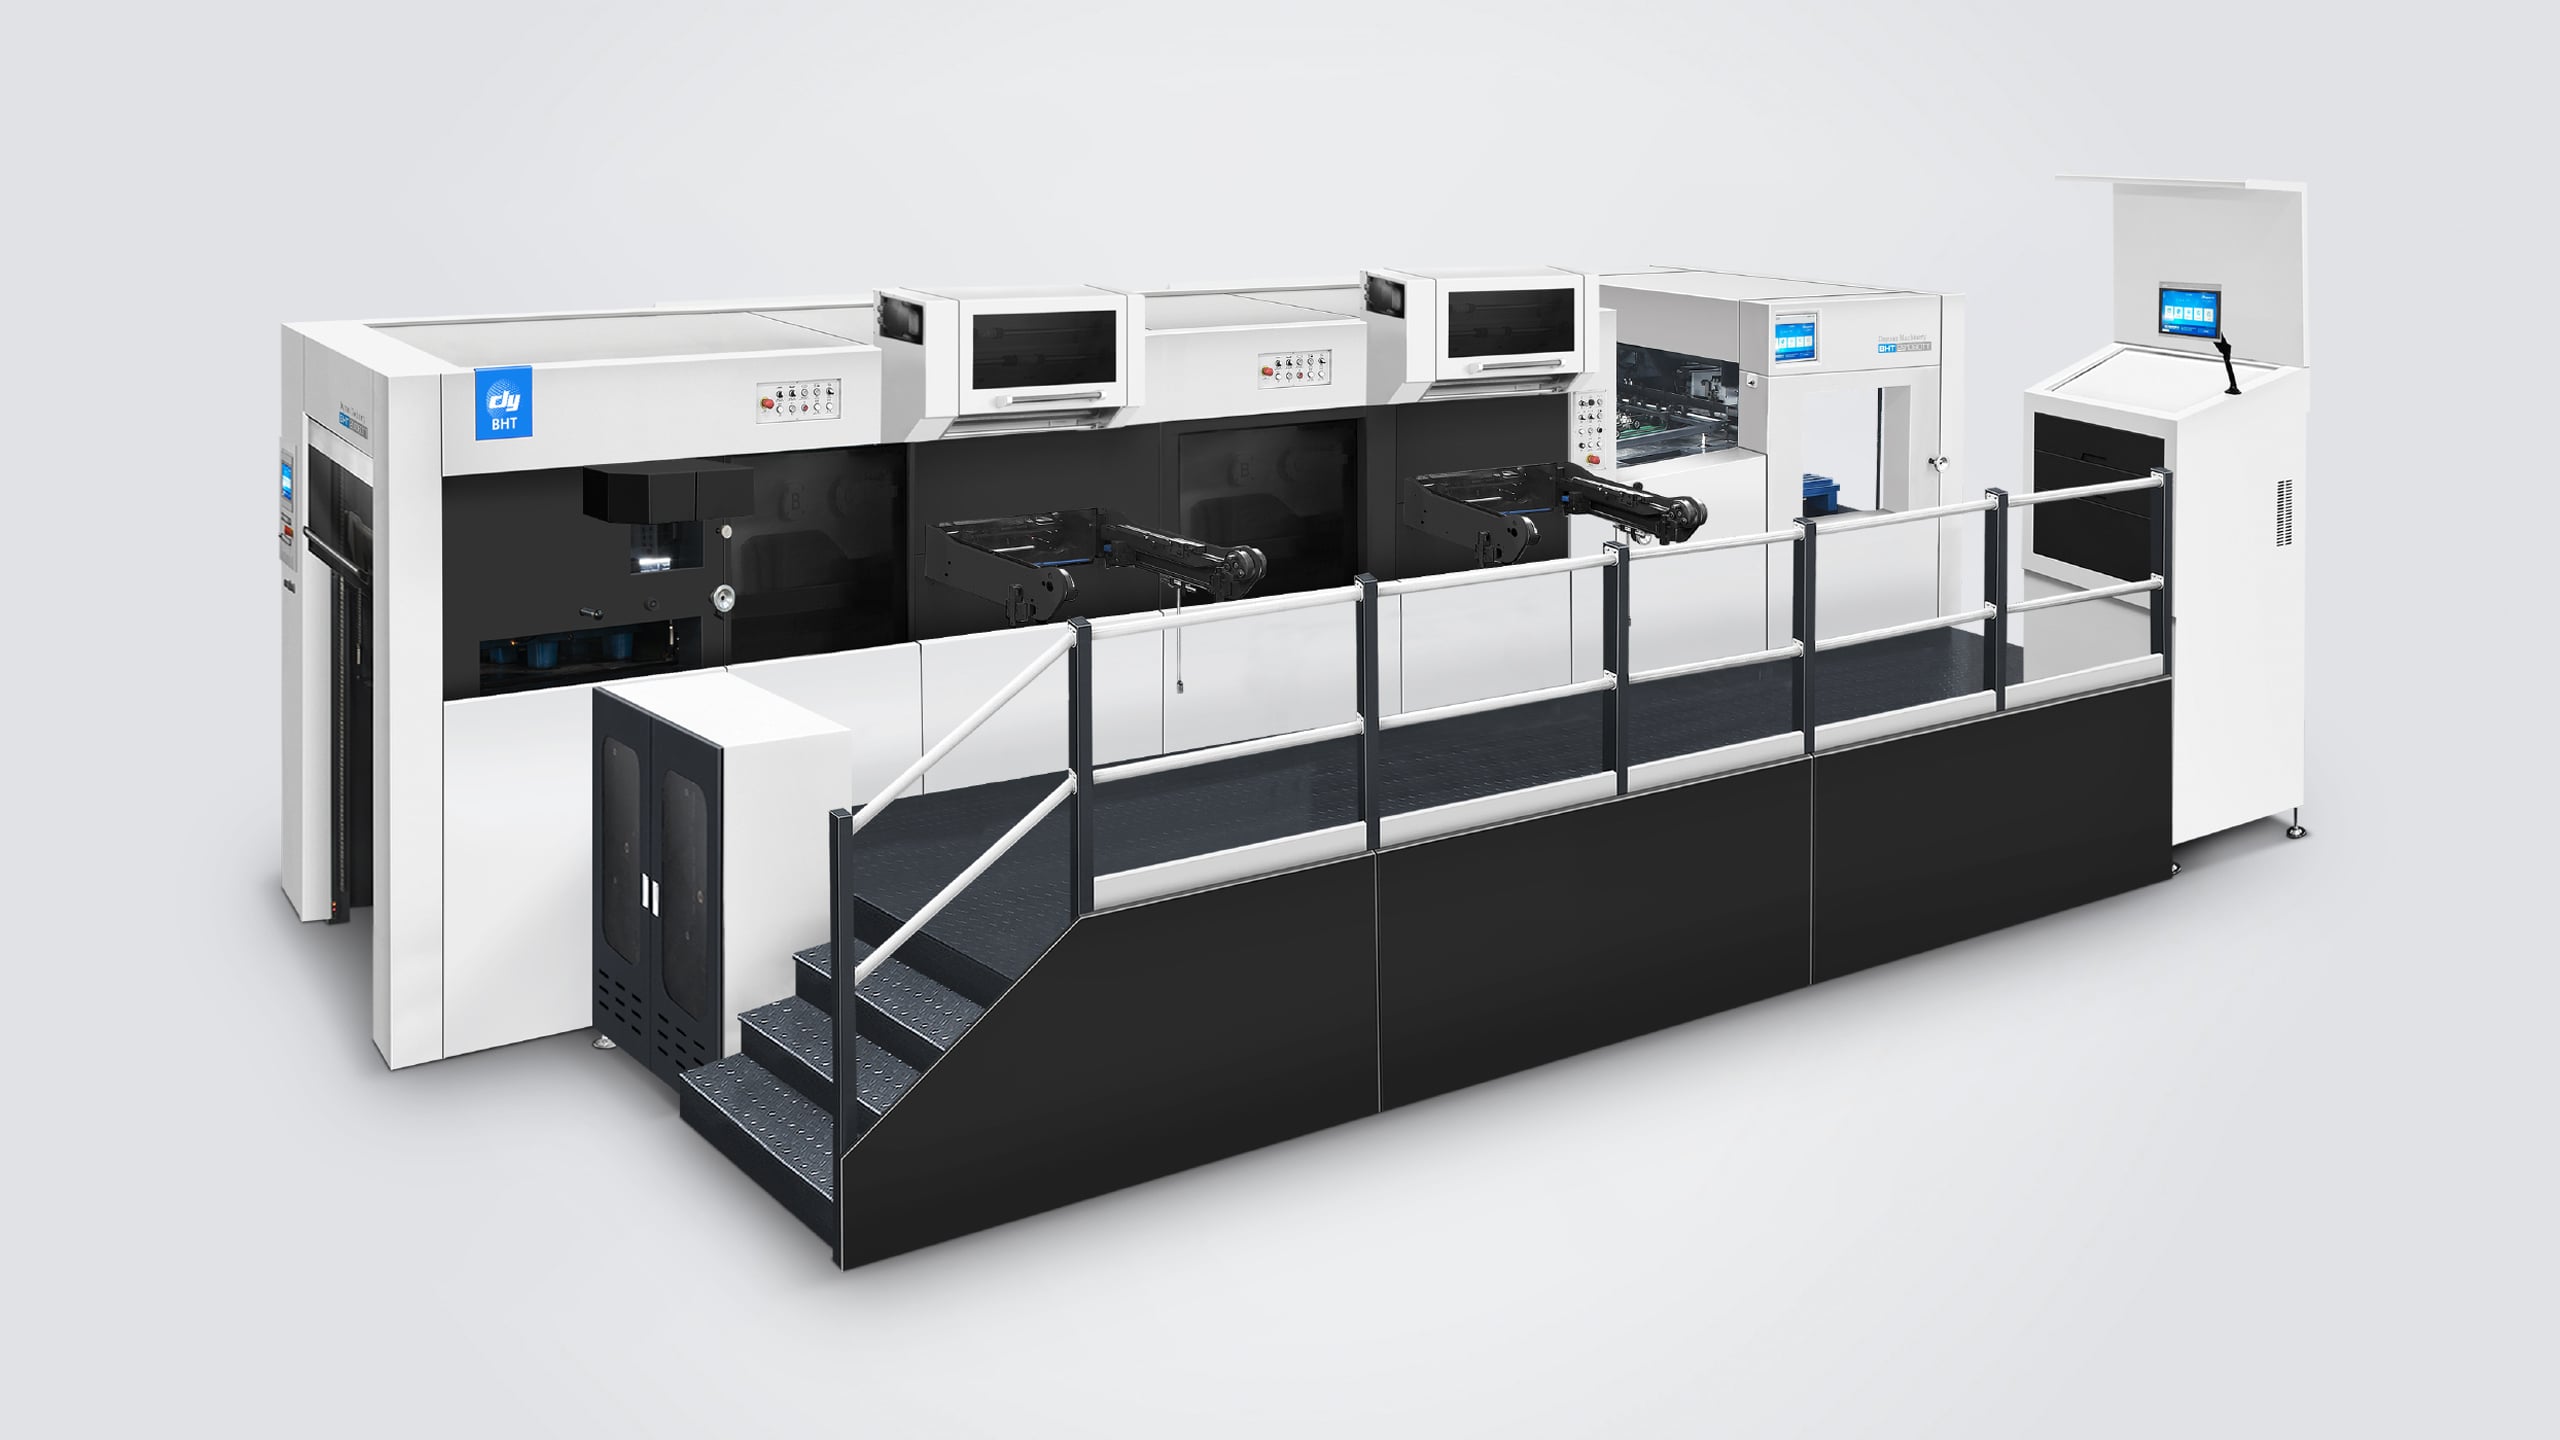
မှတ်ပုံတင်ခြင်းသည် အရေးပါသည် အကြောင်းမူကား၊ အနည်းငယ်တောင်မှ အနားများ မညီမျှစေနိုင်သည်၊ ပုံနှိပ်ထားသော ဂရပ်ဖစ်များနှင့် မညီမျှစေနိုင်သည် သို့မဟုတ် ရည်ရွယ်ထားသော အမြင်ပိုင်းအဆုံးသတ်ကို ထိခိုက်စေနိုင်သည်။ ထို့ကြောင့် အပူသတ်မှတ်ရေးစက်သည် ပြတ်သားသော ဖိအားသာမက ထပ်ကျော့နိုင်သော စက္ကူခရီးစဉ်နှင့် ယုံကြည်နိုင်သော နေရာချထားမှု လိုအပ်သည်။ စခန်းပေါင်းစုံရှိသည့် တံဆိပ်ထိုးခြင်းနှင့် အပိုင်းဖြတ်ခြင်းပုံစံတွင် ညှိနှိုင်းမှုသည် အထူးအရေးကြီးလာသည်မှာ လုပ်ငန်းစဉ်တစ်ခုလုံးတွင် မတူညီသော လုပ်ငန်းများက တူညီသော sheet reference ကို ထိန်းသိမ်းရန်လိုအပ်သောကြောင့်ဖြစ်သည်။
မှတ်ပုံတင်ခြင်းသည် ထိန်းချုပ်ထားသော စာရွက်လှုပ်ရှားမှုမှ စတင်သည်
အစာမပြတ်ကျွေးမွေးခြင်းသည် အညွှန်းကို တည်ထောင်သည်
အပူသတ်မှတ်ရေးစက်ထဲ ဝင်လာတဲ့ စာရွက်တိုင်းဟာ ကြိုတင်ခန့်မှန်းနိုင်တဲ့ နေရာမှာ ရောက်ဖို့လိုပါတယ်။ စာရွက်များက မှတ်ပုံတင်မှတ်တိုင်သို့ ချဉ်းကပ်ရာမှာ ကွဲပြား၊ ထပ်ကျပ် သို့မဟုတ် ကွဲပြားပါက တံဆိပ်ထိုးစက်သည် ရည်မှန်းချက်နေရာကို အမြဲတမ်း မထိရောက်နိုင်ပါ။ ယုံကြည်စိတ်ချရတဲ့ အစာသွင်းခြင်းနဲ့ တိကျတဲ့ ညှိနှိုင်းမှုတို့ဟာ အတူတကွ လုပ်ဆောင်ကြတယ်၊ အစာသွင်းစက်က ပလတ်စတစ်ကို တင်ပြပြီး နေရာချမှတ်ရေး စနစ်က တံဆိပ်ထိုးခြင်း လုပ်ငန်းအတွက် အကိုးအကားကို သတ်မှတ်ပေးပါတယ်။
ပစ္စည်းအခြေအနေသည် ဤအစပိုင်းအညွှန်းကိုလည်း အကျိုးသက်ရောက်စေသည်။ စက္ကူပြား၏ အရွယ်အစား၊ အမျှတ်များ၏ လှည့်နေမှု အကွာအဝေး၊ ခေါင်းထောင်ခြင်း၊ မာကျောမှုနှင့် မျက်နှာပုံအပေါ်တွင် ဖြစ်ပေါ်လာသော အပေါ်ယံအမျှတ်များသည် ပုံနှိပ်စက်အတွင်းသို့ စက္ကူပြားများ ဘယ်လို ဖြတ်သန်းသွားမည်ကို သက်ရောက်စေသည်။ စက်အော်ပေရေတာများသည် အသုံးပြုရန် အသင့်ပြင်ဆင်ထားသော စက္ကူပြားများကို အသုံးပြုရမည်ဖြစ်ပြီး ပုံနှိပ်ပစ္စည်းများ ပြောင်းလဲသည့်အခါတိုင်း ဖေးဒါစက်၏ အဖွဲ့အစည်းများကို စစ်ဆေးရမည်။ စက်ထဲသို့ ဝင်လာသော ပစ္စည်းများ၏ အခြေအနေများ တည်ငြိမ်နေပါက အနေအထားကို ညှိနေခြင်းများသည် ပိုမိုတိက်မှုရှိပြီး ပုံနှိပ်မှုများအကြား ကွဲလွဲမှုများကို လျော့နည်းစေသည်။
ဂရစ်ပါများနှင့် ပို့ဆောင်မှုအချိန်ကို အတိအကျထိန်းသိမ်းခြင်းဖြင့် အနေအထားကို ထိန်းသိမ်းနိုင်သည်။
စက္ကူပြားတစ်ချပ်ကို အနေအထားသတ်မှတ်ပြီးနောက် ပို့ဆောင်မှုအတွင်း ထိန်းသိမ်းထားရန် လိုအပ်သည်။ ပုံနှိပ်စက်သည် စက္ကူပြားများ ပုံနှိပ်နေရာသို့ ထိတ်တွေ့မှုမှီမှီအထိ စက္ကူပြားများ ရွေ့လျားမှုများကို ကာကွယ်ရန် ဂရစ်ပါများ၏ ညှိနေမှုနှင့် စက်မှုအချိန်ကို ညှိနေမှုတွင် အခြေခံသည်။ Dayuan ၏ BHT-2S1060TT သည် ဆာဗိုထိန်းချုပ်သော ဂရစ်ပါဘာများ၏ အနေအထားသတ်မှတ်မှုစနစ်ကို အသုံးပြုပြီး အနေအထားသတ်မှတ်မှု၏ တိက်မှုသည် ±0.075 mm အထိ ဖော်ပြထားသည်။ စက္ကူပြားသည် အနေအထားသတ်မှတ်ပြီးနောက် ရွေ့လျားသွားပါက အစပိုင်းအနေအထားကို မှန်ကန်စွာသတ်မှတ်ထားသည်ဖြင့် ပုံနှိပ်မှုအနေအထားကို မှန်ကန်စွာ သတ်မှတ်နိုင်မည်မဟုတ်ပါ။
ထို့ကြောင့် စနစ်ချိန်ညှိမှုသည် ဖောင်ဒာသားသီးသန့်ကိုသာမက စက္ကူအားလုံး၏ လွှဲပေးရေးလမ်းကြောင်းတစ်လျှောက်လုံးကိုပါ ထည့်သွင်းစဉ်းစားရမည်။ စက္ကူကို အားကောင်းစွာ ကိုင်ထားပြီး အပူဖိအောက်ချခြင်းစက်အတွင်း အလွန်အမင်း ဆွဲခြင်း (drag) သို့မဟုတ် အတားအဆီးမရှိဘဲ ချောမွေ့စွာ ရွေ့လျားနေကြောင်း စစ်ဆေးပါ။ Dayuan ၏ BHT-2S1060TT သည် ဆာဗိုထိန်းချုပ်သော ကိုင်တွယ်မှုဘား နေရာသတ်မှတ်မှုစနစ်ကို အသုံးပြုပြီး ထုတ်ဝေထားသော နေရာသတ်မှတ်မှုတိကျမှုသည် ±0.075 mm အထိဖြစ်သည်။ ဤသည်မှာ စက်အမျိုးအစားအလိုက် သတ်မှတ်ထားသော နေရာသတ်မှတ်မှုအချက်ဖြစ်ပြီး အမှန်တကယ် ဖိအောက်ချမှုရလေးနှင့် စက္ကူအခြေအနေ၊ ကိရိယာများနှင့် စနစ်ချိန်ညှိမှုတို့ပေါ်တွင်လည်း မှီခိုနေသည်။
ယန္တရားမှု ညှိနေမှုသည် ထပ်ခါထပ်ခါ အတိအကျရှိသော ဖိအောက်ချမှုများကို အားပေးပေးသည်
နေရာသတ်မှတ်မှုသည် ဖိအောက်ချမှုလုပ်ဆောင်မှုနှင့် ကိုက်ညီရမည်
အပူဖိအောက်ချခြင်းစက်သည် ဖိုင်ယောလ်၊ ဒိုင် (die) နှင့် အုပ်နောက်ခံပစ္စည်း (substrate) တို့ကို ဖိအောက်ချမှုအချိန်တွင် ရည်ရွယ်ထားသော ဆက်စပ်မှုအတိအကျဖြင့် ချိန်ညှိပေးရမည်။ အတိအကျဖို့ အနေအထားသတ်မှတ်မှုစနစ်နှင့် စက်စက်ကြိမ် (cycle) တို့သည် အတူတက် အလုပ်လုပ်ရမည်။ စက်စက်ကြိမ်တိုင်းတွင် အချိန်သတ်မှတ်မှု (timing) သို့မဟုတ် အနေအထားသတ်မှတ်မှု (alignment) ပြောင်းလဲမှုရှိပါက အနုပညာအကြောင်းအရာများနှင့် ဒိုင် (die) များကို မှန်ကန်စွာ ပြင်ဆင်ထားသည်နှင့် မက်ခ်မှု မရှိသည်နှင့် မက်ခ်မှု မရှိသည်နှင့် ဖိုင်ယောလ်ပုံရှုပ်ထွေးမှုသည် ပုံနှိပ်ထားသော အသေးစိတ်အချက်များနှင့် နေရာလွဲသွားနိုင်သည်။
လုပ်သက်များသည် ထုတ်လုပ်မှုမစခင် အလုပ်အမှတ်အသား၊ ဒိုင်အနေအထားနှင့် စက္ကူအနေအထားကို အတည်ပြုခြင်းဖြင့် ဤညှိနှိုင်းမှုကို အထောက်အပံ့ပေးနိုင်သည်။ ဟော့စတမ်းပင်းစက်တွင် စနစ်တကျချိန်ညှိမှုအဆင့်တွင် အနေအထားအမှားငယ်ငယ်ကို ပြင်ဆင်ခြင်းဖြင့် လုပ်ဆောင်မှုတစ်ခုလုံးတွင် အကြိမ်ကြိမ်ပြောင်းလဲမှုများကို ကာကွယ်နိုင်သည်။ စမ်းသပ်အရေးသားမှုများကို ရည်ရွယ်ထားသော မှတ်သားမှုအမှတ်များ သို့မဟုတ် ပုံနှိပ်ထားသော အင်္ဂါရပ်များနှင့် နှိုင်းယှဉ်စစ်ဆေးရမည်။ ပြင်ဆင်မှုများကို ခန့်မှန်းခြင်းမှုဖြင့်မဟုတ်ဘဲ စနစ်တကျ ပြုလုပ်ရမည်။
ဖိအားနှင့် ထိတ်တွေ့မှုတည်ငြိမ်မှုသည် တိကျမှုကို ကာကွယ်ရာတွင် အထောက်အပံ့ဖေးမေးပေးသည်။
ဖိအားသည် မှတ်သားမှုကို အစားထိုးခြင်းမရှိသော်လည်း ညီညာသော ထိတ်တွေ့မှုသည် ဖွဲ့စည်းမှုအတိုင်း ဖွဲ့စည်းပစ္စည်းကို အလွန်အမင်းမဟုတ်ဘဲ အသုံးပြုနိုင်ရန် အထောက်အပံ့ဖေးမေးပေးသည်။ ဟော့စတမ်းပင်းစက်သည် အလုပ်လုပ်သည့်ဧရိယာတစ်ဝိုက်တွင် သင့်လျော်သော ဖိအားအခြေအနေများကို လိုအပ်သည်။ အလွန်အမင်းဖိအားပေးခြင်း သို့မဟုတ် မညီမျှသော ဖိအားပေးခြင်းသည် ဖွဲ့စည်းပစ္စည်းကို အသုံးပြုမှုကို ထိခိုက်စေပြီး အရည်အသွေးပြဿနာများကို ရှာဖွေဖေးမေးရန် ခက်ခဲစေနိုင်သည်။ ဖိအားချိန်ညှိမှုများသည် အခြေခံပစ္စည်း၊ ဖွဲ့စည်းပစ္စည်း၊ ဒိုင်နှင့် အလုပ်အမျိုးအစားအလိုက် လိုအပ်ချက်များနှင့် ကိုက်ညီရမည်။
စက်ပစ္စည်း၏ အသေးစိတ်အချက်အလက်များကို အကဲဖြတ်ရာတွင် နေရာသတ်မှတ်မှု တိကျမှုနှင့် ပုံနှိပ်မှု တိကျမှုကြားရှိ ကွာခြားချက်ကို နားလည်ထားရန် အရေးကြီးပါသည်။ BHT-2S1060TT အတွက် Dayuan မှ ပုံနှိပ်မှု တိကျမှုကို ±၀.၁ မီလီမီတာအထိ နှင့် ဂရိပ်ပါဘာ နေရာသတ်မှတ်မှု တိကျမှုကို ±၀.၀၇၅ မီလီမီတာအထိ သတ်မှတ်ထားပါသည်။ ဤတန်ဖိုးများသည် စက်ပစ္စည်း၏ စွမ်းဆောင်ရည်ကို အပိုင်းအစများအဖြစ် ဖော်ပြပေးခြင်းဖြစ်ပြီး အစားထိုး၍ အသုံးပြုနိုင်သည့် တန်ဖိုးများများမျှ မဟုတ်ပါ။ ပုံနှိပ်ခြင်းနှင့် ဖောက်ထုတ်ခြင်း ထုတ်လုပ်မှုကို တစ်ပါတည်း လုပ်ဆောင်ရာတွင် လုပ်ငန်းစဉ်တစ်ခုလုံးကို စစ်ဆေးခြင်းဖြင့် အကောင်းဆုံး အပေါ်ယံအမှားအမှင်ကို ဖောက်ထုတ်ခြင်း၊ လွှဲပေးခြင်း၊ ဖိအားပေးခြင်း သို့မဟုတ် နောက်ဆုံးအဆင့် ကိုင်တွယ်ခြင်းမှ ပေါ်ပေါက်လာသည့် အမှားအမှင်ကို ဖောက်ထုတ်နိုင်ပါသည်။
စီစဥ်မှု စည်းကမ်းသည် ဒီဇိုင်းကို ထုတ်လုပ်မှု တိကျမှုသို့ ပေါ်လောက်စေသည်
အလုပ်အကိုင် ပြင်ဆင်မှုသည် ရှောင်လွှဲနိုင်သည့် အပေါ်ယံအမှားအမှင်များကို လျော့နည်းစေသည်
အလုပ်ကို ရှင်းလင်းသော ကိုးကားချက်များဖြင့် ပြင်ဆင်ထားပါက မှန်ကန်သော မှတ်ပုံတင်မှု တိကျမှုကို ထိန်းသိမ်းရန် ပိုမိုလွယ်ကူပါသည်။ ဟော့စ်တမ်းမ်မီးသွေးစက်ကို စတင်မည့်အခါ အနုပညာအများအပ် အနေအထား၊ ဒိုင်းတပ်ဆင်မှု၊ ဖွိုင်လ်လမ်းကြောင်း၊ စာရွက်အရွယ်အစားနှင့် မှတ်ပုံတင်မှုအမှတ်များကို အတည်ပြုပါ။ ဖိအားပေးသူသည် မှန်ကန်သော နေရာချထားမှုကို သတ်မှတ်ပေးသည့် ပုံနှိပ်ထားသော အစွန်းများ သို့မဟုတ် အမှတ်များကို နားလည်ထားရပါမည်။ ထို့အတူ ပြီးစီးသော ထုတ်ကုန်သည် မည်မျှအထိ အပေါ်ယံပြောင်းလဲမှုကို သည်းခံနိုင်မည်ကိုလည်း သိရှိထားရပါမည်။
စနစ်တကျ ပြင်ဆင်မှုလုပ်ငန်းစဉ်သည် စက်ပစ္စည်းများ၏ ညှိယှင်းမှုများနှင့် ပစ္စည်းနှင့် သက်ဆိုင်သော ပြဿနာများကို ခွဲခြားရာတွင် အထောက်အကူပေးပါသည်။ ဟော့စ်တမ်းမ်မီးသွေးစက်သည် မတေးမှုရှိသော ရလဒ်များကို ထုတ်လုပ်ပါက စာရွက်များစုကို နှိုင်းယှဉ်ကာ ရှေးနေရာရွှေ့မှုသည် တူညီသော လမ်းကြောင်းဖြင့် ထပ်ခါထပ်ခါ ဖြစ်ပါသလား သို့မဟုတ် မှတ်မိရန် မဖြစ်နိုင်သော ပုံစံဖြင့် ဖြစ်ပါသလား ကို စုံစမ်းရပါမည်။ ထပ်ခါထပ်ခါ ဖြစ်သော ရှေးနေရာရွှေ့မှုသည် နေရာချထားမှု ညှိယှင်းမှုကို ညွှန်ပေးနိုင်ပါသည်။ ထို့အတူ မပုံမှန်သော ပြောင်းလဲမှုသည် မတည်ငြိမ်သော ဖော်ပေးမှု၊ ပစ္စည်းအပြုအမှု သို့မဟုတ် စာရွက်ကို ကိုင်တွယ်မှုတွင် အာရုံစိုက်ရန် လိုအပ်နေကြောင်း ညွှန်ပေးနိုင်ပါသည်။
စောင်းကြည့်ခြင်းဖြင့် လုပ်ဆောင်မှုကို ပန်းတိုင်အတိုင်း ထိန်းသိမ်းထားပါ
ထုတ်လုပ်မှုစတင်ချိန်တွင် နှင့် ထုတ်လုပ်မှုအတော်အတန်ကြာပြီးနောက် အချိန်အခါများတွင် မှတ်ပုံတင်မှုကို စစ်ဆေးရမည်။ စတော့ကုန်ပစ္စည်းပြောင်းလဲခြင်း၊ ဖွင့်လေးအပြုအမှုအား ပြောင်းလဲခြင်း သို့မဟုတ် လုပ်ဆောင်မှုအခြေအနေများ ပြောင်းလဲခြင်းတွင် ဟော့စတမ်ပင်မ်စက်ကို ညှိရန် လိုအပ်နိုင်သည်။ ပုံမှန်စစ်ဆေးမှုများဖြင့် စက်မှုလုပ်သမ်းများသည် အကြောင်းရင်းကို အမှန်အကန်ဖော်ထုတ်နိုင်သည့်အချိန်တွင် အရှိန်အဟောင်းမှုကို စောစောသိရှိနိုင်ပြီး နောက်ဆုံးတွင် မသုံးနိုင်သည့် ပစ္စည်းအများအပြားကို တွေ့ရှိရခြင်းကို ရှောင်ရှားနိုင်သည်။
အသုံးဝင်သည့် ထုတ်လုပ်မှုမှတ်တမ်းတွင် ပစ္စည်းအများအပြား၊ ကိရိယာစီစဉ်မှု၊ အတည်ပြုထားသည့် ဆောင်ပုဒ်များ၊ စောင်းချက်များနှင့် ပြုလုပ်သည့် ပြုပြင်မှုများ ပါဝင်သည်။ ဤမှတ်စုများသည် အဖွဲ့များအား အောင်မွှေးသည့် စက်စီစဉ်မှုများကို ပြန်လည်ထုတ်လုပ်ရန်နှင့် ပြဿနာများကို ပိုမိုထိရောက်စွာ ရှာဖွေဖော်ထုတ်ရန် အထောက်အကူပေးသည်။ အောက်ပါကို စိစိမ်စွာ စစ်ဆေးသည့်အခါ MHK-2S1050TTC DUOPRESS ဟော့စတမ်ပင်မ်နှင့် ဒိုင်ကတ်တင်မှုစက် ကုန်ပစ္စည်းထုတ်လုပ်သူများသည် ၎င်း၏ ထုတ်ပုံဖော်ထားသည့် ဟော့စတမ်ပင်မ်တိက်မှန်မှု ±၀.၁ မီလီမီတာအထိ နှင့် အများဆုံး စတမ်ပင်မ်အရွယ်အစား ၁၀၄၀ × ၇၂၀ မီလီမီတာကို သူတို့၏ အကျုံးဝင်သည့် အနုပညာအရွယ်အစားများနှင့် မှတ်ပုံတင်မှုလိုအပ်ချက်များနှင့် နှိုင်းယှဉ်စစ်ဆေးနိုင်သည်။
မေးလေ့ရှိသောမေးခွန်းများ။
မှတ်ပုံတင်မှုတိက်မှန်မှုကို အများဆုံး တိုက်ရိုက်အကျေးပေးသည့်အရာမှာ အဘယ်နည်း။
စာရွက်များကို ထည့်သွင်းခြင်း၊ အစပိုင်းတွင် တိကျစွာ ညှိခြင်း၊ လွှဲပေးခြင်းကို ထိန်းချုပ်ခြင်းနှင့် အမျှတသော ဖိအားဖော်ပေးမှုအခြေအနေများသည် အားလုံးပါဝင်၍ မှန်ကန်သော အမျှတခြင်းအတွက် အထောက်အကူပေးပါသည်။ စာရွက်များသည် အပူဖုံးခြင်းနေရာသို့ ထပ်ခါထပ်ခါ တူညီသော အခြေအနေဖြင့် ရောက်ရှိမှသာ အပူဖုံးစက်သည် ရည်ရွယ်ထားသော ဖွဲ့စည်းပေးမှုနေရာကို ထိန်းသိမ်းနိုင်မည်ဖြစ်ပါသည်။ ပစ္စည်းများကို အသေးစိတ်ပြင်ဆင်ခြင်းနှင့် အလုပ်အများကြီးကို သေချာစွာ စီစဉ်ခြင်းသည်လည်း အရေးကြီးပါသည်။ အကူးအပြောင်းများသည် အခြေအနေများကို တည်ငြိမ်စေနိုင်သော်လည်း ပစ္စည်းများ၏ အမျှတခြင်းနှင့် လွှဲပေးခြင်းလုပ်ဆောင်မှုများကို ထိခိုက်စေနိုင်ပါသည်။
ပစ္စည်းများ ပြောင်းလဲခြင်းသည် အမျှတခြင်းကို ထိခိုက်စေနိုင်ပါသလား။
ဟုတ်ပါသည်။ ထူမှု၊ မှုန်းမှု၊ ခွက်မှု သို့မဟုတ် မျက်နှာပုံများတွင် ကွဲပြားမှုများသည် စာရွက်များ စက်ထဲသို့ ဝင်ရောက်ခြင်းနှင့် ဖြတ်သန်းခြင်းကို ပြောင်းလဲစေနိုင်ပါသည်။ အပူဖုံးစက်ကို စာရွက်အသစ် သို့မဟုတ် ဘုတ်အသစ်ဖြင့် အသုံးပြုသည့်အခါ စက်လုပ်သူများသည် စာရွက်များကို ထည့်သွင်းသော စနစ်နှင့် အမျှတခြင်းဆိုင်ရာ ဆောင်းပေးမှုများကို အတည်ပြုရန်နှင့် စမ်းသပ်စာရွက်များကို စုံစမ်းစေ့စပ်ရန် လိုအပ်ပါသည်။ ပစ္စည်းများ ပြောင်းလဲသည့်အခါတိုင်း လုပ်ဆောင်မှုအခြေအနေများကို အတည်ပြုရန် အကြောင်းရင်းအဖြစ် သုံးရန် လိုအပ်ပါသည်။ ယခင်က စီစဉ်ထားသော အခြေအနေများသည် အသုံးပြုနိုင်မည်ဟု ယူဆရန် မဟုတ်ပါသည်။
စက်လုပ်သူများသည် အမျှတခြင်း ရွှေ့ပြောင်းမှုကို မည်သို့ စုံစမ်းစေ့စပ်နိုင်ပါသနည်း။
အသုံးပြုထားသော အရှုပ်ထွေးမှုများကို နှိုင်းယှဉ်ကာ ရှေးဦးစွဲထားသော အရှုပ်ထွေးမှုသည် တည်ငြိမ်မှုရှိမှု (သို့) ပြောင်းလဲမှုရှိမှုကို ဖော်ထုတ်ပါ။ အကြိမ်ကြိမ် ဖြစ်ပေါ်နေသော အရှုပ်ထွေးမှုသည် ကိုးကားချက် (သို့) နေရာချထားမှု ညှိယှဉ်မှုကို ညွှန်ပေးနိုင်ပါသည်။ ထို့အတူ မပုံမှန်သော ရှေးဦးစွဲထားမှုသည် စာရွက်များကို ဖော်ပေးခြင်း (သို့) စာရွက်ထိန်းချုပ်မှုနှင့် ဆိုင်နိုင်ပါသည်။ ဟော့စ်တမ်ပင်စ်မှုစက်တွင် စာရွက်များကို တပ်ဆင်ခြင်းမှ လက်နက်သို့ လွှဲပေးခြင်းအထ do အဆင့်ဆင့်ကို ပြန်လည်သုံးသပ်ပါ။ တစ်ကြိမ်တည်းသော ထိန်းချုပ်မှုရှိသော ပြင်ဆင်မှုကို ပြုလုပ်ပါ။ ထို့နောက် အဖြေကို အတည်ပြုရန် စာရွက်အသုံးပြုမှုများကို ထပ်မံစုံစမ်းပါ။