 EN

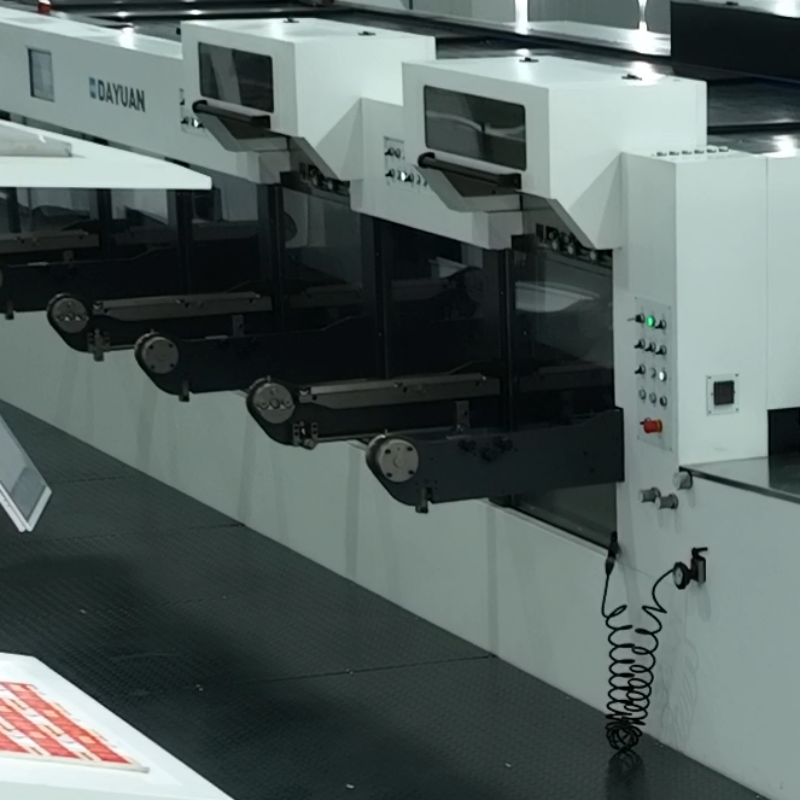
Stroj za vroči tisk z žigosalno folijo proizvajalca Dayuan doseže nespremenljivo usklajevanje pri vnašanju listov, pozicioniranju in žigosanju kot koordiniranem procesu. Natančno postavitev folije ne temelji na eni sami ločeni nastavitvi. Zahteva nadzor vsakega lista od vnašanja do vtiska, pri čemer morajo biti umetniško delo, žigosalna matica in podlaga pravilno poravnani. Dayuanovi avtomatski stroji za vroči tisk z žigosalno folijo in rezanje z matico te operacije združujejo v različnih konfiguracijah, da izpolnijo zahteve proizvodnje papirnate embalaže. Razumevanje teh dejavnikov pomaga tiskarjem oceniti zmogljivosti strojev in se pripraviti na zanesljivo proizvodnjo.
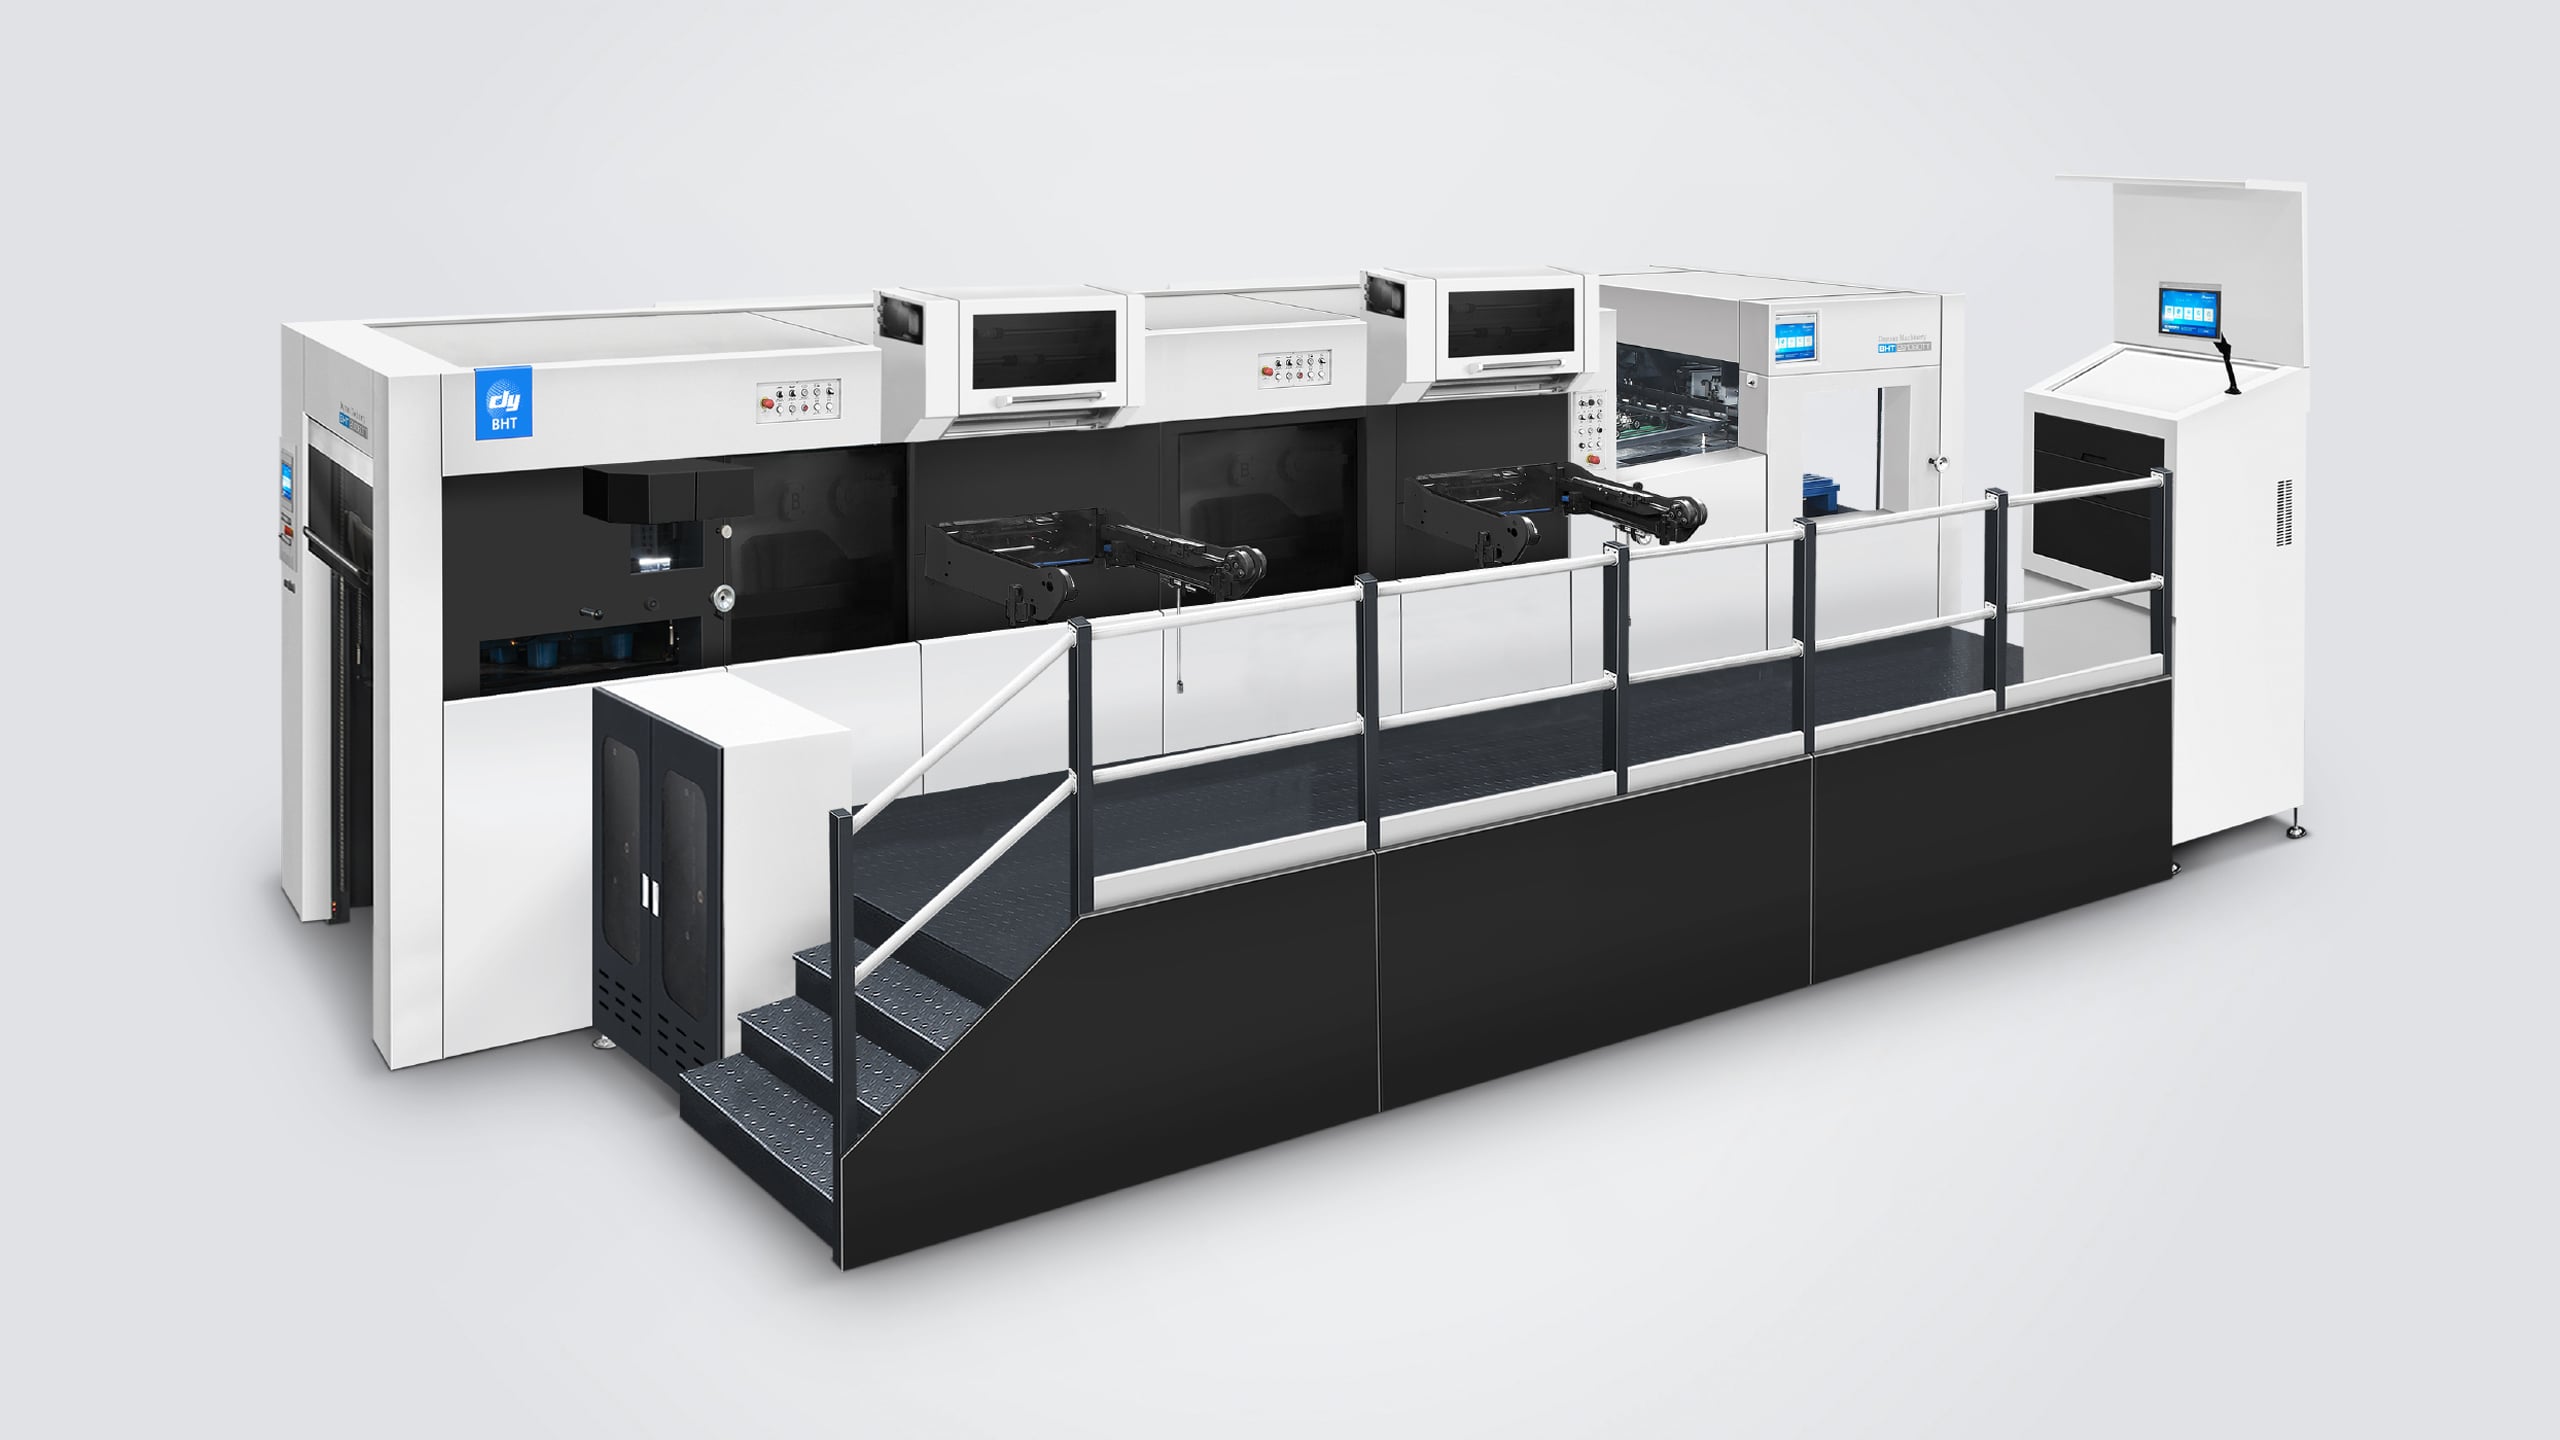
Urejanje je pomembno, ker že majhen premik lahko povzroči neenakomernost robov folije, moti poravnavo s tiskanimi grafikami ali vpliva na želeni vizualni izvir. Zato mora stroj za vroče žigosanje zagotavljati ponovljivo potovanje listov in zanesljivo pozicioniranje, ne le močno žigosalno pritisk.
Urejanje se začne z nadzorovanim premikanjem listov
Stalen vnos ustanovi referenco
Vsak list, ki vstopa v stroj za vroče žigosanje, se mora pojaviti na napovedljivi legi. Če se listi nagnijo, prekrivajo ali njihov pristop do točke urejanja ni enoten, žigosalna matica ne more dosaditi ciljne površine dosledno. Zanesljiv vnos in natančna poravnava delujeta skupaj: vnosni mehanizem predstavi list, medtem ko sistem pozicioniranja določi referenco za žigosalno operacijo.
Stanje materiala vpliva tudi na to začetno referenco. Dimenzije plošče, smer zrna, ukrivljenost, togost in površinske razlike lahko vplivajo na način, kako se material premika skozi stroj za vroče žigosanje. Operaterji naj uporabljajo ustrezno pripravljeno kartonasto ploščo in preverijo nastavitve dovodnika vsakič, ko se material spremeni. Stabilni vhodni pogoji omogočajo natančnejše prilagoditve položaja in zmanjšujejo razliko med posameznimi žigosanimi odtisi.
Zaporniki in časovna usklajenost prenosa ohranjata poravnavo
Ko je plošča registrirana, mora ostati pod nadzorom tudi med prenosom. Stroj za vroče žigosanje se zanaša na usklajeno gibanje zapornikov in mehansko časovno usklajenost, da prepreči premikanje plošče pred stikom z območjem žigosanja. Dayuanov BHT-2S1060TT uporablja sistem za pozicioniranje zaporniškega droga z servo-krmiljenjem, z objavljeno natančnostjo pozicioniranja do ±0,075 mm. Če se plošča premakne po registraciji, sam pravilen začetni položaj ne zagotavlja natančno postavljenega odtisa.
Nastavitev zato mora upoštevati celotno pot prenosa listov, ne le oskrbovalnika. Preverite, ali je list varno pritrjen in se brez nepotrebnega trenja ali prekinitev gladko premika skozi stroj za vroče žigosanje. Dayuanov BHT-2S1060TT uporablja servokrmiljen sistem za pozicioniranje prijemalne palice z navedeno natančnostjo pozicioniranja do ±0,075 mm. To je parametra, specifična za določen stroj; dejanski rezultati žigosanja pa so odvisni tudi od stanja lista, orodja in nastavitve.
Mehanska usklajenost omogoča ponovljive vtise
Pozicioniranje mora ustrezati dejanju žigosanja
Stroj za vroče žigosanje mora v trenutku vtisa pravilno postaviti folijo, kalup in podlago v predvideno medsebojno razmerje. Natančna registracija je odvisna od sistema pozicioniranja in cikla stroja, ki delujeta skupaj. Če se časovanje ali poravnava med cikli spremeni, se lahko slika na foliji premakne glede na natisnjene podrobnosti, tudi kadar sta umetniška izvedba in kalup pravilno pripravljena.
Operatorji lahko to usklajevanje podprejo z potrditvijo referenčne številke naloge, položaja kalupa in poravnave listov pred izdelavo. Na stroju za vroče žigosanje lahko odprava majhnega odstopanja pri nastavitvi prepreči ponavljajoče se nepravilne položaje med celotnim tekom izdelave. Preskusni odtisi naj bodo primerjani z namenjenimi registrskimi oznakami ali tiskanimi elementi, pri čemer naj bodo prilagoditve izvedene sistematično, ne na osnovi ugibanja.
Stabilni tlak in stik pomagata ohraniti natančnost
Tlak ne nadomešča registracije, a enakomeren stik omogoča prenos folijske slike, kot je bilo zamišljeno. Stroj za vroče žigosanje potrebuje ustrezne pogoje za vtiskovanje po celotnem delovnem območju. Prevelik ali neenakomeren tlak lahko vpliva na prenos folije in težave s kakovostjo oteži diagnostiko. Nastavitve tlaka naj bodo primerni za podlago, folijo, kalup in posebne zahteve naloge.
Razlika med natančnostjo pozicioniranja in natančnostjo žigosanja je pomembna pri ocenjevanju tehničnih specifikacij stroja. Za model BHT-2S1060TT Dayuan navaja natančnost toplega žigosanja do ±0,1 mm in natančnost pozicioniranja držalne palice do ±0,075 mm. Ti podatki opisujejo različne vidike zmogljivosti stroja in jih ne smemo obravnavati kot zamenljive. Pri proizvodnji, ki združuje žigosanje in izrezovanje z odlitki, preverjanje usklajenosti skozi celoten proces pomaga ugotoviti, ali odstopanje izvira iz dovajanja, prenosa, vtiskanja ali nadaljnjega rokovanja.
Natančna priprava na montažo pretvori oblikovanje v natančno proizvodnjo
Priprava naloge zmanjša izogibljivo spremenljivost
Visoka natančnost registracije je lažje ohranjati, če je naloga pripravljena z jasnimi referenčnimi točkami. Pred zagonom stroja za vroče žigosanje potrdite položaj grafične predloge, namestitev kalupa, pot folije, dimenzije listov in predvidene točke registracije. Operator tlakovnega stroja mora razumeti, katere natisnjene robove ali oznake določajo pravilno postavitev ter v kateri meri končni izdelek dopušča odstopanja.
Strukturiran proces priprave pomaga tudi ločiti nastavitve stroja od težav, povezanih z materialom. Če stroj za vroče žigosanje daje neenakomerni rezultat, primerjajte več listov in ugotovite, ali se premik giblje v dosledni smeri ali se pojavlja naključno. Ponavljajoči se premik kaže na potrebo po nastavitvi položaja, medtem ko nepravilna variacija kaže na nestabilno oskrbo z listi, neskladno obnašanje podlage ali ravnanje z listi, ki zahteva pozornost.
Spremljanje ohrani izdelavo znotraj ciljnega območja
Registracija naj se preveri na začetku proizvodnje in v ustreznih intervalih med izvajanjem. Pri menjavi materiala, spremembi obnašanja folije ali spreminjanju obratovalnih pogojev se lahko zahteva prilagoditev stroja za vroče žigosanje. Redne preglede omogočajo operaterjem, da odkrijejo odmik, dokler je še mogoče slediti njegovi vzročni napaki, namesto da bi na koncu odkrili veliko količino neustreznih izdelkov.
Uporabna proizvodna evidenca vključuje material, razpored orodja, odobrena nastavitvena stanja, opazovano poravnavo ter vse korektivne ukrepe. Te opombe pomagajo ekipam ponovno ustvariti uspešne nastavitve in učinkoviteje diagnosticirati ponavljajoče se težave. Pri ocenjevanju Stroja za vroče žigosanje in rezanje MHK-2S1050TTC DUOPRESS , proizvajalci lahko primerjajo objavljeno natančnost vročega žigosanja do ±0,1 mm in največjo velikost žiga 1040 × 720 mm z dejanskimi dimenzijami svojih grafičnih elementov in zahtevami glede registracije.
Pogosta vprašanja
Kaj najbolj neposredno vpliva na natančnost registracije?
Natanek lista, začetna poravnava, nadzor prenosa in enotni pogoji tiska vplivajo na natančnost poravnave. Stroj za vroči tisk lahko ohrani željeno lego folije le takrat, ko list doseže območje tiska v ponovljivi legi. Priprava materiala in natančna namestitev opravila sta prav tako pomembna, saj lahko spremembe v podlagi vplivajo na sicer stabilne postopke poravnave in prenosa.
Ali lahko spremembe materiala vplivajo na poravnavo?
Da. Razlike v debelini, togosti, ukrivljenosti ali površinskih lastnostih lahko spremenijo način, kako se listi napajajo in premikajo skozi stroj. Pri uporabi stroja za vroči tisk z novo vrsto papirja ali kartona morajo obratovalci preveriti nastavitve napajalnika in poravnave ter pregledati preskusne liste pred nadaljevanjem. Vsaka sprememba materiala naj se obravnava kot razlog za potrditev pogojev procesa, ne pa da bi privzeli, da bo prejšnja nastavitev ostala ustrezna.
Kako lahko obratovalci diagnosticirajo premik pri poravnavi?
Primerjajte več vtiskov in ugotovite, ali je premik dosleden ali spremenljiv. Ponavljajoči se odmik kaže na prilagoditev referenčne točke ali položaja, nepravilno gibanje pa lahko vključuje napajanje ali nadzor lista. Preverite celotno zaporedje od nalaganja do prenosa na stroju za vroče žigosanje, naredite eno nadzorovano popravko naenkrat in pregledajte dodatne liste, da potrdite rezultat.