 EN

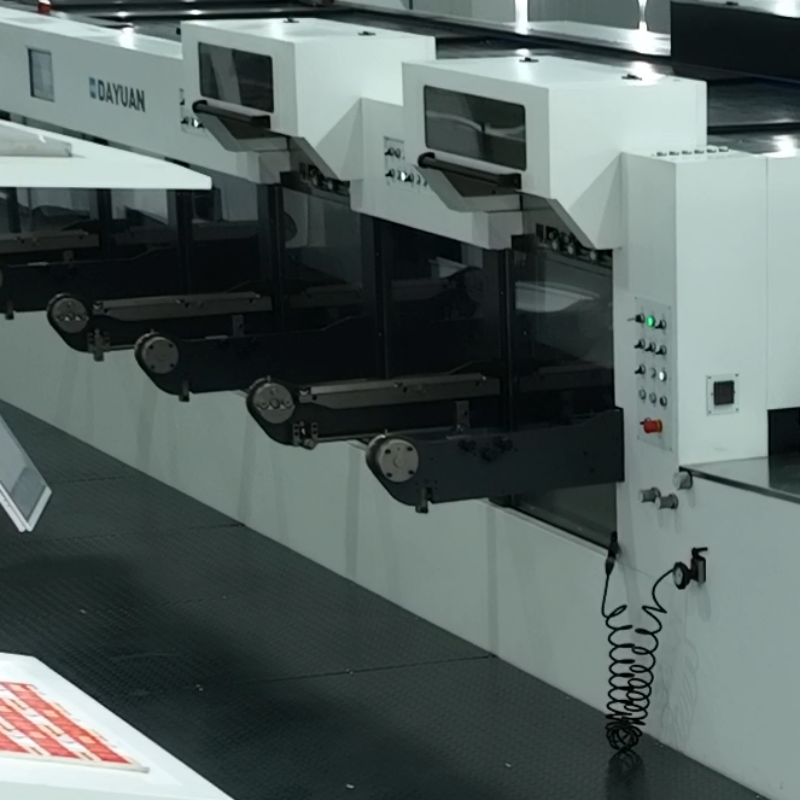
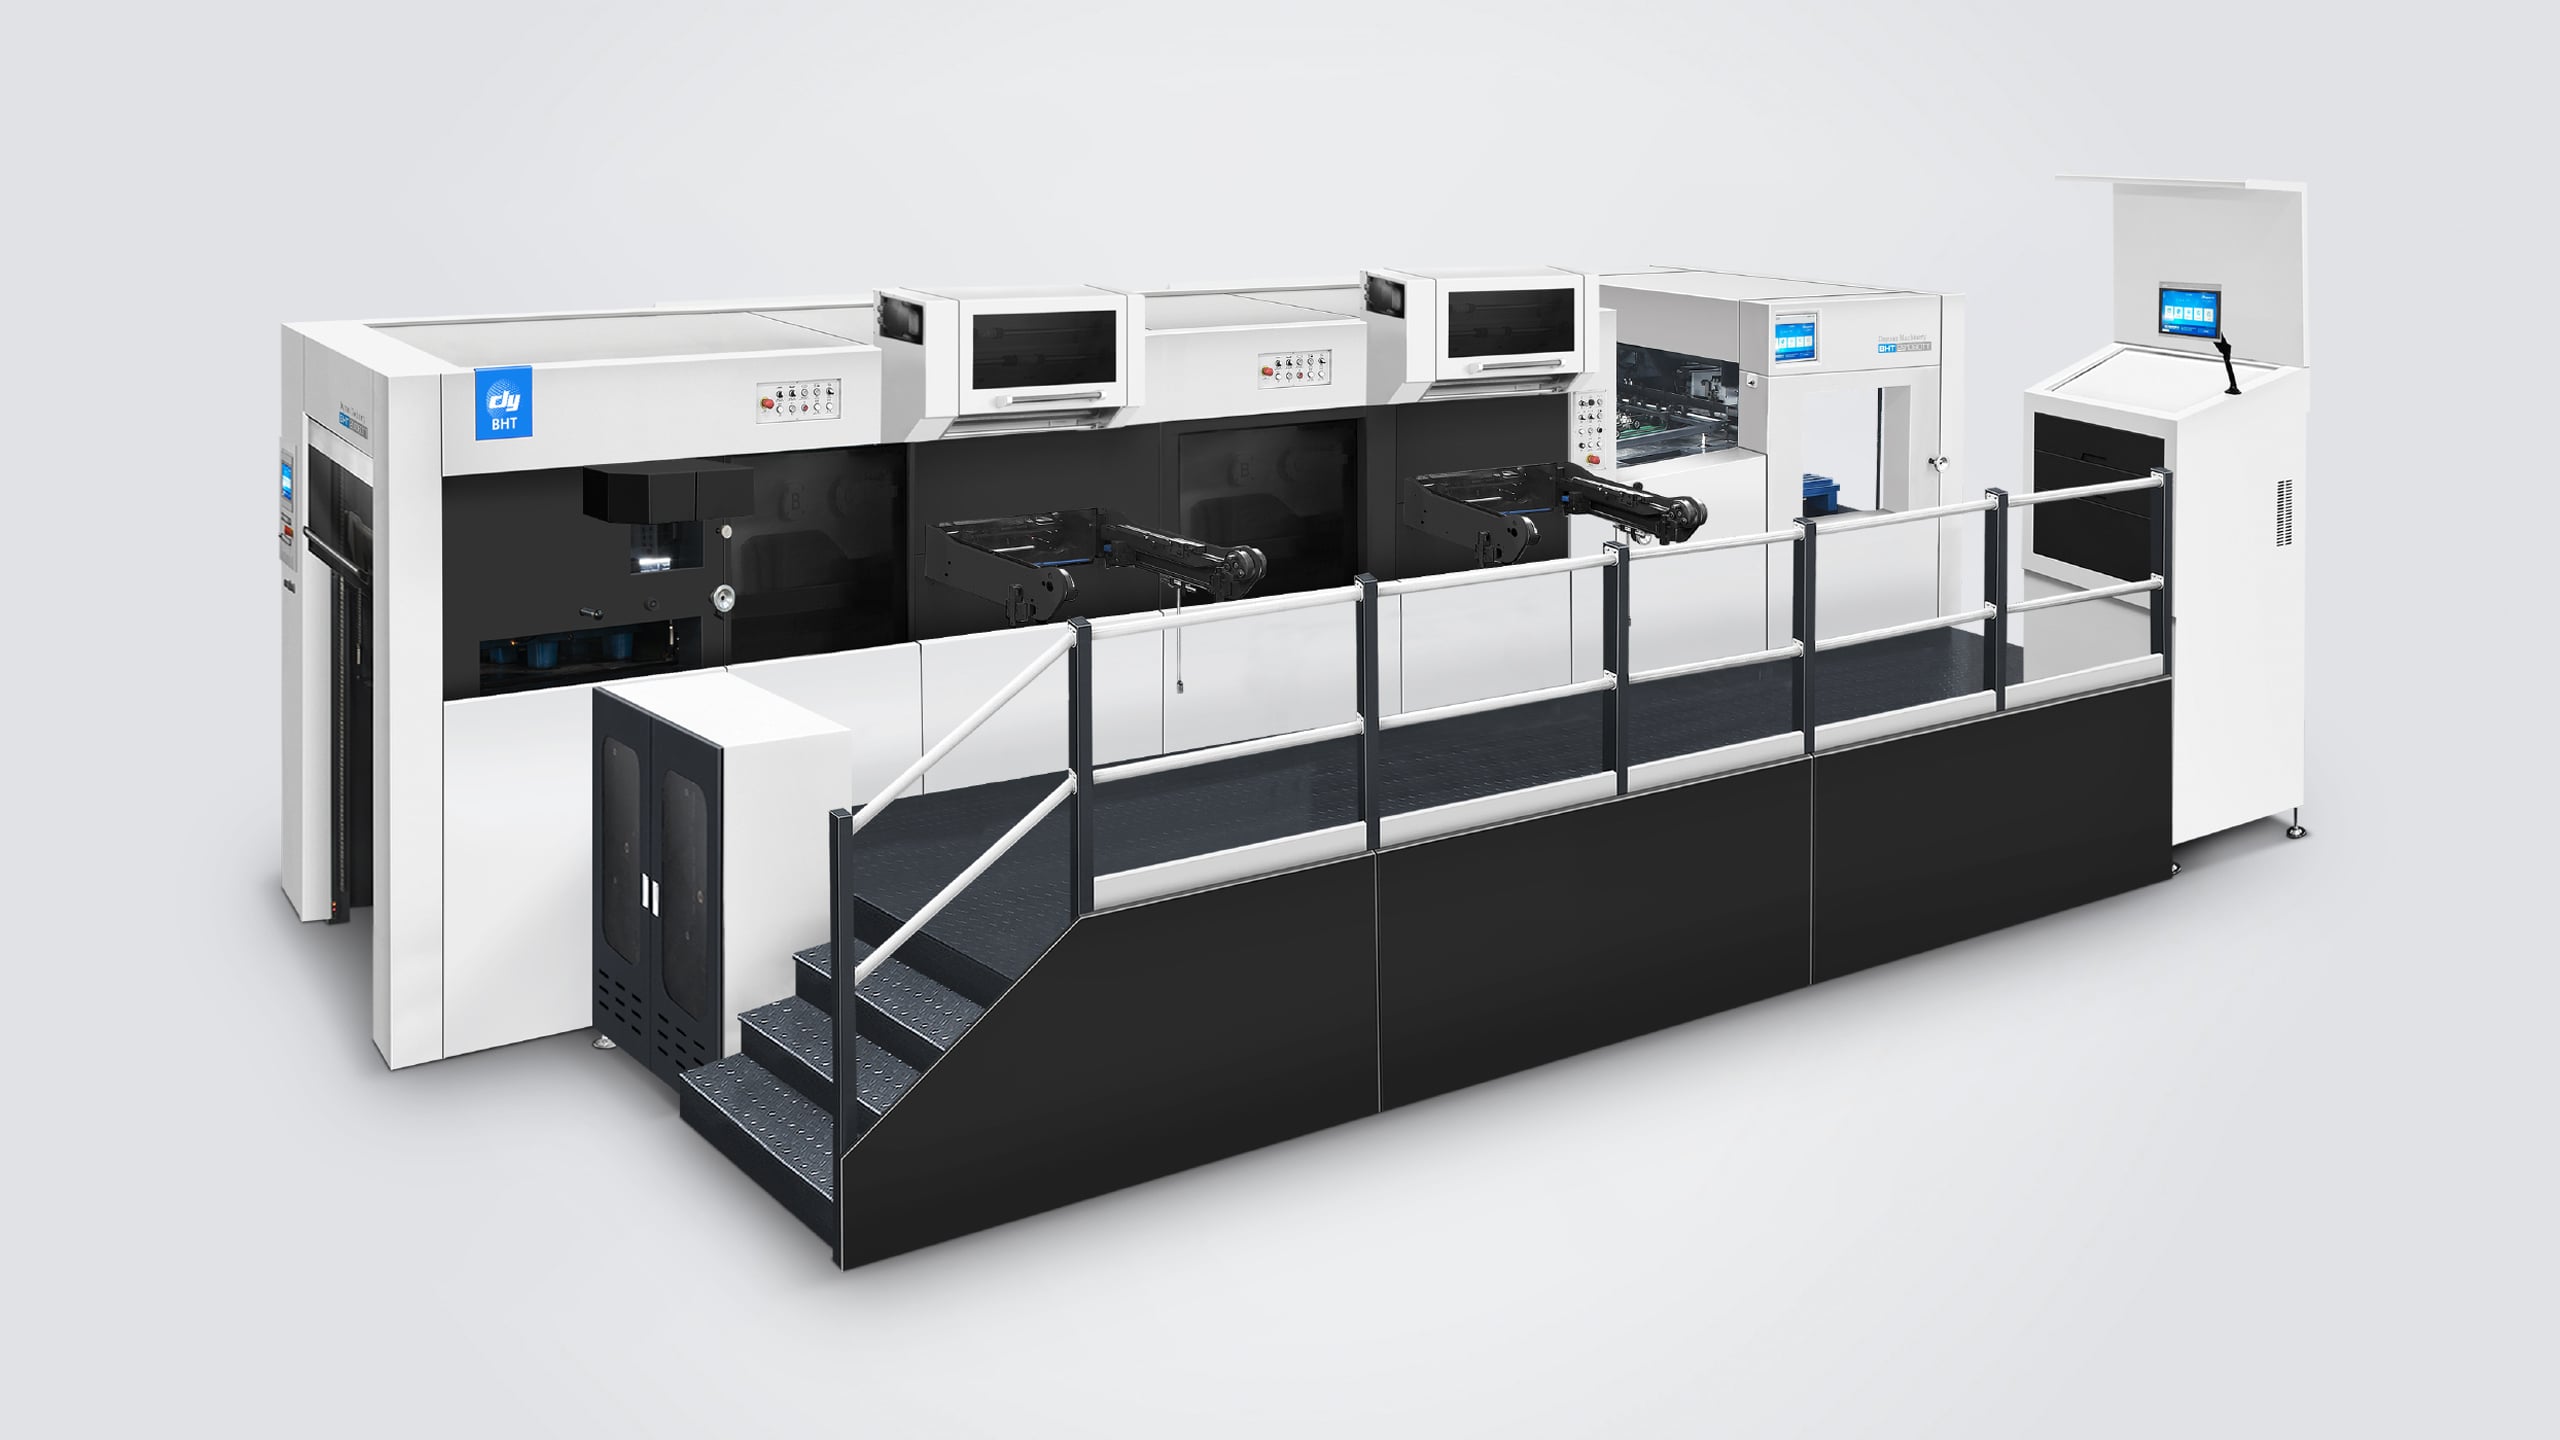
Დაიუანის ცხელი შტამპირების მანქანა შეძლებს სტაბილურ რეგისტრაციას ფურცლების მიწოდების, პოზიციონირების და შტამპირების პროცესების ერთდროულად მუშაობის შემთხვევაში. სწორი ფოლგის მოთავსება არ ეყრდნობა ერთ-ერთი იზოლირებული რეგულირების მოქმედების. იგი მოითხოვს თითოეული ფურცლის კონტროლს მიწოდებიდან დაწოლვამდე, ხოლო ამ დროს ხელოვნური ნახატი, შტამპირების დიე და საფუძველი სწორად უნდა იყოს გასწორებული. დაიუანის ავტომატური ცხელი ფოლგის შტამპირების და დიე კვეთის მანქანები აერთიანებენ ამ ოპერაციებს სხვადასხვა კონფიგურაციაში, რათა დააკმაყოფილონ ქაღალდის პაკეტირების წარმოების მოთხოვნები. ამ ფაქტორების გაგება დახმარებს პრინტერებს მანქანების შესაძლებლობების შეფასებაში და სანდო წარმოების მოსამზადებლად.
Რეგისტრაცია მნიშვნელოვანია, რადგან უმცირესი გადახვევაც კი შეიძლება გამოიწვიოს ფოლგის კიდეების არაერთგვაროვნება, დაბეჭდული გრაფიკული ელემენტების გასწორების დარღვევა ან სასურველი ვიზუალური სრულყოფის შეცვლა. ამიტომ ცხელი ბეჭდვის მანქანას სჭირდება საერთოდ არ არის მხოლოდ ძლიერი ბეჭდვის წნევა, არამედ მეორედ გამეორებადი ფურცლის მოძრაობა და დასაჯერებლად საიმედო პოზიციონირება. რამოდენიმე სადგურიან ბეჭდვისა და კვეთვის კონფიგურაციაში კოორდინაცია განსაკუთრებით მნიშვნელოვანი ხდება, რადგან სხვადასხვა ოპერაციას ერთი და იგივე ფურცლის რეფერენცია უნდა შეინარჩუნოს მთელი პროცესის განმავლობაში.
Რეგისტრაცია იწყება კონტროლირებადი ფურცლის მოძრაობით
Მუდმივი მიწოდება ამყარებს რეფერენციას
Ყველა ფურცელი, რომელიც შედის ცხელი ბეჭდვის მანქანაში, უნდა მივიდეს წინასწარ განსაზღვრულ პოზიციაში. თუ ფურცლები გადახვევის ან გადაფარვის გამო არ მიდიან რეგისტრაციის წერტილზე ერთნაირად, ბეჭდვის დიე არ შეძლებს მიზნად განსაზღვრულ არეალზე მუდმივად მოხვედრას. საიმედო მიწოდება და სწორი გასწორება ერთად მუშაობენ: მიწოდების სისტემა წარმოადგენს ფურცელს, ხოლო პოზიციონირების სისტემა ამყარებს ბეჭდვის ოპერაციის რეფერენციას.
Მასალის მდგომარეობა ასევე ზემოქმედებს ამ საწყის რეფერენციაზე. ფურცლის განზომილებები, ბოჭკოს მიმართულება, გამოხვევა, სიხშირე და ზედაპირის ცვალებადობა შეიძლება გავლენა მოახდინოს მასალის ცხელი შტამპირების მანქანაში გადაადგილებაზე. ოპერატორებმა უნდა გამოიყენონ სწორად მომზადებული ქაღალდის ფურცლები და მასალის შეცვლის შემთხვევაში უნდა შეამოწმონ ფიდერის პარამეტრები. სტაბილური შემომავალი პირობები ხდის პოზიციონირების მორგებებს უფრო სანდოს და ეხმარება შტამპირების შედეგებს შორის ცვალებადობის შემცირებაში.
Გრიპერები და გადაცემის დრო არეგულირებენ გასწორებას
Როგორც კი ფურცელი რეგისტრირდება, გადაცემის დროს მისი კონტროლი უნდა შენარჩუნდეს. ცხელი შტამპირების მანქანა ეყრდნობა კოორდინირებულ გრიპერების მოძრაობასა და მექანიკურ დროს, რათა ფურცელი არ გადაადგილდეს შტამპირების არეასთან კონტაქტის წინ. Dayuan-ის BHT-2S1060TT გამოიყენებს სერვოკონტროლირებულ გრიპერების ბარის პოზიციონირების სისტემას, რომლის გამოქვეყნებული პოზიციონირების სიზუსტე არის მაქსიმუმ ±0,075 მმ. თუ ფურცელი რეგისტრირების შემდეგ გადაადგილდება, მხოლოდ სწორი საწყისი პოზიცია არ გარანტირებს სწორად განლაგებულ შტამპირებას.
Ამიტომ დაყენების პროცესში უნდა განხილული იქნას ფურცლის გადატანის მთლიანი ტრაექტორია, არა მხოლოდ ფიდერი. შეამოწმეთ, რომ ფურცელი მაგრად არის დაკავებული და ცხელი შტამპირების მანქანის მეშვეობით უფრო მოძრავდება გარეშე ზედმეტი ხახუნის ან შეწყვეტის. Dayuan-ის BHT-2S1060TT მოდელი გამოიყენებს სერვოკონტროლირებად მჭერის ბარის პოზიციონირების სისტემას, რომლის გამოცხადებული პოზიციონირების სიზუსტე არის მაქსიმუმ ±0,075 მმ. ეს მანქანის კონკრეტული პოზიციონირების პარამეტრია, ხოლო ფაქტიური შტამპირების შედეგები ასევე დამოკიდებულია ფურცლის მდგომარეობაზე, ინსტრუმენტებზე და დაყენებაზე.
Მექანიკური კოორდინაცია ხელს უწყობს მეორედ მიღებული შტამპირების სტაბილურობას
Პოზიციონირება უნდა შეესაბამებოდეს შტამპირების მოქმედებას
Ცხელი შტამპირების მანქანას საჭიროებს ფოლგას, დაისსა და საბაზის მასალას შტამპირების მომენტში სწორ ურთიერთობაში მოხდეს. სწორი რეგისტრაცია დამოკიდებულია პოზიციონირების სისტემასა და მანქანის ციკლზე, რომლებიც ერთად უნდა მუშაობდნენ. თუ ციკლებს შორის ცვლილება მოხდება დროის ან განლაგების მიხედვით, ფოლგის გამოსახულება შეიძლება გადაადგილდეს დაბეჭდილი დეტალების მიმართ, მიუხედავად იმისა, რომ ნახატი და დაისი სწორად არის მომზადებული.
Ოპერატორებს შეუძლიათ ამ კოორდინაციის მხარდაჭერა წარმოებამდე სამუშაო რეფერენციის, დიეს პოზიციის და ფურცლის განლაგების დადასტურებით. ცხელი შტამპირების მანქანაზე დაყენების დროს პატარა პოზიციონირების გადახრის გასწორება შეიძლება დაეხმაროს მთელი სერიის განმავლობაში ხელახლა არ მოხდეს არასწორი განლაგება. საკონტროლო შტამპები უნდა შედარდეს მიზნად დასახულ რეგისტრაციის ნიშნებს ან დაბეჭდილ ელემენტებს, ხოლო შესაბამისი მორგებები უნდა მოხდეს სისტემურად, არ არსებული ვარაუდების საფუძველზე.
Სტაბილური წნევა და კონტაქტი ხელს უწყობს სიზუსტის დაცვას
Წნევა არ ჩაანაცვლებს რეგისტრაციას, მაგრამ ერთნაირი კონტაქტი ხელს უწყობს ფოლგის გამოსახულების მიზნად დასახული გადატანის განხორციელებას. ცხელი შტამპირების მანქანას საჭიროებს შესატყობნარო შეხების პირობებს მუშაობის არეში. ჭარბი ან არ ერთნაირი წნევა შეიძლება გავლენა მოახდინოს ფოლგის გადატანაზე და ხარისხის პრობლემების დიაგნოსტიკას რთული გახადოს. წნევის პარამეტრები უნდა შეესატყობნებოდეს საბაზის მასალას, ფოლგას, დიეს და კონკრეტული სამუშაოს მოთხოვნებს.
Მანქანის სპეციფიკაციების შეფასებისას პოზიციონირების სიზუსტისა და შტამპირების სიზუსტის განსხვავება მნიშვნელოვანია. BHT-2S1060TT მოდელის შემთხვევაში Dayuan მიუთითებს ცხელი შტამპირების სიზუსტეს მაქსიმუმ ±0,1 მმ-მდე და გრიპერ ბარის პოზიციონირების სიზუსტეს მაქსიმუმ ±0,075 მმ-მდე. ეს მნიშვნელობები აღწერენ მანქანის შესრულების სხვადასხვა ასპექტს და არ უნდა მიიჩნევოდეს ერთმანეთის ნაცვლად. შტამპირებისა და დაჭრის ერთდროული წარმოების დროს სრული პროცესის გასწორების შემოწმება საშუალებას აძლევს დავადგინოთ, არის თუ არ არის გადახრა მასალის მიწოდებიდან, გადაცემიდან, დაჭერის ან შემდგომი მუშავებიდან.
Მოწყობილობის მომზადების დისციპლინა იქცევა დიზაინს წარმოების სიზუსტედ
Სამუშაოს მომზადება ამცირებს თავიდან ასაცილებლად შესაძლებელ ცვალებადობას
Მაღალი რეგისტრაციის სიზუსტე უფრო ადვილად შეიძლება შენარჩუნდეს, როდესაც სამუშაო მზადდება გასაგები რეფერენსებით. ცხელი შტამპირების მანქანის გაშვებამდე დაადასტურეთ ნახატის მდებარეობა, ჭედის მიმაგრება, ფოლგის ტრაექტორია, ფურცლის განზომილებები და მიზნად დასაყენებლად განსაზღვრული რეგისტრაციის წერტილები. პრესის ოპერატორმა უნდა იცოდეს, რომელი დაბეჭდული კიდეები ან ნიშნები განსაზღვრავს სწორ მდებარეობას და რა ხარისხის გადახრა შეიძლება დაეთანხმოს საბოლოო პროდუქტს.
Სტრუქტურირებული მზადების პროცესი ასევე ეხმარება მანქანის რეგულირების შეცვლების გამოყოფაში მასალასთან დაკავშირებული პრობლემებისგან. როდესაც ცხელი შტამპირების მანქანა არ აძლევს ერთნაირ შედეგს, შეადარეთ რამდენიმე ფურცელი და განსაზღვრეთ, მოხდა თუ არა გადახრა მუდმივი მიმართულებით ან ის შემთხვევით გამოიყურება. მეორდებადი გადახრა შეიძლება მიუთითოს პოზიციონირების რეგულირებაზე, ხოლო არეგულარული ცვლილება შეიძლება მიუთითოს არასტაბილურ მიწოდებაზე, საწყობის მოქცევაზე ან ფურცლის მოვლაზე, რომელსაც ყურადღება სჭირდება.
Მონიტორინგი უზრუნველყოფს სამუშაოს მიზნის შესაბამად შესრულებას
Რეგისტრაცია უნდა შემოწმდეს წარმოების დასაწყისში და შესაბამისი ინტერვალებით პროცესის განმავლობაში. ცხელი შტამპირების მანქანას შეიძლება სჭირდეს რეგულირება, როდესაც ცვლილებები მოხდება მასალაში, ფოლიის ქცევაში ან ექსპლუატაციის პირობებში. რეგულარული შემოწმება საშუალებას აძლევს ოპერატორებს აღმოაჩინონ გადახრა მაშინ, როდესაც მისი მიზეზი ჯერ კიდევ გამოვლენილია, ხოლო არ აღმოაჩნდეს დიდი რაოდენობის არასასურველი პროდუქცია პროცესის დასასრულს.
Სასარგებლო წარმოების ჩანაწერი მოიცავს მასალას, ინსტრუმენტების განლაგებას, დამტკიცებულ პარამეტრებს, დაკვირვებულ მოწყობილობის განლაგებას და ნებისმიერ კორექტირების ზომებს. ეს შენიშვნები საშუალებას აძლევს ჯგუფებს წარმატებული კონფიგურაციების ხელახლა შექმნას და ხელახლა მეორდებადი პრობლემების უფრო ეფექტურად დიაგნოსტიკირებას. როდესაც შეფასებას აკეთებენ MHK-2S1050TTC DUOPRESS ცხელი შტამპირებისა და დაკვეთის მანქანას , წარმოებლები შეიძლება შეადარონ მისი გამოქვეყნებული ცხელი შტამპირების სიზუსტე (მაქსიმუმ ±0,1 მმ) და მაქსიმალური შტამპირების ზომა (1040 × 720 მმ) თავიანთი ნამუშევრის ფაქტიურ ზომებსა და რეგისტრაციის მოთხოვნებს.
Ხშირად დასმული კითხვები
Რა ახდენს ყველაზე პირდაპირ გავლენას რეგისტრაციის სიზუსტეზე?
Ფურცლების მოწოდება, საწყისი გასწორება, გადატანის კონტროლი და მუდმივი დაბეჭდვის პირობები ყველა ერთად უწყობს ხელს რეგისტრაციის სიზუსტეს. ცხელი შტამპირების მანქანა შეძლებს ფოლგის სასურველი პოზიციის შენარჩუნებას მხოლოდ მაშინ, როდესაც ფურცელი სტამპირების არეში მიდის განმეორებად პირობებში. მასალის მომზადება და სამუშაო პროცესის ზუსტი დაყენება ასევე მნიშვნელოვანია, რადგან მასალის ცვალებადობა შეიძლება გავლენა მოახდინოს სტაბილურ პოზიციონირებასა და გადატანის ოპერაციებზე.
Შეიძლება თუ არა მასალის ცვლილება გავლენა მოახდინოს რეგისტრაციაზე?
Კი. სისქის, მკვრივობის, გამოხრევის ან ზედაპირის თავისებურებების განსხვავებები შეიძლება შეცვალონ ფურცლების მოწოდებისა და მანქანაში გადაადგილების ხერხი. როდესაც ცხელი შტამპირების მანქანას ახალი ქაღალდის ან ფილების სპეციფიკაციით იყენებენ, ოპერატორებმა უნდა შეამოწმონ მომარაგებლის და რეგისტრაციის პარამეტრები და გამოცდილი ფურცლები შეამოწმონ მუშაობის გაგრძელებამდე. ყველა მასალის ცვლილება უნდა მიიჩნევა პროცესის პირობების დასტურების მიზეზად, არ უნდა ვივარაუდოთ, რომ წინა დაყენება მისაღები დარჩება.
Როგორ შეძლებენ ოპერატორები რეგისტრაციის გადახრის დიაგნოსტიკას?
Შეადარეთ რამდენიმე ბეჭდვის გამოსახულება და დაადგინეთ, არის თუ არ არის წანაცვლება მუდმივი ან ცვალებადი. განმეორებითი წანაცვლება შეიძლება მიუთითოს რეფერენციაზე ან პოზიციონირების მორგებაზე, ხოლო არეგულარული მოძრაობა შეიძლება მოიცავდეს მიწოდებას ან ფურცლის კონტროლს. გადაამოწმეთ სრული თანმიმდევრობა ჩატვირთვიდან ცხელი ბეჭდვის მანქანაზე გადატანამდე, შეასრულეთ ერთხელ კონტროლირებული შესწორება და დააკვირვებით დამატებითი ფურცლები, რათა დაადასტუროთ შედეგი.