 EN

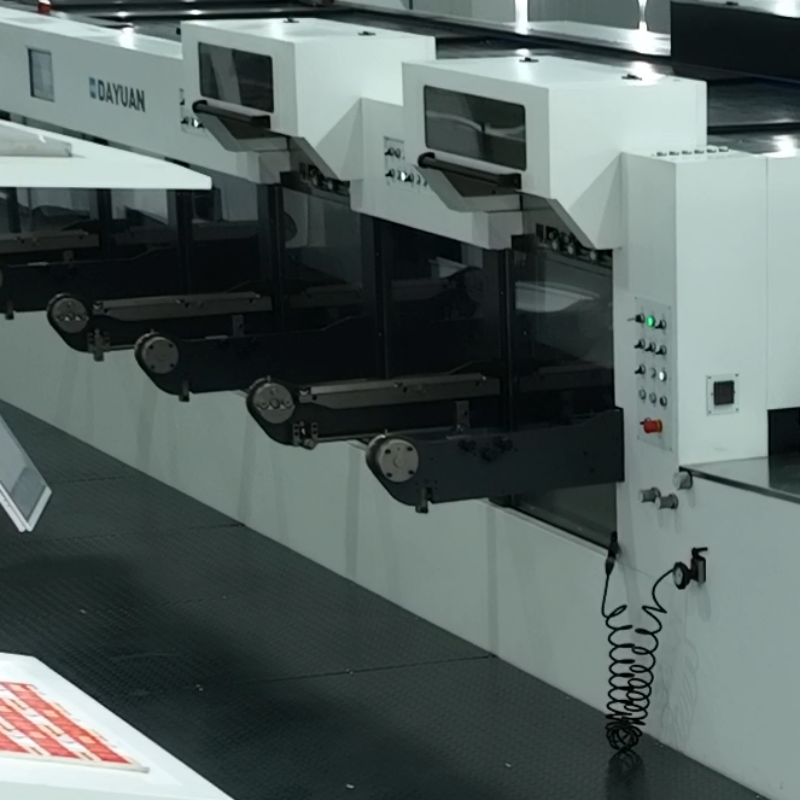
Une machine de gaufrage à chaud Dayuan peut assurer un positionnement constant lors des opérations d’alimentation des feuilles, de positionnement et de gaufrage, lorsque celles-ci fonctionnent ensemble comme un processus coordonné. Un positionnement précis de la feuille de dorure ne dépend pas d’un seul réglage isolé : il exige le contrôle de chaque feuille, depuis l’alimentation jusqu’à l’impression, tout en maintenant un alignement correct entre le motif, la matrice de gaufrage et le support. Dayuan machines automatiques de gaufrage à chaud et de découpe combinent ces opérations dans diverses configurations afin de répondre aux exigences de production des emballages en papier. Comprendre ces facteurs aide les imprimeurs à évaluer les capacités des machines et à se préparer à une production fiable.
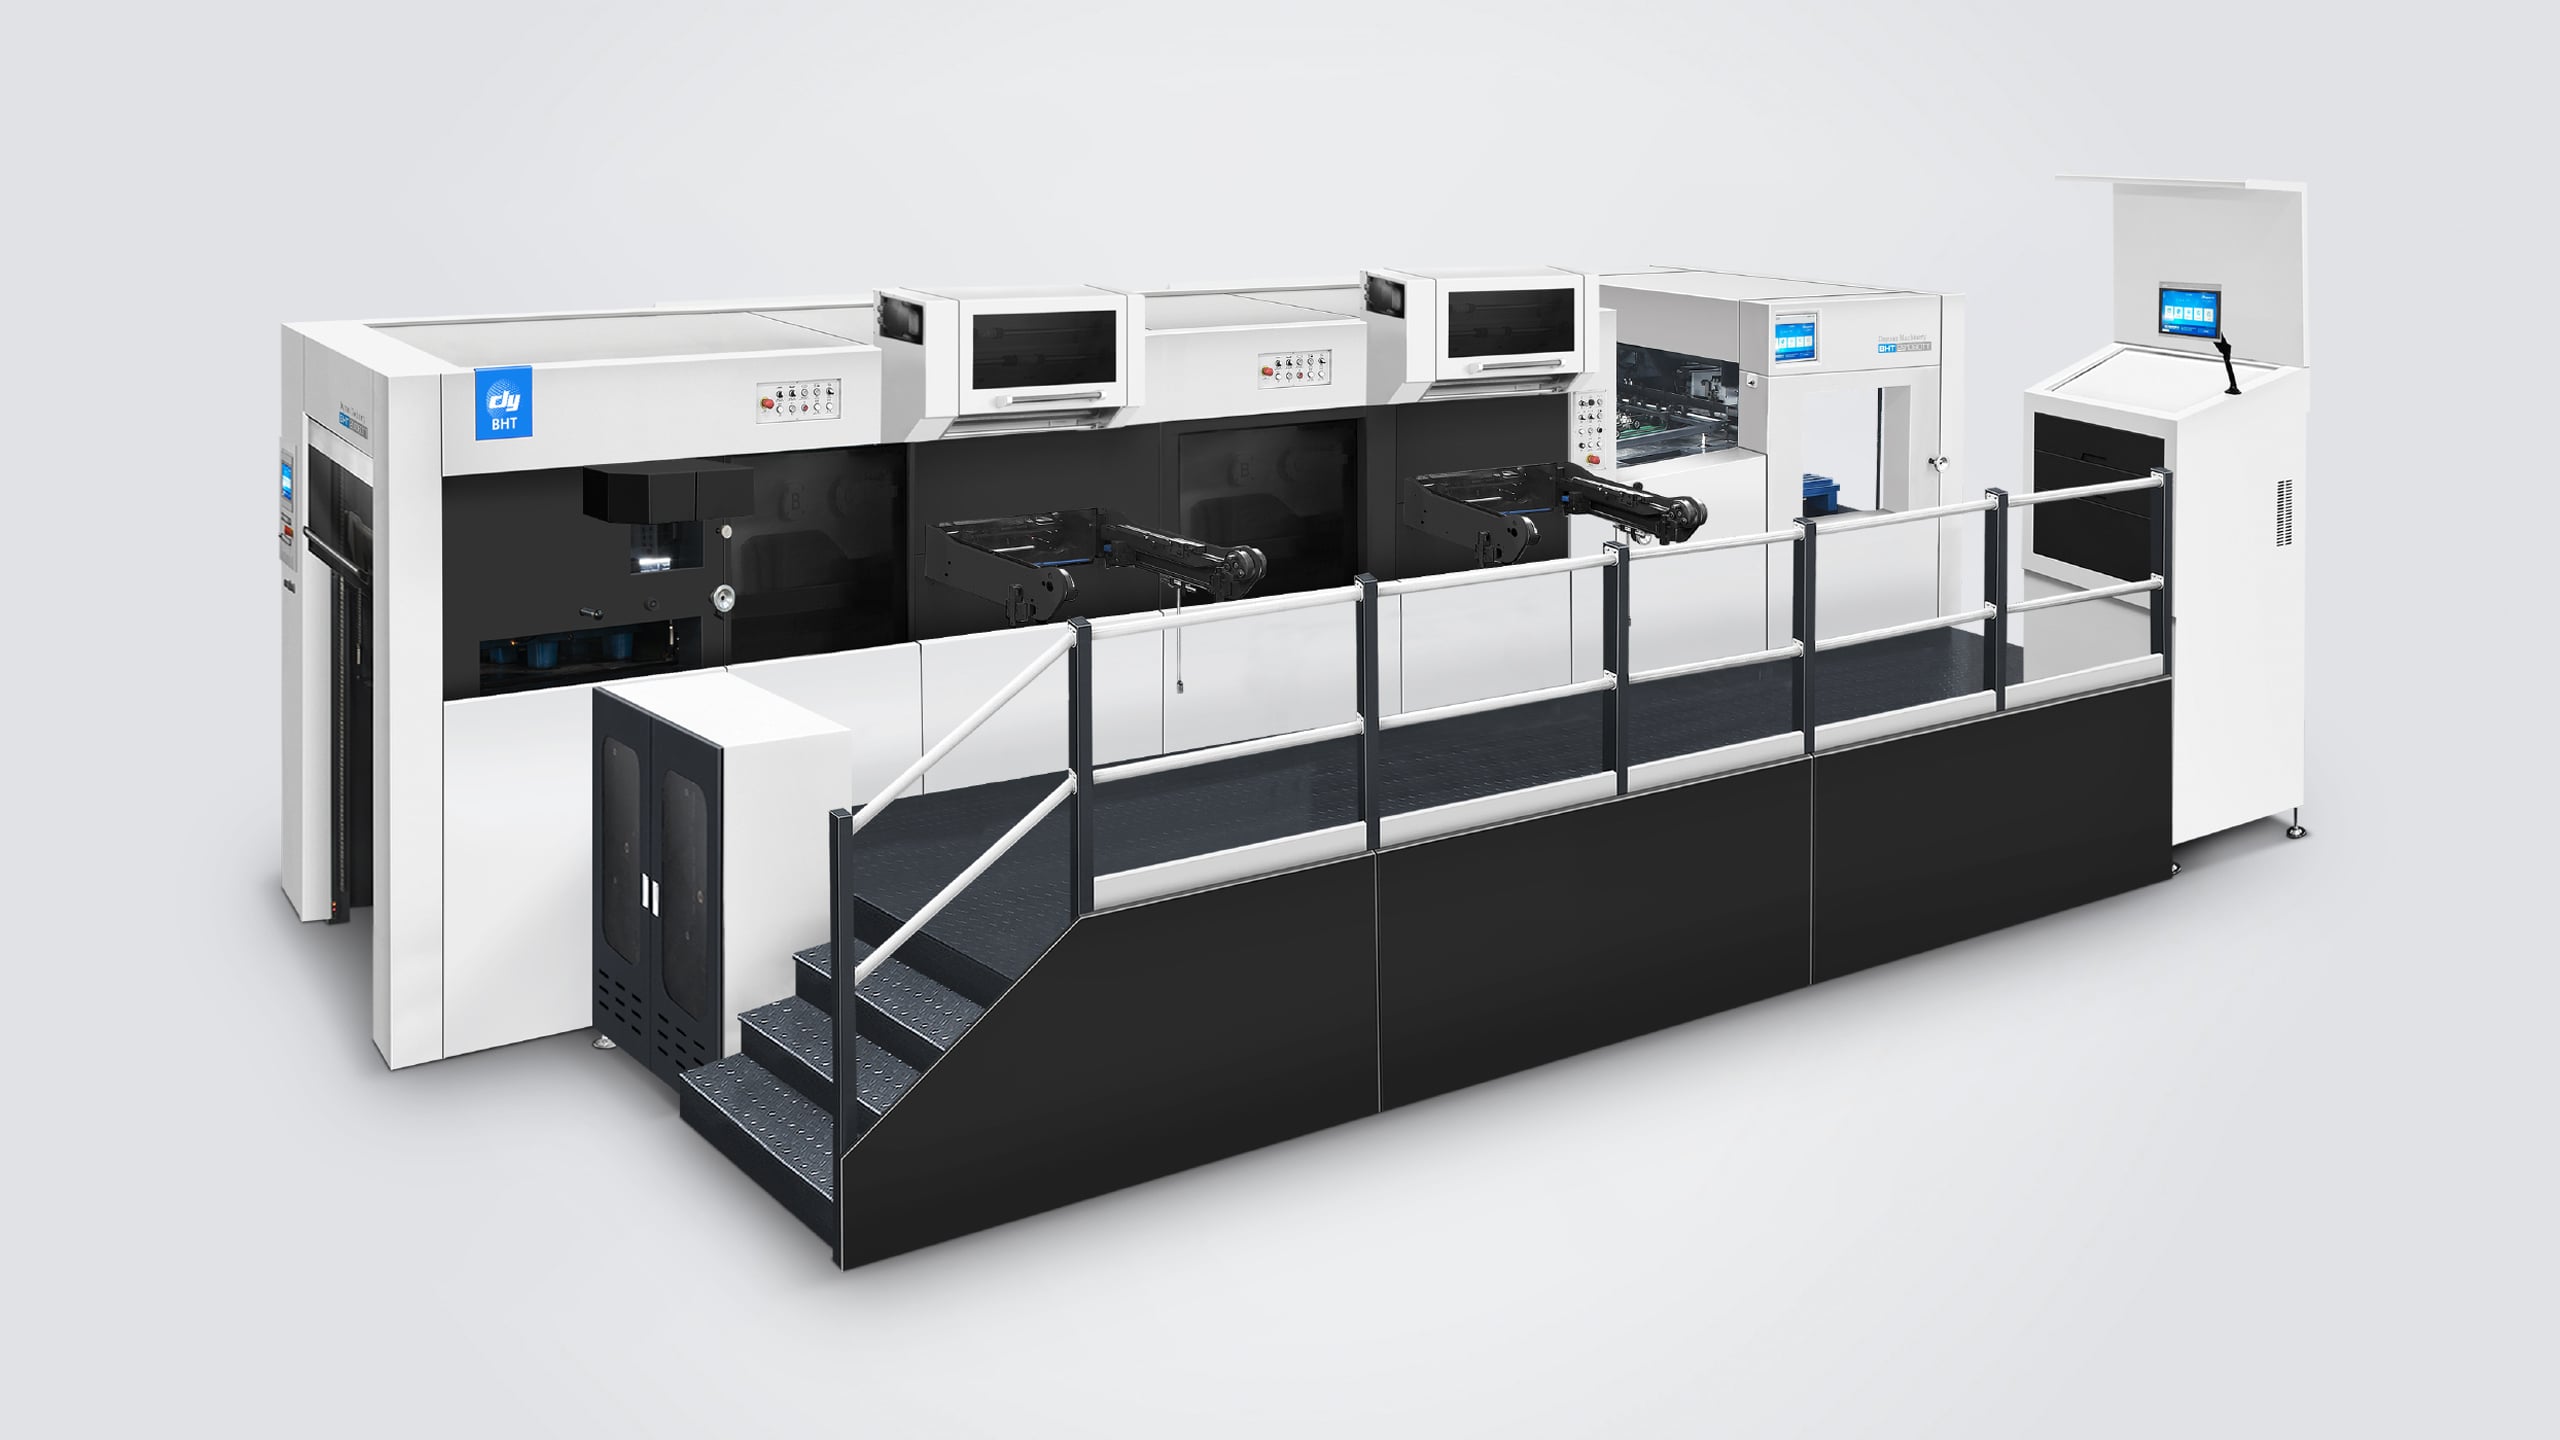
Le réglage de la position est essentiel, car même un léger décalage peut rendre les bords de la feuille inégaux, perturber l’alignement avec les graphismes imprimés ou altérer la finition visuelle souhaitée. Une machine à marquer à chaud nécessite donc un déplacement répétable de la feuille et un positionnement fiable, et non simplement une forte pression de marquage. Dans une configuration à plusieurs postes combinant marquage à chaud et découpe, la coordination revêt une importance particulière, car différentes opérations doivent conserver la même référence de feuille tout au long du processus.
Le réglage de la position commence par un déplacement contrôlé de la feuille
Une alimentation constante établit la référence
Chaque feuille entrant dans une machine à marquer à chaud doit arriver dans une position prévisible. Si les feuilles sont désaxées, se chevauchent ou présentent des variations dans leur approche du point de réglage, la matrice de marquage ne peut pas atteindre systématiquement la zone cible. Une alimentation fiable et un alignement précis agissent de concert : l’alimentateur présente la feuille, tandis que le système de positionnement établit la référence pour l’opération de marquage.
L’état du matériau influence également cette référence initiale. Les dimensions de la feuille, le sens du grain, l’enroulement, la rigidité et les variations de surface peuvent affecter la façon dont le support circule dans une machine à estamper à chaud. Les opérateurs doivent utiliser un carton bien préparé et vérifier les réglages de l’alimenteur chaque fois que le matériau change. Des conditions d’entrée stables rendent les ajustements de position plus fiables et contribuent à réduire les écarts entre les impressions.
Les pinces et la synchronisation du transfert préservent l’alignement
Une fois qu’une feuille est positionnée avec précision, elle doit rester sous contrôle pendant le transfert. Une machine à estamper à chaud repose sur un mouvement coordonné des pinces et une synchronisation mécanique pour empêcher tout déplacement de la feuille avant son contact avec la zone d’estampage. Celle de Dayuan BHT-2S1060TT utilise un système de positionnement de barre de pinces commandé par servo-moteur, dont la précision de positionnement publiée atteint ±0,075 mm. Si la feuille se déplace après le positionnement initial, ce dernier, même parfait, ne garantira pas à lui seul un placement précis de l’empreinte.
La configuration doit donc prendre en compte l’ensemble du trajet de transfert de la feuille, et pas seulement l’alimentateur. Vérifiez que la feuille est maintenue fermement et qu’elle avance sans à-coups ni résistance inutile à travers la machine de marquage à chaud. La BHT-2S1060TT de Dayuan utilise un système de positionnement servo-commandé de la barre de préhension, dont la précision de positionnement publiée atteint ±0,075 mm. Il s’agit d’un paramètre de positionnement propre à la machine ; les résultats réels de marquage dépendent également de l’état de la feuille, des outillages et de la configuration.
La coordination mécanique assure des impressions reproductibles
Le positionnement doit correspondre exactement à l’action de marquage
Une machine de marquage à chaud doit placer le film, la matrice et le support dans la relation prévue au moment précis de l’impression. L’exactitude du registre dépend de la synergie entre le système de positionnement et le cycle de la machine. Si le synchronisme ou l’alignement varie d’un cycle à l’autre, l’image transférée sur le film peut se décaler par rapport aux détails imprimés, même si le motif graphique et la matrice sont correctement préparés.
Les opérateurs peuvent faciliter cette coordination en confirmant la référence de la tâche, la position du cliché et l’alignement de la feuille avant la production. Sur une machine de marquage à chaud, corriger un léger écart de positionnement lors de la mise en place permet d’éviter des décalages répétés tout au long de la série. Les impressions d’essai doivent être comparées aux repères d’impression prévus ou aux éléments imprimés, les ajustements devant être effectués de façon systématique plutôt qu’à l’estimation.
Une pression stable et un contact uniforme contribuent à préserver la précision
La pression ne remplace pas le réglage d’impression, mais un contact uniforme favorise le transfert correct de l’image de la feuille. Une machine de marquage à chaud nécessite des conditions d’impression adaptées sur toute la surface de travail. Une pression excessive ou inégale peut nuire au transfert de la feuille et rendre plus difficiles le diagnostic et la résolution des problèmes de qualité. Les réglages de pression doivent être adaptés au support, à la feuille, au cliché et aux exigences spécifiques de la tâche.
La distinction entre la précision de positionnement et l’exactitude du marquage à chaud est essentielle lors de l’évaluation des caractéristiques techniques d’une machine. Pour le modèle BHT-2S1060TT, Dayuan indique une exactitude de marquage à chaud allant jusqu’à ±0,1 mm et une précision de positionnement de la barre de préhension allant jusqu’à ±0,075 mm. Ces valeurs décrivent des aspects différents des performances de la machine et ne doivent pas être considérées comme interchangeables. Lors d’une production combinée de marquage à chaud et de découpe, la vérification de l’ajustement (registration) sur l’ensemble du processus permet d’identifier si un écart provient de l’alimentation, du transfert, de l’impression ou de la manipulation en aval.
La rigueur lors de la mise en place transforme la conception en exactitude de production
La préparation des travaux réduit les variations évitables
Une précision élevée d’ajustement est plus facile à maintenir lorsque le travail est préparé avec des repères clairs. Avant de faire fonctionner une machine à marquage à chaud, vérifiez la position du motif, le montage de la matrice, le trajet de la feuille métallique, les dimensions de la feuille et les points d’ajustement prévus. L’opérateur de presse doit savoir quels bords imprimés ou repères définissent un positionnement correct et quel écart le produit fini peut tolérer.
Un processus structuré de préparation permet également de distinguer les réglages de la machine des problèmes liés au matériau. Lorsqu’une machine à marquage à chaud produit des résultats incohérents, comparez plusieurs feuilles et déterminez si le décalage suit une direction constante ou apparaît de façon aléatoire. Un décalage répété peut indiquer un besoin de réglage de position, tandis qu’une variation irrégulière peut signaler une alimentation instable, un comportement imprévisible du support ou une manipulation défectueuse des feuilles, nécessitant une attention particulière.
La surveillance maintient une série dans les tolérances cibles
L’inscription doit être vérifiée au début de la production et à des intervalles appropriés pendant l’exécution. Une machine à estampage à chaud peut nécessiter un réglage lorsque le support change, lorsque le comportement de la feuille varie ou lorsque les conditions de fonctionnement évoluent. Des inspections régulières permettent aux opérateurs de détecter une dérive dès que celle-ci apparaît, ce qui rend encore possible d’en identifier la cause, plutôt que de découvrir, à la fin, une grande quantité de pièces non conformes.
Un registre de production utile comprend le matériau utilisé, la disposition des outillages, les paramètres approuvés, l’alignement observé et toute action corrective entreprise. Ces notes aident les équipes à reproduire plus facilement des configurations réussies et à diagnostiquer plus efficacement les problèmes récurrents. Lors de l’évaluation de la Machine à estampage à chaud et découpe MHK-2S1050TTC DUOPRESS , les fabricants peuvent comparer sa précision d’estampage à chaud déclarée (jusqu’à ±0,1 mm) et sa taille maximale d’estampage (1 040 × 720 mm) avec les dimensions réelles de leur motif graphique et leurs exigences en matière d’inscription.
FAQ
Quel facteur affecte le plus directement la précision d’inscription ?
L’alimentation des feuilles, l’alignement initial, la commande du transfert et des conditions d’impression constantes contribuent tous à la précision du registre. Une machine à estampage à chaud ne peut maintenir la position prévue de la feuille de dorure que si la feuille atteint la zone d’estampage dans un état reproductible. La préparation du matériau et un réglage rigoureux de la tâche sont également importants, car toute variation du support peut affecter, autrement dit, le positionnement stable et les opérations de transfert.
Les changements de matériau peuvent-ils affecter le registre ?
Oui. Des différences d’épaisseur, de rigidité, de gauchissement ou de caractéristiques de surface peuvent modifier la façon dont les feuilles s’alimentent et circulent dans la machine. Lorsqu’on utilise une machine à estampage à chaud avec une nouvelle référence de papier ou de carton, les opérateurs doivent vérifier les réglages de l’alimenteur et du registre, puis examiner des échantillons d’essai avant de poursuivre. Chaque changement de matériau doit être considéré comme une raison de confirmer les conditions du procédé, plutôt que de supposer que le réglage précédent restera adapté.
Comment les opérateurs peuvent-ils diagnostiquer un décalage de registre ?
Comparer plusieurs impressions et déterminer si le décalage est constant ou variable. Un décalage répété peut indiquer un ajustement de référence ou de positionnement, tandis qu’un déplacement irrégulier peut impliquer le système d’alimentation ou le contrôle de la feuille. Examiner l’ensemble de la séquence, depuis le chargement jusqu’au transfert sur la machine à marquer à chaud, effectuer une seule correction contrôlée à la fois, puis inspecter des feuilles supplémentaires afin de confirmer le résultat.