 EN

Koosnevate fooliumi ülekandega saavutamine professionaalne kuum-pärgeldusmasin sõltub masina, fooliumi, trükkide ja alusmaterjali koordineerimisest ning tootmisseadistustest. Paberkarbi tootmisel võib isegi väike muudatus asukohas, soojendamisel, rõhkus või materjali seisundis mõjutada lõpliku fooliumiefekti selgust ja täielikkust.
Kuidas saavad tootjad suurte tootmistellimuste jooksul säilitada puhta fooliumikattega pinnatuse? Kuidas peaksid operaatoreid reageerima, kui fooliumi ülekanne muutub ebaühtlaseks või ebapiisavaks? Süstemaatiline lähenemisviis seadmete seadistamisele ja tootmise kontrollile aitab vähendada äärmiselt vältitavaid vigu ja tagada ühtlaseid tulemusi.
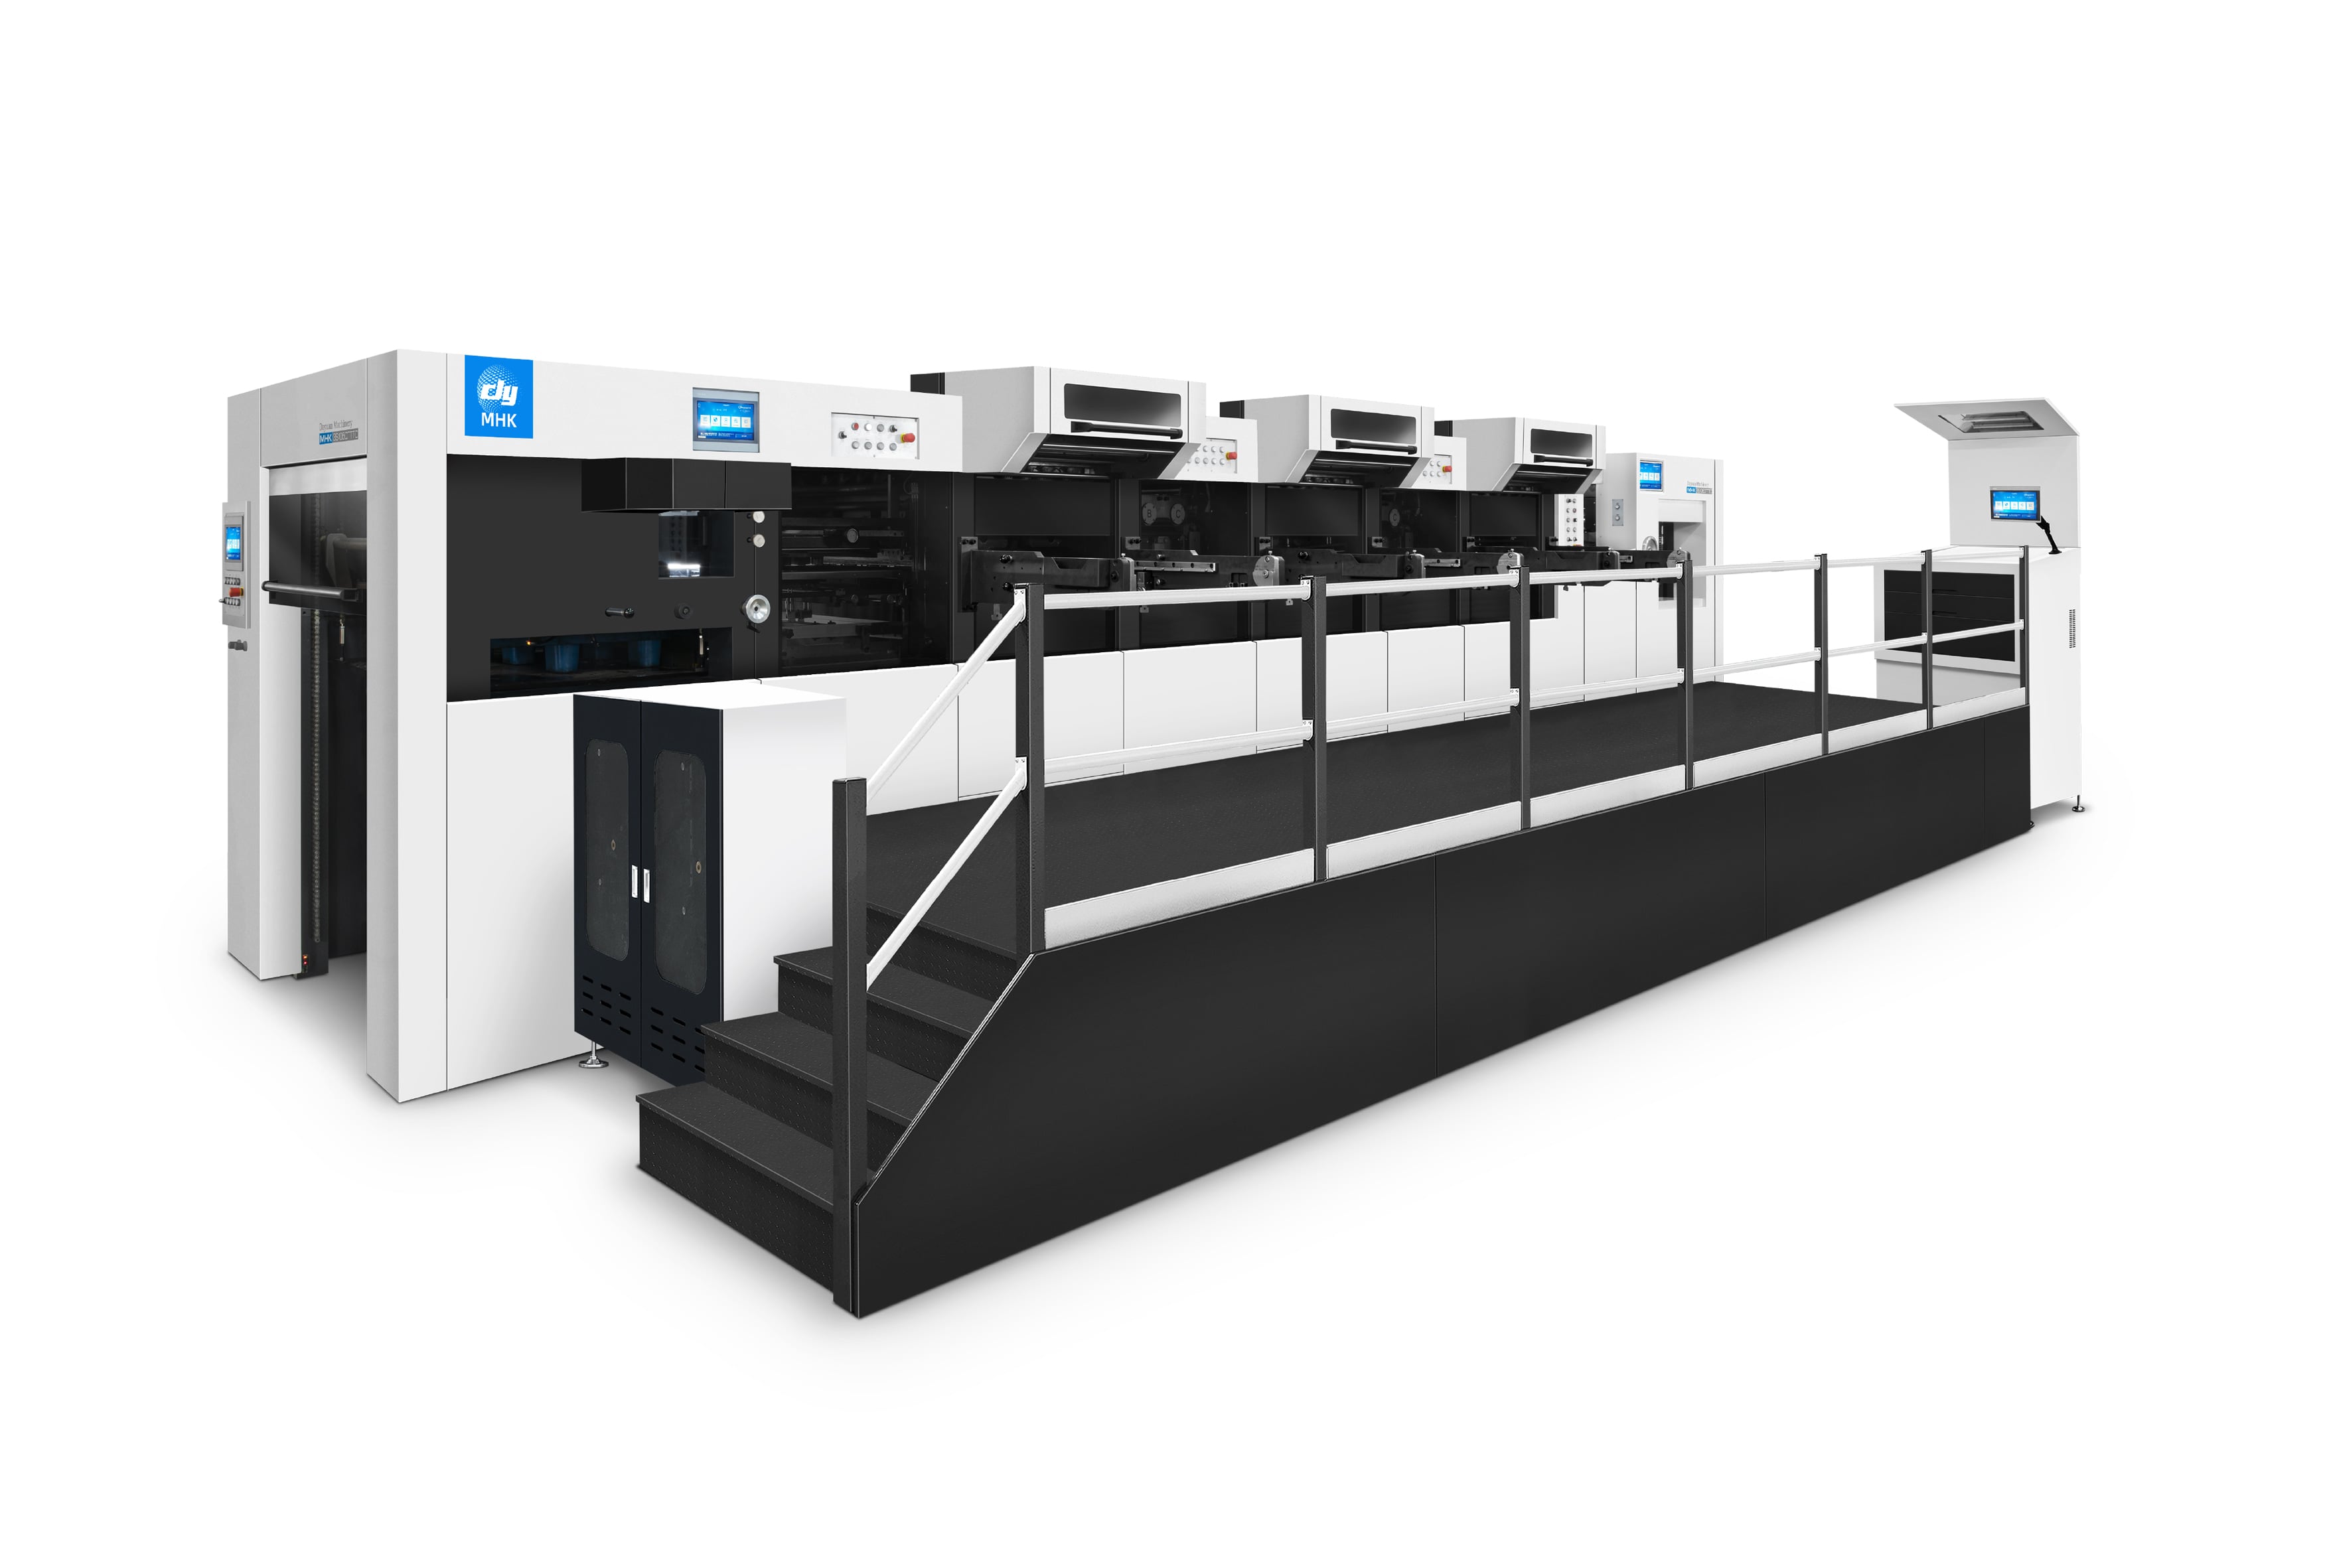
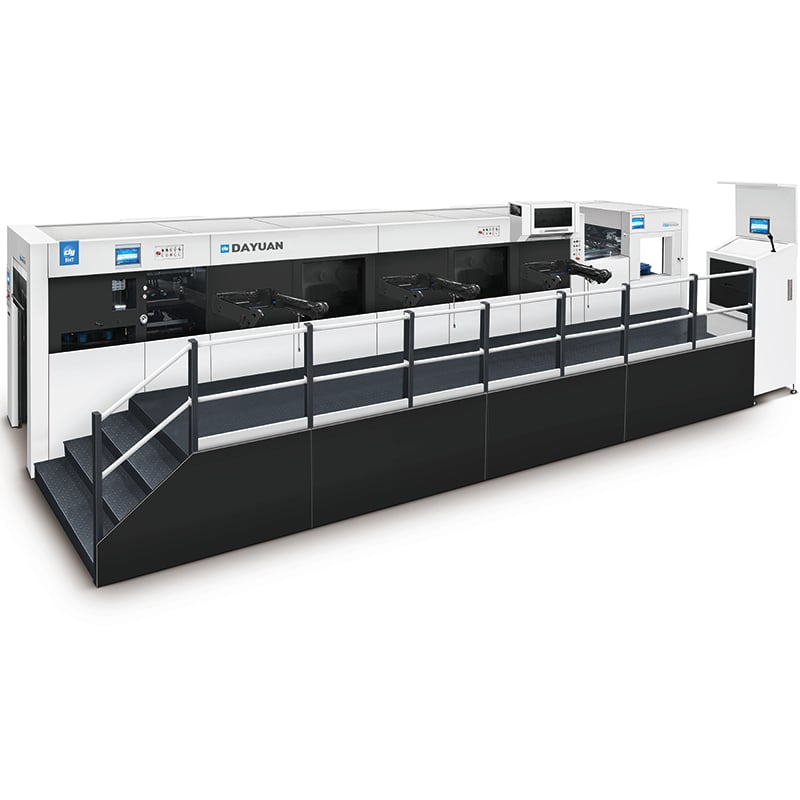
Dayuani automaatsed kuumfooliumtrükkimis- ja trükkimismasinad on loodud paberkarbi rakendusteks. Sõltuvalt mudelist ühendab seade kuumfooliumtrükkimist protsessidega nagu trükkimine, reljeeftrükkimine ja kile eemaldamine, pakkudes integreeritud lahendust dekoratiivse paberkarbi tootjatele.
Masina seadistuste optimeerimine
Sobivate soojendustingimuste säilitamine
Soone on üks põhitegureid, mis mõjutavad fooliumi ülekanne. Pärgeldusprotsessil on vaja piisavalt soojust, et aktiveerida fooliumi kleepuv kiht ja luua tõhus kontakt alusmaterjaliga. Kui soojendustingimused on ebapiisavad, ei pruugi foolium täielikult üle kanda; liialdatud soojus võib samuti mõjutada fooliumi ja alusmaterjali.
Professionaalne kuum-pärgeldusmasin võimaldab töötajatel seadistada sobivad soojendustingimused valitud fooliumi, alusmaterjali ja tootmistingimuste järgi. Asemel, et kasutada iga töö korral ühte fikseeritud seadet, peaksid töötajad enne suuremahulise tootmisega alustamist katsetama soovitud kombinatsiooni.
Pideva tootmise ajal on ka püsiv soojendus oluline. Töötajad peaksid jälgima masina soojendussüsteemi ja tagama, et pärgeldusprotsess jääks kindlaksmääratud töötingimuste piiresse. Stabiilne masina töö annab parema aluse püsiva fooliumi ülekande säilitamiseks.
Põhjapressi ja kontakti reguleerimine
Rõhk määrab, kui tõhusalt folie puutub kokku alusmaterjaliga põhjamisel. Liiga väike või ebavõrdne rõhk võib põhjustada eba täieliku ülekande, samas kui liiga suur rõhk võib jätta soovimatuid järgi või mõjutada pakendimaterjali välimust.
Sobiv rõhk sõltub alusmaterjalist, foliest, trükkide struktuurist ja põhjamispiirkonnast. Seega peaksid operaatoreid selle seadistuse kindlaks tegema kontrollitud testide teel, mitte toetuma universaalsele rõhuväärtusele.
Trükkide paigaldus on samuti oluline. Kui trükk ei puutu lehega ühtlaselt kokku, võivad mõned piirkonnad saada liiga vähe rõhku. Trükkide paigalduse kontrollimine ja vastavate mehaaniliste komponentide hooldamine aitavad tagada ühtlase kontakti kogu põhjamispiirkonnas.
Materjalide ettevalmistamine paremaks folie ülekandeks
Sobiva paberi ja pakendialusmaterjalide valik
Alusmaterjali seisund võib otseselt mõjutada fooliumi ülekanne kvaliteeti. Ebakorrapärased pinnad, liigne tolmu- või niiskussisaldus ning sobimatud kattekihid paberil ja paberkartoonil võivad takistada puhtat ja ühtlast dekoratiivset efekti saavutamist.
Enne tootmist peaksid tootjad kinnitama, et valitud alusmaterjal on sobiv ettenähtud kuumtõmbamisprotsessile. Tootmisparameetrite määramisel tuleb arvesse võtta pinnaseisundit, paksust, kattekihti ja lehe tasasust.
Kas täiuslikult seadistatud masin võib ikkagi anda halbu tulemusi, kui alusmaterjal ei ole sobiv? Seega on materjali ettevalmistamine sama oluline kui masinaseadistused. Tegeliku pakendusmaterjali testimine enne täielikku tootmist aitab varajases staadiumis tuvastada potentsiaalseid haakumis- või pinnaprobleeme.
Fooliumi valimine rakenduse järgi
Erinevad kuumtõmbefoolid on mõeldud erinevatele aluspindadele ja dekoratiivsetele nõuetele. Metallilised, värvilised, holograafilised ja muud erifoolid saavad tekitada erinevaid visuaalseid efekte, kuid nende ülekandega seotud omadused võivad samuti erineda.
Tootjad peaksid valima fooli aluspinnale, tõmbedisainile, soovitud välimusele ja masina konfiguratsioonile vastavalt. Enne tootmise alustamist tuleb tutvuda fooliga kaasnevate tehniliste andmetega, eriti siis, kui kasutusele võetakse uus foolitüüp.
Ka salvestustingimused tuleb kontrollida. Foolirullid tuleb kaitsta ebasobivate keskkonnatingimuste eest, mis võiksid mõjutada nende tööd. Fooli puhtana hoidmine ja õige salvestamine aitab vähendada tootmisel vältimisi ülekandeprobleeme.
Põhjuste ja paigutustäpsuse parandamine
Puhtade ja korralikult joondatud põhjuste hooldamine
Põletusmatriss määrab otseselt fooliumi disaini kuju ja üksikasjad. Matrissi pinnale kogunenud jääkained või kleevituse kiht võivad takistada kokkupuudet ja mõjutada põletatud alade välimust.
Regulaarsed kontrollid ja puhastused aitavad hoida matrissi pinda sobivas seisukorras. Töötajad peaksid enne tootmise alustamist ka kontrollima, kas matriss on õigesti paigaldatud ja joondatud.
Puhas ja täpselt paigutatud matriss aitab tagada, et soovitud disain edastatakse järjepidevalt. See on eriti oluline peenikesele kirjatähele, logodele, äärisele ja muudele brandielementidele, kus isegi väiksed kõrvalekalded on valmispakendil nähtavad.
Täpse lehe asukoha säilitamine
Fooliumipõletus nõuab, et leht ja matriss kohtuksid ettenähtud kohas. Kui leht liigub toitmise või paigutamise ajal, ei pruugi fooliumi disain korralikult ühineda trükitud graafikaga või pakendikonstruktsiooniga.
Automaatne kuumtõmbetöötlemise seadmed kasutavad tootmisel lehtede liikumise reguleerimiseks toitumis- ja positsioneerimissüsteeme. Dayuani sobivad MHK-seadmed hõlmavad automaatset toitmist, paberi edastamist ning ees- ja küljepiirdeid, samas kui valitud konfiguratsioonides kasutatakse servojuhtimisega positsioneerimist.
Täpselt koordineeritud positsioneerimine on eriti oluline siis, kui kuumtõmbetöötlemine peab sobima olemasolevate trükitud elementidega. Seega võib toitumis- ja positsioneerimissüsteemi õige seadistamine märkimisväärselt kaasa aidata pakendite lõpliku välimusele.
Tootmise ühtlase kvaliteedi tagamine
Testimine enne täiskogust tootmist
Edukas testkäik võimaldab probleemide tuvastamist enne, kui need mõjutavad suurt kogust valmistooteid. Töötajad saavad testfaasis hinnata alusmaterjali, fooliumi, tõmbetõmmise, soojendustingimuste, rõhu ja positsioneerimise kombinatsiooni.
Selle asemel, et muuta korraga mitmeid muutujaid, on tõhusam kohandada ühte olulist tingimust korraga ja jälgida tulemuseks saadavat fooliumi ülekannet. See võimaldab lihtsamini tuvastada osalise ülekande, ebavõrdse fooliumi vabanemise või paigutusprobleemide põhjust.
Kui sobivad seaded on kindlaks tehtud, saab need salvestada konkreetse tootmistöö jaoks. See annab operaatortele praktilise viite, kui sama pakendikujundust uuesti toodetakse.
Fooliumi ülekande jälgimine tootmisprotsessis
Isegi pärast masina õiget seadistamist tuleb tootmisitingimusi pidevalt jälgida. Alamkoha partii, fooliumi seisundi, trükkide puhtuse või masina töötingimuste muutused võivad mõjutada lõpptulemust.
Operaatoreil tuleb perioodiliselt kontrollida trükitud lehti osalise ülekande, ebavõrdse kattega, soovimatute märkide või paigutuse kõrvalekallete suhtes. Nende probleemide varajane tuvastamine võib takistada suurema koguse defektsete pakendite tootmist.
Tootmislogid võivad ka tootjatel korduvaid probleeme tuvastada aidata. Olulise tööinfo, näiteks fooliumi tüübi, alusmaterjali, trükkimisplaatide konfiguratsiooni ja masinaseadete registreerimine loob kasuliku viite tulevastele tootmistellimustele.
Masina hooldamine stabiilse jõudluse tagamiseks
Põhikomponentide regulaarne kontroll
Masina seisund võib mõjutada trükkimise ühtlust. Soojenduskomponente, rõhu mehhanisme, toitumissüsteeme, positsioneerimiskomponente ja muid mehaanilisi osi tuleb kontrollida seadme tootja hooldusnõuete kohaselt.
Pärm, fooliumi jäägid, kulutus või mehaaniline valejoondumine võivad aeglaselt mõjutada masina jõudlust. Regulaarne kontroll võimaldab potentsiaalseid probleeme tuvastada enne, kui need avalduvad lõppkäsitlusega pakenditel.
Tootjatel, kes kasutavad automaatset kuumfooliumtrükkimisseadet sagedasti on ennetav hooldus eriti oluline. Seadme õige töötingimuste säilitamine toetab stabiilset tootmist ja aitab vältida ebavajalikke katkestusi.
Tootmisparameetrite dokumenteerimine
Erinevad pakendustööd võivad nõuda erinevat fooliumit, alusmaterjali, trükkimisplaatideid ja masinaseadeid. Ilma tootmislogideta peavad operaatoreid iga kord uuesti seadistusprotsessi läbi viima, kui tellimus toodetakse.
Edukate tootmisseadete dokumenteerimine loob kasuliku viite allikas korduvatele pakenduskujundustele. Operaatoreid saavad võrrelda uusi tulemusi eelnevate tootmislogidega ning tuvastada muudatused, mis võivad olla vastutavad kvaliteedi erinevuste eest.
See lähenemisviis toetab ka standardsemat tootmisjuhtimist. Asemel, et sõltuda täielikult üksikute operaatorte kogemustest, saavad tootjad luua selgemat protsessi testitud seadete ja kehtestatud kvaliteedinõuete ümber.
KKK
Miks muutub fooliumi ülekandmine tootmisel ebaühtlaseks?
Täielik kileülekanne võib olla seotud sobimatute soojendus- või rõhuoludega, valesti paigutatud tõmbepuugiga, tõmbepuugi saastumisega, kile omadustega või alusmaterjali tingimustega. Esimene samm on kontrollida, kas masinaseaded ja materjalikombinatsioonid vastavad testitud tootmisetingimustele.
Töötajad peaksid kontrollima ka tõmbepuuki ja kilet koos alusmaterjali pinnaga. Iga teguri süstemaatiline testimine võimaldab probleemi allika kindlakstegemist lihtsamalt kui mitme seadete korraga muutmine.
Kuidas saavad tootjad parandada kilepressimise ühtlust?
Tootjad saavad ühtlust parandada sobivate alusmaterjalide ja kiltede kasutamisega, täpse lehepaigutuse säilitamisega, tõmbepuukide puhtana hoidmisega ja nende õige joonduse tagamisega ning sobivate masinaseadete määramisega testimise teel.
Tavaline tootmisprotsessi jooksul tehtav kontroll on samuti oluline. Korduvate tellimuste puhul edukalt kasutatud seadistuste salvestamine aitab operaatoreil tõhusamalt taastada olemasolevaid tootmistingimusi.
Mida tuleb kontrollida enne professionaalse kuumtõmbemasinaga töötamist?
Enne tootmist peavad tootjad kontrollima alusmaterjali, fooliumi, trükkide seisukorda, trükkide paigutust, toidetsüsteemi, positsioneerimissüsteemi ja seotud masinaseadistusi. Väike testtootmine võimaldab seejärel kinnitada, kas valitud kombinatsioon annab soovitud fooliumiefekti.
Dayuan seadmete puhul tuleb konkreetseid tehnilisi nõudeid ja kasutusjuhiseid järgida vastavalt valitud masinamudelile ja tootja dokumentatsioonile.
Kas kuumtõmbet saab kombineerida teiste pakendusprotsessidega?
Jah. Mõned Dayuan automaatsed kuumtõmbemasinad integreerivad kuumtõmbet teiste pärasttrükkimisprotsessidega. Valitud MHK-konfiguratsioonid ühendavad kuumtõmbet, trükkimise ja eemaldamise, samas kui teatud mudelid toetavad ka reljeeftrükkimist.
Selle tüüpi integreeritud töötlemine võib vähendada korduvat materjali käsitlemist ja pakkuda kaunistava paberkattega pakendite tootjatele sujuvamat töövoogu.