 EN

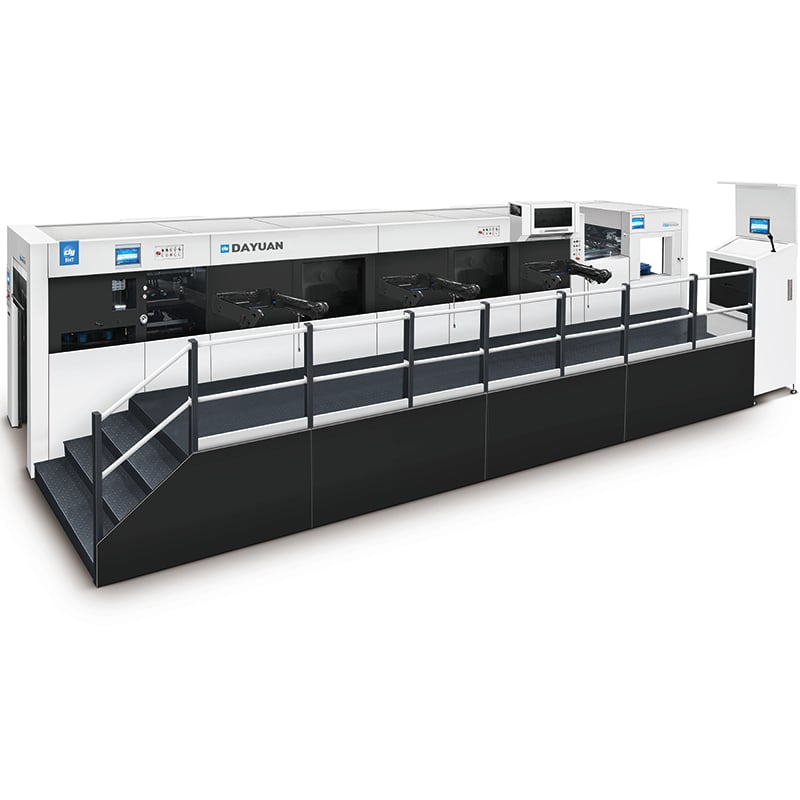
Uspostavljanje dosljednog prijenosa folije s profesionalna mašina za vruće pecanje to ovisi o koordinaciji stroja, folije, matrice, supstrata i proizvodnih postavki. U proizvodnji papirnih pakiranja čak i mala promjena u položaju, grijanju, pritisku ili stanju materijala može utjecati na jasnoću i potpunost konačnog efekta folije.
Kako proizvođači mogu održati čistu završnu boju folije tijekom velike proizvodne narudžbe? Kako bi operatori trebali reagirati kada se prijenos folije postane nepotpun ili nejednak? Sistematski pristup postavljanju opreme i kontroli proizvodnje može pomoći u smanjenju nedostataka koje se mogu izbjeći i održati dosljedne rezultate.
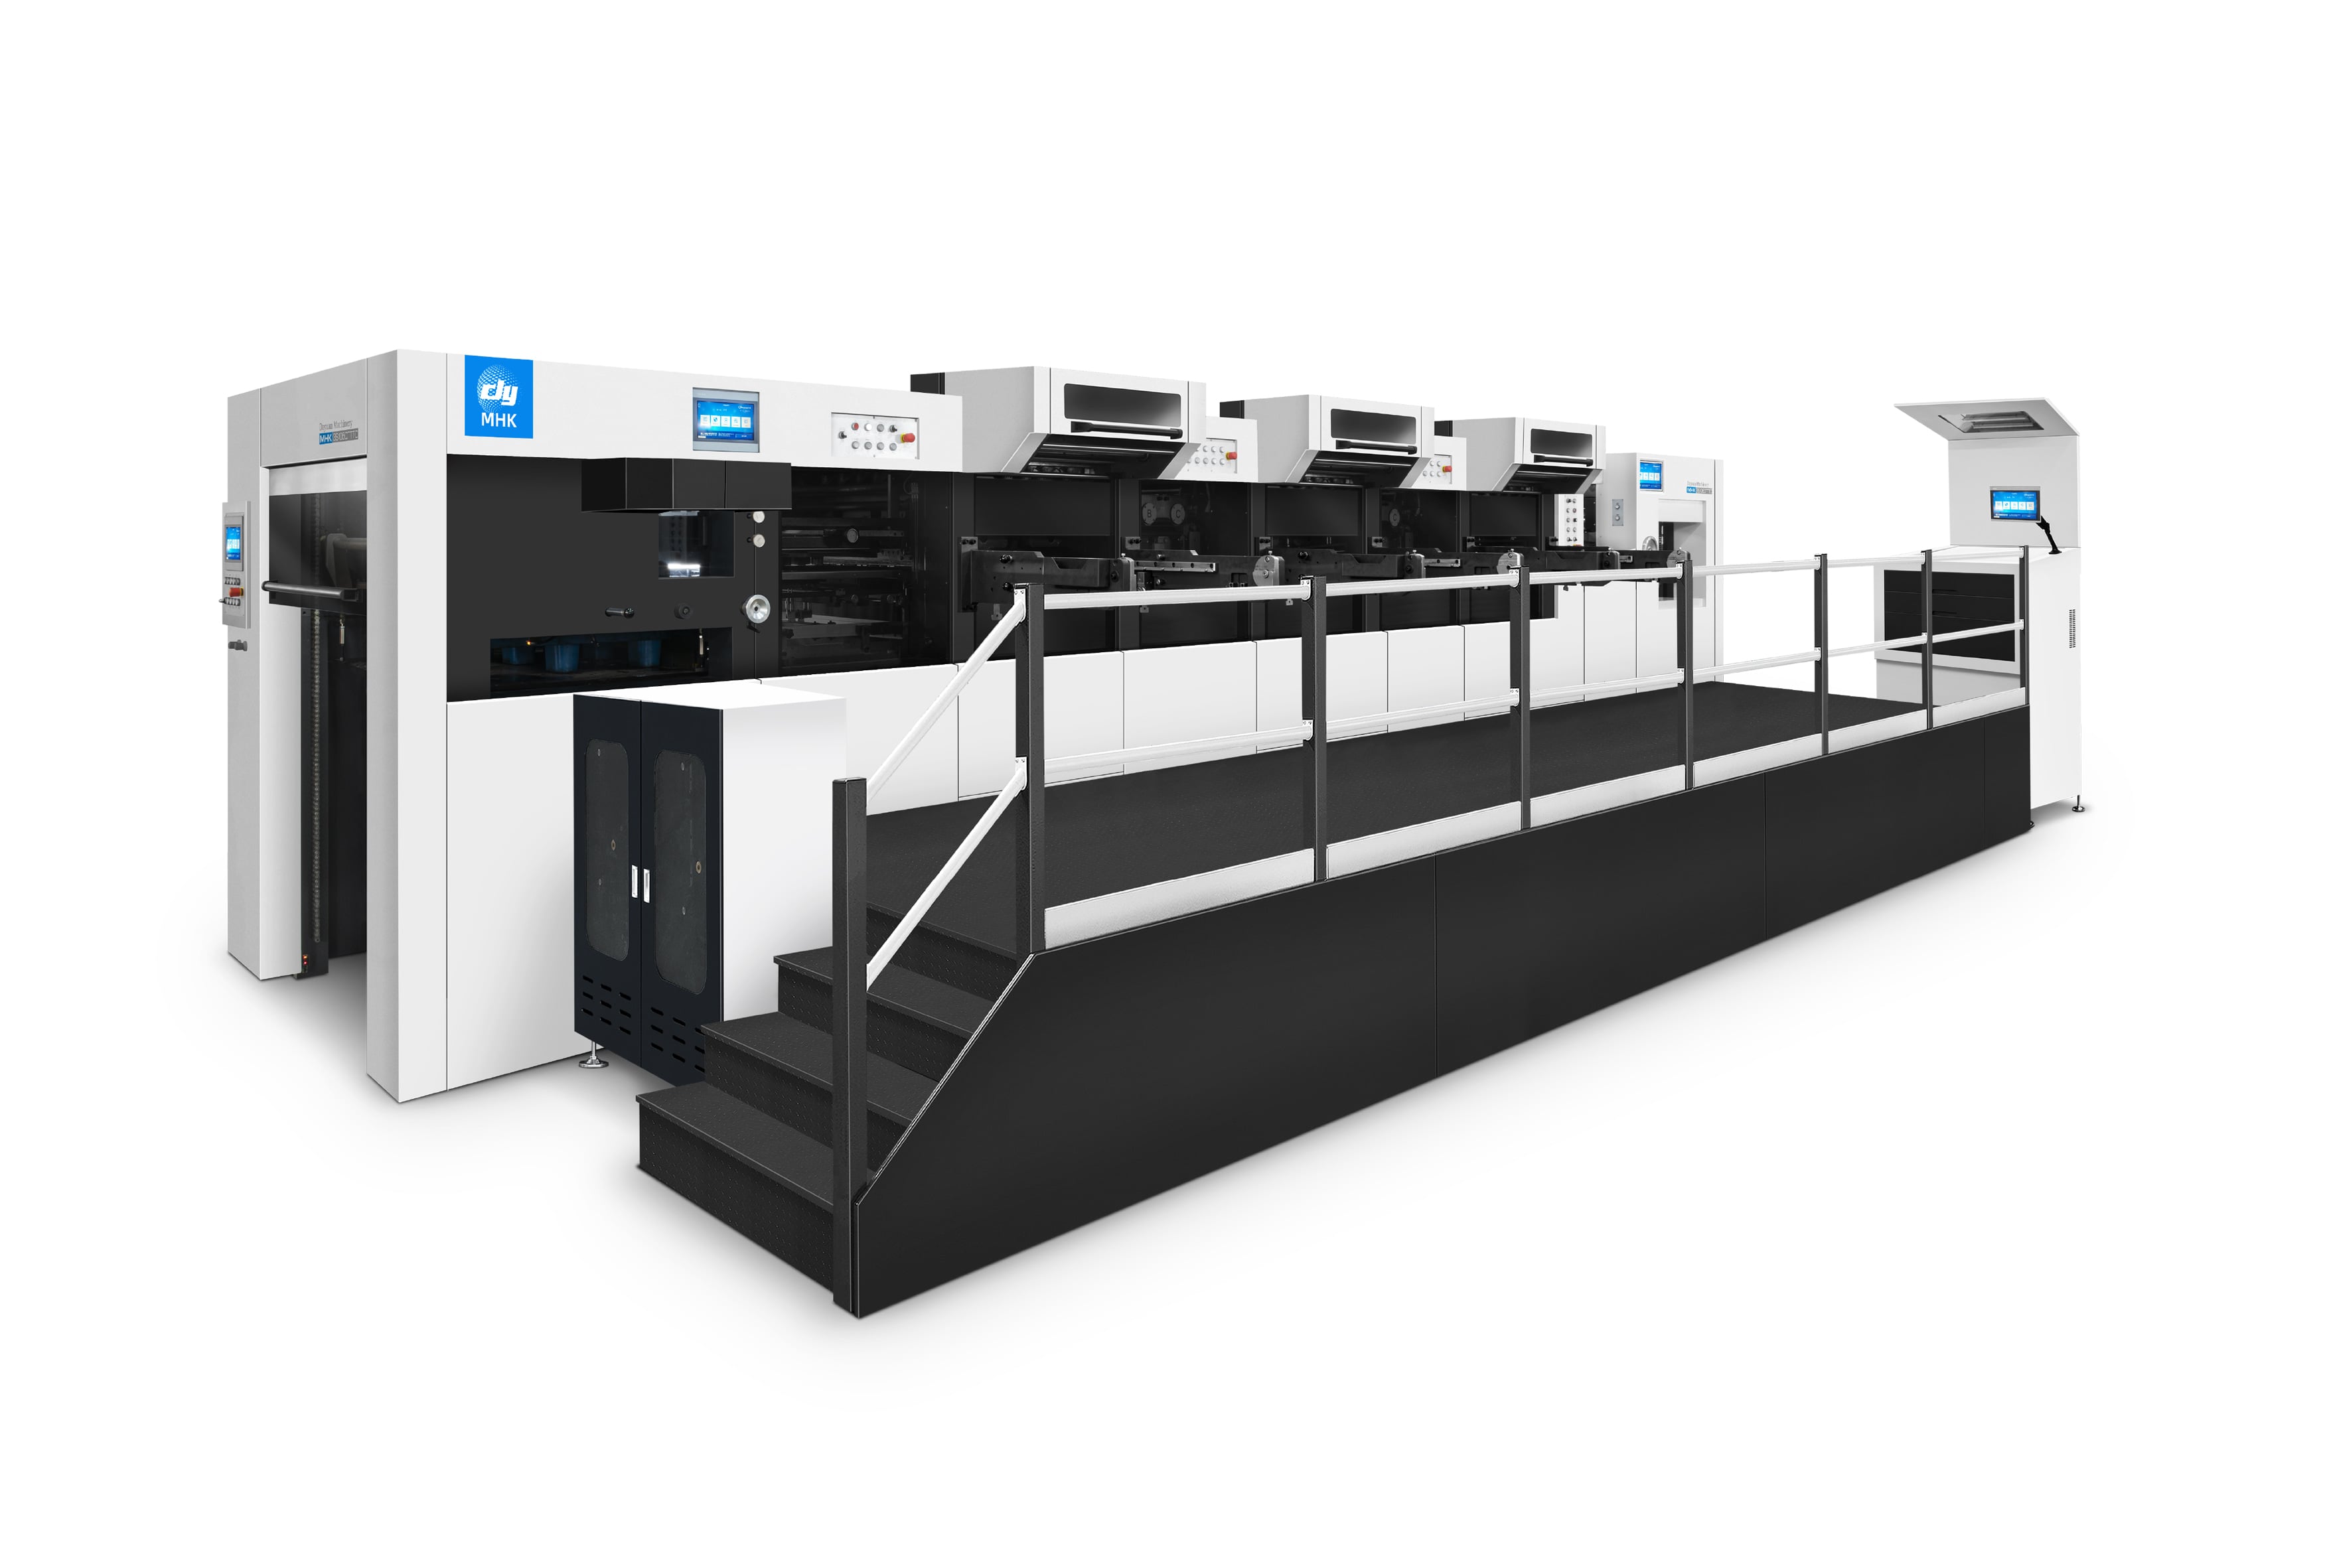
Dayuanovi automatski strojevi za pecanje folije na vrućini i rezanje na matici dizajnirani su za pakiranje papira. U skladu s modelom, oprema kombinira toplotno obaranje folije s procesima kao što su rezanje, rezanje i obaranje, pružajući integrirano rješenje za proizvođače koji proizvode dekorativne papirne ambalaže.
Optimizacija postavki stroja
Održavanje odgovarajućih uvjeta grijanja
Toplota je jedan od temeljnih čimbenika koji utječu na prijenos folije. Proces pečatanja zahtijeva dovoljno topline da aktivira ljepljivi sloj folije i stvori učinkovit kontakt s podlogom. Ako je uvjet grijanja nedovoljno, folija se možda neće potpuno prenijeti; prekomjerna vrućina može utjecati i na foliu i podlogu.
Profesionalna mašina za vruće pecanje u slučaju da se ne primjenjuje ovaj članak, za upotrebu u proizvodnji, potrebno je upotrebiti sljedeće metode: Umesto da se na svakom poslu primjenjuje jedno fiksno podešavanje, operateri bi trebali isprobati predviđenu kombinaciju prije početka velike proizvodne trke.
U slučaju da se proizvodnja ne prestaje, potrebno je i stalno zagrijavanje. U slučaju da se ne provodi ispitivanje, potrebno je provjeriti da li je ispitivanje provedeno u skladu s uvjetima za ispitivanje. Stabilna performansa stroja pružaju bolju osnovu za održavanje dosljednog prijenosa folije.
Kontrola tlaka i kontakta
U slučaju da se u slučaju izloženosti od strane proizvoda koristi samo jedan od sljedećih oblika: Nepotpuni ili nejednak pritisak može dovesti do nepotpunog prijenosa, dok prekomjerni pritisak može ostaviti neželjene tragove ili utjecati na izgled materijala za pakiranje.
U slučaju da se ne primjenjuje, to se može učiniti na temelju postupka za utvrđivanje vrijednosti. U skladu s člankom 6. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 operatorima bi se trebalo omogućiti da se utvrde vrijednosti za sveobuhvatni pritisak.
Također, važna je i usporedba matice. Ako se matica ne dodiruje ravnomjerno s listom, neka područja mogu dobiti nedovoljno pritisak. U slučaju da se ne provjere u skladu s člankom 6. stavkom 2. točkom (a) ovog članka, za svaki proizvod koji se upotrebljava za proizvodnju, potrebno je utvrditi razina i veličina proizvoda.
Priprema materijala za bolji prijenos folije
Izbor odgovarajućeg papira i supstrata za pakiranje
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za proizvodnju plastike za Papir i karton s neravnomjernim površinama, prekomjernom prašinom, vlažnom površinom ili neprikladnim premazima mogu otežati postizanje čistog i konzistentnog dekorativnog učinka.
U slučaju da se upotrebljava u proizvodnji, proizvođač mora potvrditi da je odabrani supstrat pogodan za planirani proces toplog istampanja. U slučaju da se ne primjenjuje primjena ovog standarda, proizvođač može se odreknuti od zahtjeva za upotrebu u proizvodnji.
Može li savršeno prilagođena naprava i dalje dati slabe rezultate ako je supstrat neprikladan? Stoga je priprema materijala jednako važna kao i postavljanje stroja. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 1907/2006, u skladu s člankom 3. stavkom 3. točkom (b) Uredbe (EZ) br. 1907/2006, u skladu s člankom 4. točkom (c) Uredbe (EZ) br. 1907/2006, u skladu s člankom 4. točkom (c) Uredbe (EZ)
Izbor folije u skladu s primjenom
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda iz članka 1. stavka 2. točke (a) ovog članka, proizvođač mora imati pravo na određivanje vrijednosti proizvoda koji se upotrebljavaju u proizvodnji proizvoda iz članka 1. stavka 2. točke (a) ovog članka. Metalne, obojene, holografske i druge posebne folije mogu proizvesti različite vizualne efekte, ali njihove se osobine prijenosa također mogu razlikovati.
Proizvođači bi trebali odabrati folijnu folijnu prema podložnici, dizajnu pečatanja, potrebnom izgledu i konfiguraciji stroja. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju plastične folije za proizvodnju plastične folije za proizvodnju plastične folije za proizvodnju plastične folije za proizvodnju plastične folije za proizvodnju plastične folije za proizvodnju plastične folije za proizvodnju plastične folije za proizvodnju plastične
Također treba kontrolirati uvjete skladištenja. Za potrebe ovog članka, za sve vrste proizvoda koje se upotrebljavaju u proizvodnji, za koje se primjenjuje točka (a) ovog članka, potrebno je utvrditi odgovarajuće kriterije za utvrđivanje vrijednosti. Čista i ispravno skladištena folija pomaže u smanjenju problema s prijenosom tijekom proizvodnje.
Poboljšanje točnosti izrade i pozicioniranja
Čuvanje čistih i dobro poravnanih matica
Stampiranje direktno određuje oblik i detalje dizajna folije. U slučaju da se ne primijenjuje određena metoda, u slučaju da se ne primjenjuje određena metoda, potrebno je utvrditi razina i razina za razliku od drugih metoda.
Redovito provjeravanje i čišćenje može pomoći da se površina štampe drži u dobrom stanju. U slučaju da se ne provjeri, potrebno je provjeriti da li je materijal u skladu s zahtjevima iz članka 4. stavka 1.
Čista i točno postavljena ploča pomaže da se namjerni dizajn neprekidno prenosi. To je posebno važno za fine slova, logotipove, rubove i druge elemente brendiranja gdje se čak i male odstupanje mogu vidjeti na gotovoj ambalaži.
Održavanje točnog položaja listova
Za obaranje folije potrebno je da se list i obaranje sastave na željenom mjestu. Ako se list pomakne tijekom hranjenja ili postavljanja, dizajn folije možda se ne uskladjuje ispravno s štampanom grafikom ili strukturom pakiranja.
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju proizvoda s ciljem proizvodnje, proizvođač mora imati pristup proizvodnji proizvoda s ciljem proizvodnje. Dayuanova primjenjiva MHK oprema uključuje automatsko hranjenje, transport papirja i prednje i bočne sisteme mjerenja, dok odabrane konfiguracije koriste postignuće pod kontrolom servo.
Posebno je važno da se stalno pozicionira kada se folijno pecanje mora usklađivati s postojećim štampanim elementima. U skladu s člankom 11. stavkom 2.
Upravljanje dosljednošću proizvodnje
Ispitivanje prije proizvodnje u velikoj mjeri
Uspješno testiranje može otkriti probleme prije nego što utječu na veliku količinu gotovih proizvoda. U slučaju da se ne provodi ispitivanje, ispitna skupina može se koristiti za ispitivanje.
U slučaju da se ne primjenjuje primjena ovog standarda, ispitna metoda može se upotrijebiti za utvrđivanje vrijednosti. To olakšava otkrivanje uzroka nepotpunog prijenosa, neravnomernog oslobađanja folije ili problema s pozicioniranjem.
Nakon što su uspostavljene odgovarajuće postavke, one se mogu zabilježiti za određeni proizvodni posao. U skladu s člankom 3. stavkom 2.
Prenos folije tijekom proizvodnje
Čak i nakon što je stroj ispravno konfiguriran, uvjeti proizvodnje trebaju se neprekidno nadzirati. U slučaju da se ne provede ispitivanje, ispitivanje se može provesti u skladu s člankom 6. stavkom 2.
U slučaju da se ne primjenjuje primjena ovog članka, za svaki proizvod koji je pod uvjetom da je proizvođač proizvođač proizvođač proizveo proizvod koji je pod uvjetom da je proizvođač proizvođač proizvođač proizveo proizvod koji je proizvođač proizveo proizvođač proizvođa Ako se rane mjere za zaštitu od povreda primjenjuju, to može pomoći da se izbjegne proizvodnja više pakiranja s nedostatkom.
Povijest o proizvodnji također može proizvođačima pomoći da prepoznaju ponavljajuće se probleme. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za
Održavanje stroja za stabilnu radnost
Redovito provjeravanje ključnih dijelova
U slučaju da se ne primjenjuje, to se može učiniti u skladu s člankom 6. stavkom 3. U slučaju da se ne provjere u skladu s zahtjevima proizvođača opreme, potrebno je provjeriti i utvrditi da je proizvod izravno proizvedeno iz proizvoda koji se upotrebljavaju za proizvodnju.
Prašina, ostatci folije, habanje ili mehaničko nepravilno poravnanje mogu postupno utjecati na rad stroja. Redovito provjeravanje omogućuje otkrivanje mogućih problema prije nego što imaju primjetan učinak na gotovu ambalažu.
Za proizvođače koji rade za proizvodnju električnih vozila često je posebno važno preventivno održavanje. Ako se oprema održava u ispravnom stanju rada, proizvodnja će biti stabilna i izbjegavat će se nepotrebni prekidi.
U skladu s člankom 4. stavkom 2.
Za različite radove pakiranja mogu biti potrebne različite postavke folije, supstrata, matice i stroja. U slučaju da se ne provode evidencije o proizvodnji, operatori će možda morati ponavljati postupak prilagodbe svaki put kada se naruči.
U skladu s člankom 3. stavkom 2. Operatori mogu usporediti nove rezultate s prethodnim proizvodnim podacima i identificirati promjene koje mogu biti odgovorne za razlike u kvaliteti.
Ovaj pristup također podržava standardiziraniji upravljanje proizvodnjom. Umesto da se isključivo oslanjaju na iskustvo pojedinačnih operatora, proizvođači mogu izgraditi jasniji proces oko testiranih postavki i utvrđenih zahtjeva za kvalitetu.
Često se javljaju pitanja
Zašto se prijenos folije postaje nepotpun tijekom proizvodnje?
Nepotpuni prijenos folije može biti povezan s neprikladnim uvjetima grijanja ili pritiska, pogrešnim pozicioniranjem, kontaminacijom matice, karakteristikama folije ili uvjetima podloge. U prvom koraku treba provjeriti jesu li postavke stroja i kombinacija materijala u skladu s ispitanim proizvodnim uvjetima.
U slučaju da se ne provjere, ispitni postupci moraju biti u skladu s člankom 6. stavkom 2. Ako svaki faktor sustavno testiramo, lakše ćemo otkriti izvor problema nego da u isto vrijeme promijenimo nekoliko postavki.
Kako proizvođači mogu poboljšati konzistenciju folije?
Proizvođači mogu poboljšati konzistenciju upotrebom odgovarajućih supstrata i folija, održavanjem točnog položaja ploča, održavanjem čiste i ispravno poravnanog matičara te uspostavljanjem odgovarajućih postavki stroja kroz testiranje.
Također je važno redovito provjeravati proizvodnju. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br.
Što treba provjeriti prije korištenja profesionalne strojeve za vruće istikanje?
U slučaju da se ne primjenjuje presjek, proizvođač može upotrijebiti presjek za utvrđivanje vrijednosti. U slučaju da se ne provede ispitivanje, ispitni proces se može provesti u skladu s člankom 6. stavkom 2.
Za Dayuan opremu posebni tehnički zahtjevi i radne postupke trebali bi se držati odabranih modela strojeva i dokumentacije proizvođača.
Može li se toplotno istampiranje kombinirati s drugim postupcima pakiranja?
-Da, to je dobro. U nekim Dayuan automatskim strojevima za pecanje na vrućoj foliji integrirano je pecanje na vrućoj foliji s drugim postupcima za nakonštampanje. Selektivne konfiguracije MHK-a kombiniraju vruće stampiranje folije, rezanje i odricanje, dok neki modeli također podržavaju rezanje.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odluka o uvođenju mjera odredi u skladu s člankom 2. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009.