 EN

Doseganje doslednega prenosa folije z profesionalni stroj za žigosanje z vročim tlakom je odvisno od usklajevanja stroja, folije, kalupa, podlage in proizvodnih nastavitev. V proizvodnji papirne embalaže lahko celo majhna sprememba v položaju, segrevanju, tlaku ali stanju materiala vpliva na jasnost in popolnost končnega učinka folije.
Kako lahko proizvajalci ohranjajo čist učinek folije skozi celotno veliko proizvodno nalogo? Kako naj operaterji reagirajo, kadar prenos folije postane nepopoln ali neenakomeren? Sistematični pristop k nastavitvi opreme in nadzoru proizvodnje lahko pomaga zmanjšati izogibljive napake in ohraniti dosledne rezultate.
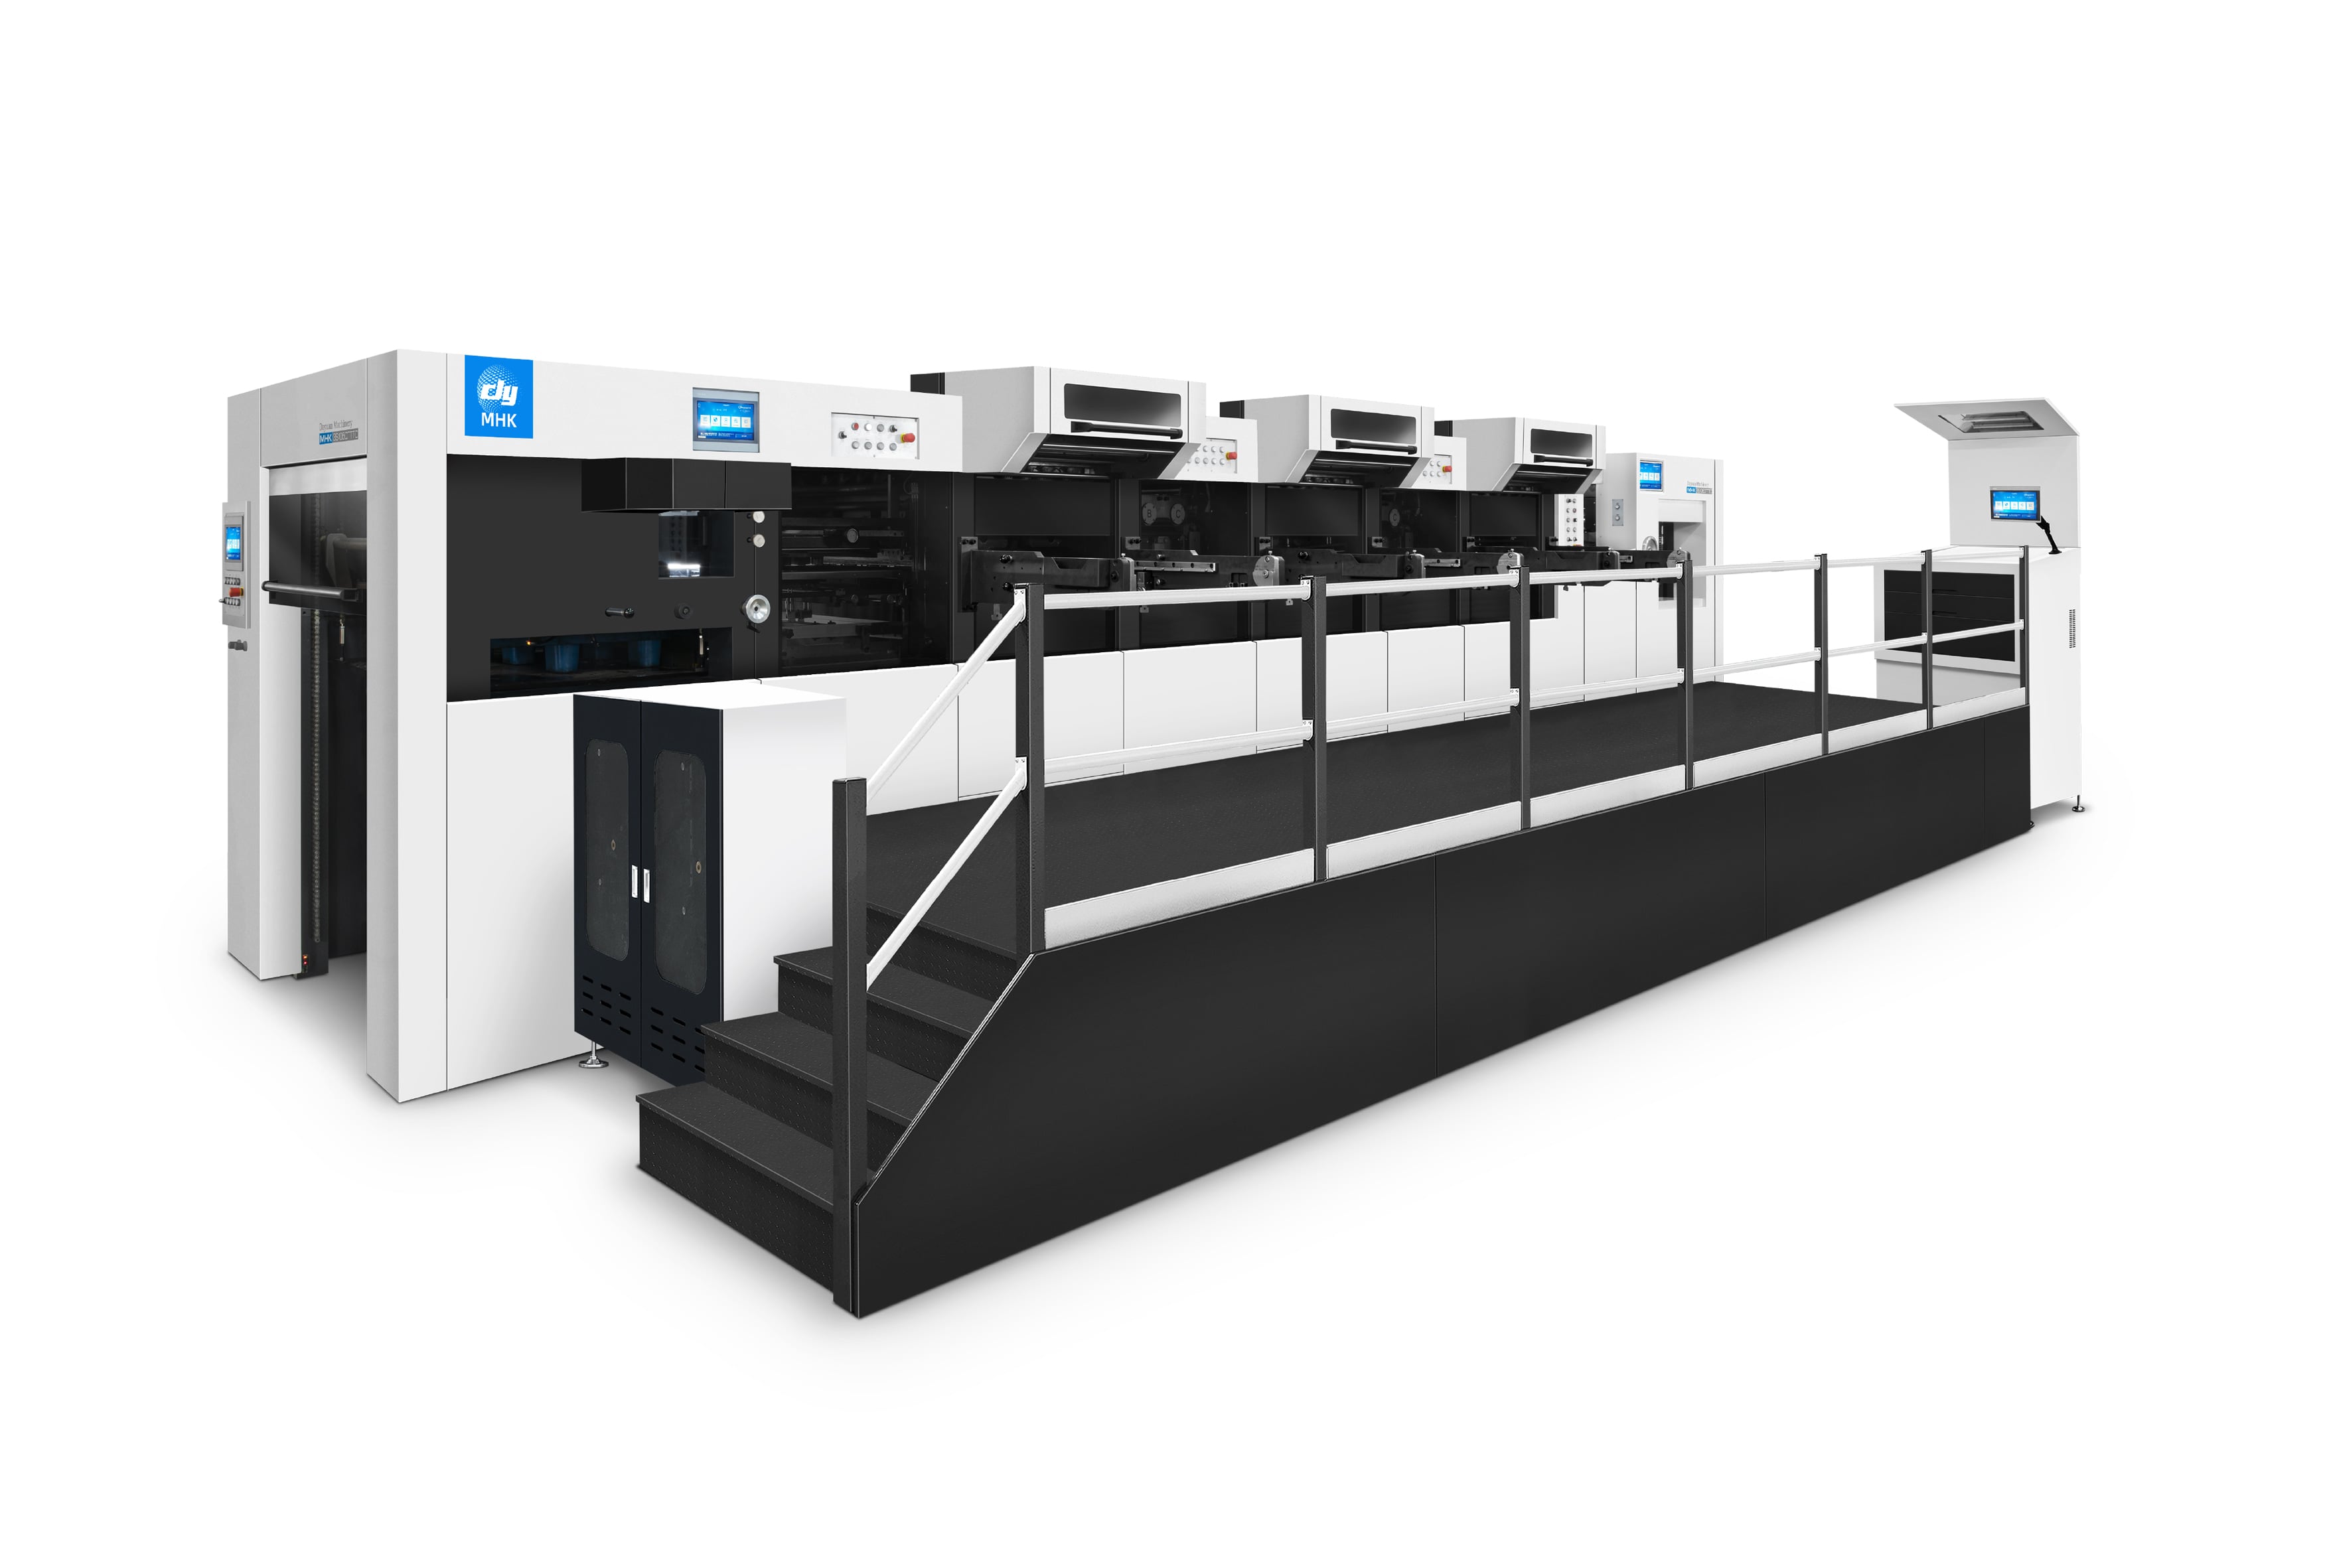
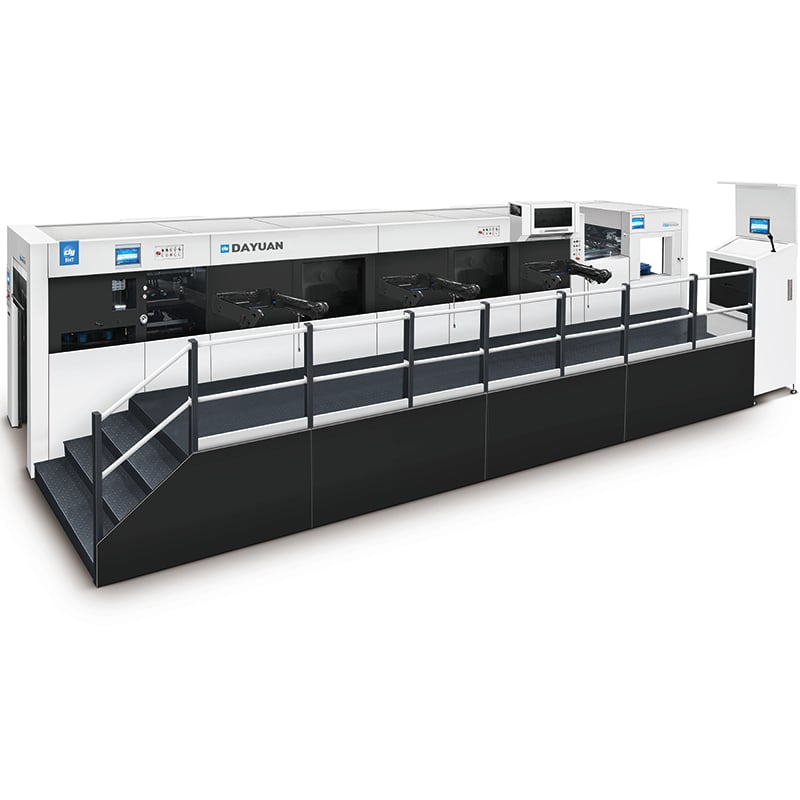
Avtomatski stroji Dayuan za vroči tisk in rezanje z izrezovalnimi kalupi so zasnovani za uporabo pri papirni embalaji. Glede na model oprema združuje vroči tisk z postopki, kot so rezanje z izrezovalnimi kalupi, reliefno oblikovanje in odstranjevanje odpadkov, ter ponuja integrirano rešitev za proizvajalce dekorativne papirne embalaže.
Optimizacija nastavitev stroja
Ohranjanje ustrezne temperaturne temperature
Toplota je eden od osnovnih dejavnikov, ki vplivajo na prenašanje folije. Proces žigosanja zahteva dovolj toplote, da se aktivira lepilni sloj folije in se učinkovito stakne z nosilcem. Če je toplotna temperatura premajhna, se folija morda ne bo popolnoma prenesla; prevelika toplota pa lahko prav tako vpliva na folijo in nosilec.
Profesionalni stroj za žigosanje z vročim tlakom uporabnikom omogoča nastavitev ustrezne temperaturne temperature glede na izbrano folijo, nosilec in proizvodne zahteve. Namesto da bi za vsako nalogo uporabili eno fiksno nastavitev, bi morali operaterji pred začetkom večje serije preizkusiti željeno kombinacijo.
Stalna temperaturna temperatura je pomembna tudi med neprekinjeno proizvodnjo. Operaterji naj spremljajo ogrevalni sistem stroja in zagotovijo, da ostane proces žigosanja znotraj določenih obratovalnih pogojev. Stabilno delovanje stroja zagotavlja boljšo osnovo za ohranjanje enotnega prenašanja folije.
Nadzorovanje tlaka pri žigosanju in stiku
Tlak določa, kako učinkovito se folija dotakne podlage med žigosanjem. Nezadosten ali neenakomeren tlak lahko povzroči nepopolno prenos, prevelik tlak pa lahko pusti neželene sledi ali vpliva na videz embalažnega materiala.
Ustrezen tlak je odvisen od podlage, folije, konstrukcije kalupa in območja žigosanja. Zato morajo operaterji nastavitev določiti z nadzorovanimi preskusi namesto, da bi se zanašali na univerzalno vrednost tlaka.
Prav tako pomembna je poravnava kalupa. Če kalup ne pride enakomerno v stik s ploščo, lahko nekatera območja prejmejo nezadosten tlak. Preverjanje namestitve kalupa in vzdrževanje ustreznih mehanskih komponent pomaga ohraniti enakomernost stičnih razmer po celotnem območju žigosanja.
Priprava materialov za boljši prenos folije
Izbira primernega papirja in embalažnih podlag
Stan substrata lahko neposredno vpliva na kakovost prenosa folije. Papir in karton z neravnimi površinami, prekomerno količino prahu, vlage ali neustreznimi premazi lahko otežita doseganje čistega in enotnega dekorativnega učinka.
Pred proizvodnjo morajo proizvajalci potrditi, da je izbrani substrat primeren za predvideni postopek toplotnega tiskanja. Pri določanju proizvodnih parametrov je treba upoštevati stanje površine, debelino, premaz in ravniščnost listov.
Ali lahko popolnoma nastavljena naprava kljub temu daje slab rezultat, če je substrat neprimeren? Priprava materiala je zato enako pomembna kot nastavitve naprave. Preizkus dejanskega embalažnega materiala pred polno proizvodnjo lahko vnaprej razkrije morebitne težave z lepljenjem ali površino.
Izbira folije glede na uporabo
Različne folije za vroče žigosanje so zasnovane za različne podlage in dekorativne zahteve. Kovinske, obarvane, holografske in druge posebne folije lahko ustvarjajo različne vizualne učinke, vendar se lahko njihove prenosne lastnosti tudi razlikujejo.
Proizvajalci naj izberejo folijo glede na podlago, obliko žigosanja, zahtevan videz in konfiguracijo stroja. Tehnične informacije, ki so priložene foliji, je treba pred proizvodnjo pregledati, še posebej ob uvajanju nove vrste folije.
Tudi pogoji shranjevanja naj bodo nadzorovani. Rolice folije je treba zaščititi pred neustreznimi okoljskimi pogoji, ki bi lahko vplivali na njihovo delovanje. Čisto in ustrezno shranjevana folija pomaga zmanjšati nepotreben prenosni problem med proizvodnjo.
Izboljšanje natančnosti kalupa in pozicioniranja
Vzdrževanje čistih in pravilno poravnanih kalupov
Klešča za žigosanje neposredno določa obliko in podrobnosti naščenega vzorca. Ostanki ali lepilni nabir na klešči lahko ovirajo stik in vplivajo na videz žigosanih površin.
Redni pregled in čiščenje pomagata ohraniti površino klešče v ustrezno stanju. Operatorji naj pred začetkom proizvodnje tudi preverijo, ali je klešča pravilno nameščena in poravnana.
Čista in natančno postavljena klešča zagotavlja, da se željeni vzorec prenaša enotno. To je še posebej pomembno pri drobnih pisavah, logotipih, obroboh in drugih elementih blagovne znamke, kjer so celo majhne odstopanja vidna na končnem pakiranju.
Ohranjanje natančnega položaja lista
Žigosanje s folijo zahteva, da se list in klešča srečata v predvidenem položaju. Če se list med dovajanjem ali postavljanjem premakne, se vzorec na foliji morda ne bo pravilno poravnal z natisnjenimi grafikami ali strukturo pakiranja.
Avtomatska oprema za vroče žigosanje uporablja sisteme za oskrbo in pozicioniranje, da nadzoruje premikanje listov med proizvodnjo. Opredeljena oprema MHK podjetja Dayuan vključuje avtomatsko oskrbo, prenašanje papirja ter sisteme za prednji in stranski merilni rob; izbrane konfiguracije uporabljajo pozicioniranje z servo-krmiljenjem.
Zelo pomembno je dosledno pozicioniranje, še posebej kadar mora žigosana folija sovpadati z že natisnjenimi elementi. Ustrezna nastavitev sistema za oskrbo in pozicioniranje se zato lahko znatno prispeva k končnemu videzu embalaže.
Upravljanje doslednosti proizvodnje
Preizkušanje pred polnomasno proizvodnjo
Uspešen preizkus lahko odkrije težave, preden vplivajo na veliko količino končnih izdelkov. Operatorji lahko v fazi preizkusa ocenijo kombinacijo podlage, folije, kalupa, temperaturnih pogojev, tlaka in pozicioniranja.
Namesto spreminjanja več spremenljivk hkrati je učinkovitejše, da se vsakič prilagodi le en pomemben pogoje in opazuje nastali prenos folije. To olajša določanje vzroka nepopolnega prenosa, neenakomernega sproščanja folije ali težav z razporeditvijo.
Ko so ustrezne nastavitve določene, jih je mogoče zapisati za določeno proizvodno nalogo. To operaterjem zagotavlja praktično referenco, kadar se isti pakirni dizajn ponovno proizvaja.
Spremljanje prenosa folije med proizvodnjo
Tudi po pravilni nastavitvi stroja je treba proizvodne pogoje neprekinjeno spremljati. Spremembe v serijah podlage, stanju folije, čistoči kalupa ali obratovanju stroja lahko vplivajo na končni rezultat.
Operaterji naj redno pregledujejo odtisnjene listke glede na nepopoln prenos, neenakomerno pokritost, neželene sledove ali odstopanja pri razporeditvi. Zgodnje odkrivanje teh težav lahko prepreči proizvodnjo večje količine neustreznih embalaž.
Proizvodne evidence lahko proizvajalcem pomagajo tudi pri odkrivanju ponavljajočih se težav. Vnašanje pomembnih podatkov o opravljenem delu, kot so vrsta folije, podlaga, konfiguracija kalupa in nastavitve stroja, ustvari uporabno referenco za prihodnje proizvodne naloge.
Vzdrževanje stroja za stabilno delovanje
Redna pregledava ključnih komponent
Stanje stroja lahko vpliva na doslednost žigosanja. Segrevane komponente, tlakom izvorne mehanizme, sisteme za dovajanje, pozicionirne komponente in druge mehanske dele je treba redno pregledovati v skladu z zahtevami proizvajalca opreme za vzdrževanje.
Prašek, ostanki folije, obraba ali mehanska nepravilna poravnava lahko postopoma vplivajo na delovanje stroja. Redni pregled omogoča, da se potencialne težave odkrijejo, preden bi imeli opazljiv vpliv na končno embalažo.
Za proizvajalce, ki uporabljajo avtomatsko opremo za tople žigosanje z folijo pogosto je preventivno vzdrževanje zelo pomembno. Ohranjanje opreme v ustrezni delovni razpoložljivosti podpira stabilno proizvodnjo in pomaga izogniti se nepotrebnim prekinitvam.
Vodenje dokumentacije proizvodnih parametrov
Različne embalažne naloge lahko zahtevajo različne folije, podlage, izdelke za rezanje in nastavitve stroja. Brez proizvodnih zapisov morajo operaterji vsakič znova ponoviti postopek prilagajanja ob izdelavi vsake naročilne serije.
Dokumentiranje uspešnih proizvodnih nastavitev ustvari uporabno referenco za ponavljajoče se embalažne oblike. Operaterji lahko primerjajo nove rezultate z prejšnjimi proizvodnimi zapisniki ter ugotovijo spremembe, ki so morda odgovorne za razlike v kakovosti.
Ta pristop podpira tudi bolj standardizirano proizvodno upravljanje. Namesto da bi se proizvajalci popolnoma zanašali na posamezno izkušnjo operaterjev, lahko gradijo jasnejši proces na podlagi preizkušenih nastavitev in uveljavljenih zahtev glede kakovosti.
Pogosta vprašanja
Zakaj se med proizvodnjo prenašanje folije izvede nepopolno?
Nepopolno prenašanje folije lahko povzročajo neustrezni pogoji segrevanja ali tlaka, napačno postavitev, onesnaženost kalupa, lastnosti folije ali stanje podlage. Prvi korak je preveriti, ali so nastavitve stroja in kombinacija materialov še vedno enake kot pri preizkušenih proizvodnih pogojih.
Operatorji bi morali med pregledom površine podlage preveriti tudi kalup in folijo. Sistematično preizkušanje vsakega dejavnika olajša določitev vzroka težave namesto spremembe več nastavitev hkrati.
Kako lahko proizvajalci izboljšajo doslednost tiskanja z folijo?
Proizvajalci lahko doslednost izboljšajo z uporabo primernih podlag in folij, natančno pozicioniranjem listov, ohranjanjem čistih in pravilno poravnanih kalupov ter uvedbo ustrezne nastavitve stroja na podlagi preizkusov.
Redna nadzorna preverjanja med proizvodnjo so prav tako pomembna. Zapisovanje uspešnih nastavitev za ponavljajoče se naročila lahko operatorjem pomaga učinkoviteje ponoviti že uveljavljene proizvodne pogoje.
Kaj je treba preveriti pred uporabo profesionalne toplotne žigosalne naprave?
Pred proizvodnjo morajo proizvajalci preveriti podlago, folijo, stanje kalupa, poravnavo kalupa, sistem za dovajanje materiala, sistem za pozicioniranje ter ustrezne nastavitve naprave. Nato lahko z majhnim preskusnim zagonom potrdijo, ali izbrana kombinacija daje zahtevan učinek folije.
Za opremo Dayuan morajo posebne tehnične zahteve in postopki obratovanja slediti izbrani modelu naprave ter dokumentaciji proizvajalca.
Ali je mogoče toplotno žiganje združiti z drugimi procesi pakiranja?
Da. Nekatere avtomatske toplotne žigosalne naprave Dayuan združujejo toplotno žiganje z drugimi postprintnimi procesi. Izbrane konfiguracije MHK združujejo toplotno žiganje, rezanje po kalupu in odstranjevanje odpadkov, nekateri modeli pa podpirajo tudi reliefno oblikovanje.
Ta vrsta integrirane obdelave lahko zmanjša ponavljajoče se ročno premikanje materialov in zagotovi bolj racionaliziran delovni proces za proizvajalce dekorativne papirnate embalaže.