 EN

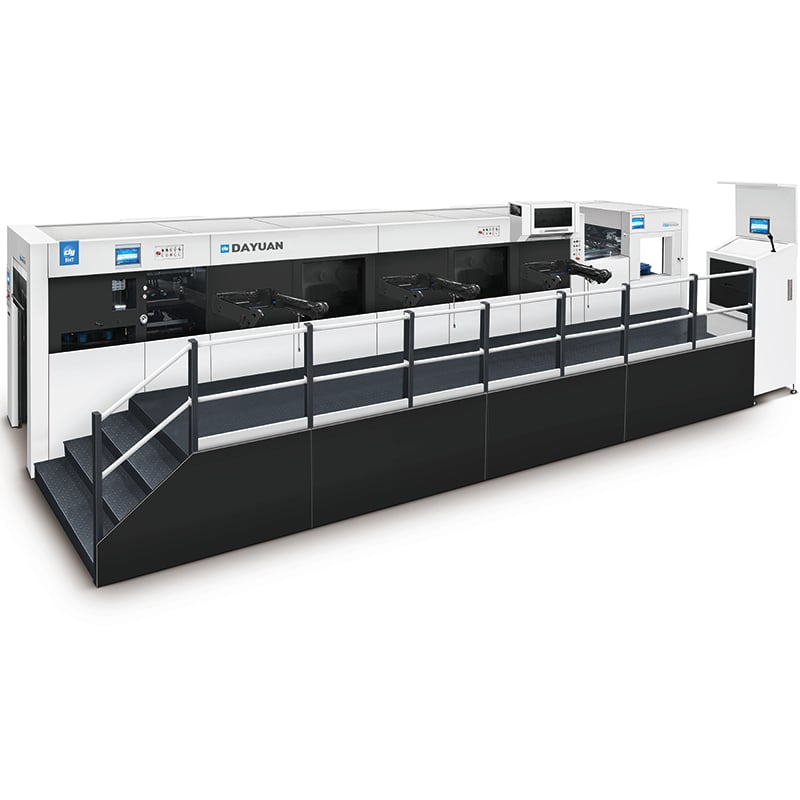
دستیابی به انتقال یکنواخت فویل با یک دستگاه حرفهای ضربهزنی گرم وابسته به هماهنگی دستگاه، فویل، قالب، زیرلایه و تنظیمات تولید است. در تولید بستهبندی کاغذی، حتی تغییر جزئی در موقعیتیابی، گرمایش، فشار یا وضعیت ماده میتواند بر وضوح و کاملبودن اثر نهایی فویل تأثیر بگذارد.
تولیدکنندگان چگونه میتوانند در طول سفارشهای بزرگ تولید، پایداری پایانهی تمیز فویل را حفظ کنند؟ اپراتورها چگونه باید در شرایطی که انتقال فویل ناقص یا نامتعادل شده است واکنش نشان دهند؟ رویکردی سیستماتیک به راهاندازی تجهیزات و کنترل تولید میتواند به کاهش نقصهای قابل پیشگیری و حفظ نتایج یکنواخت کمک کند.
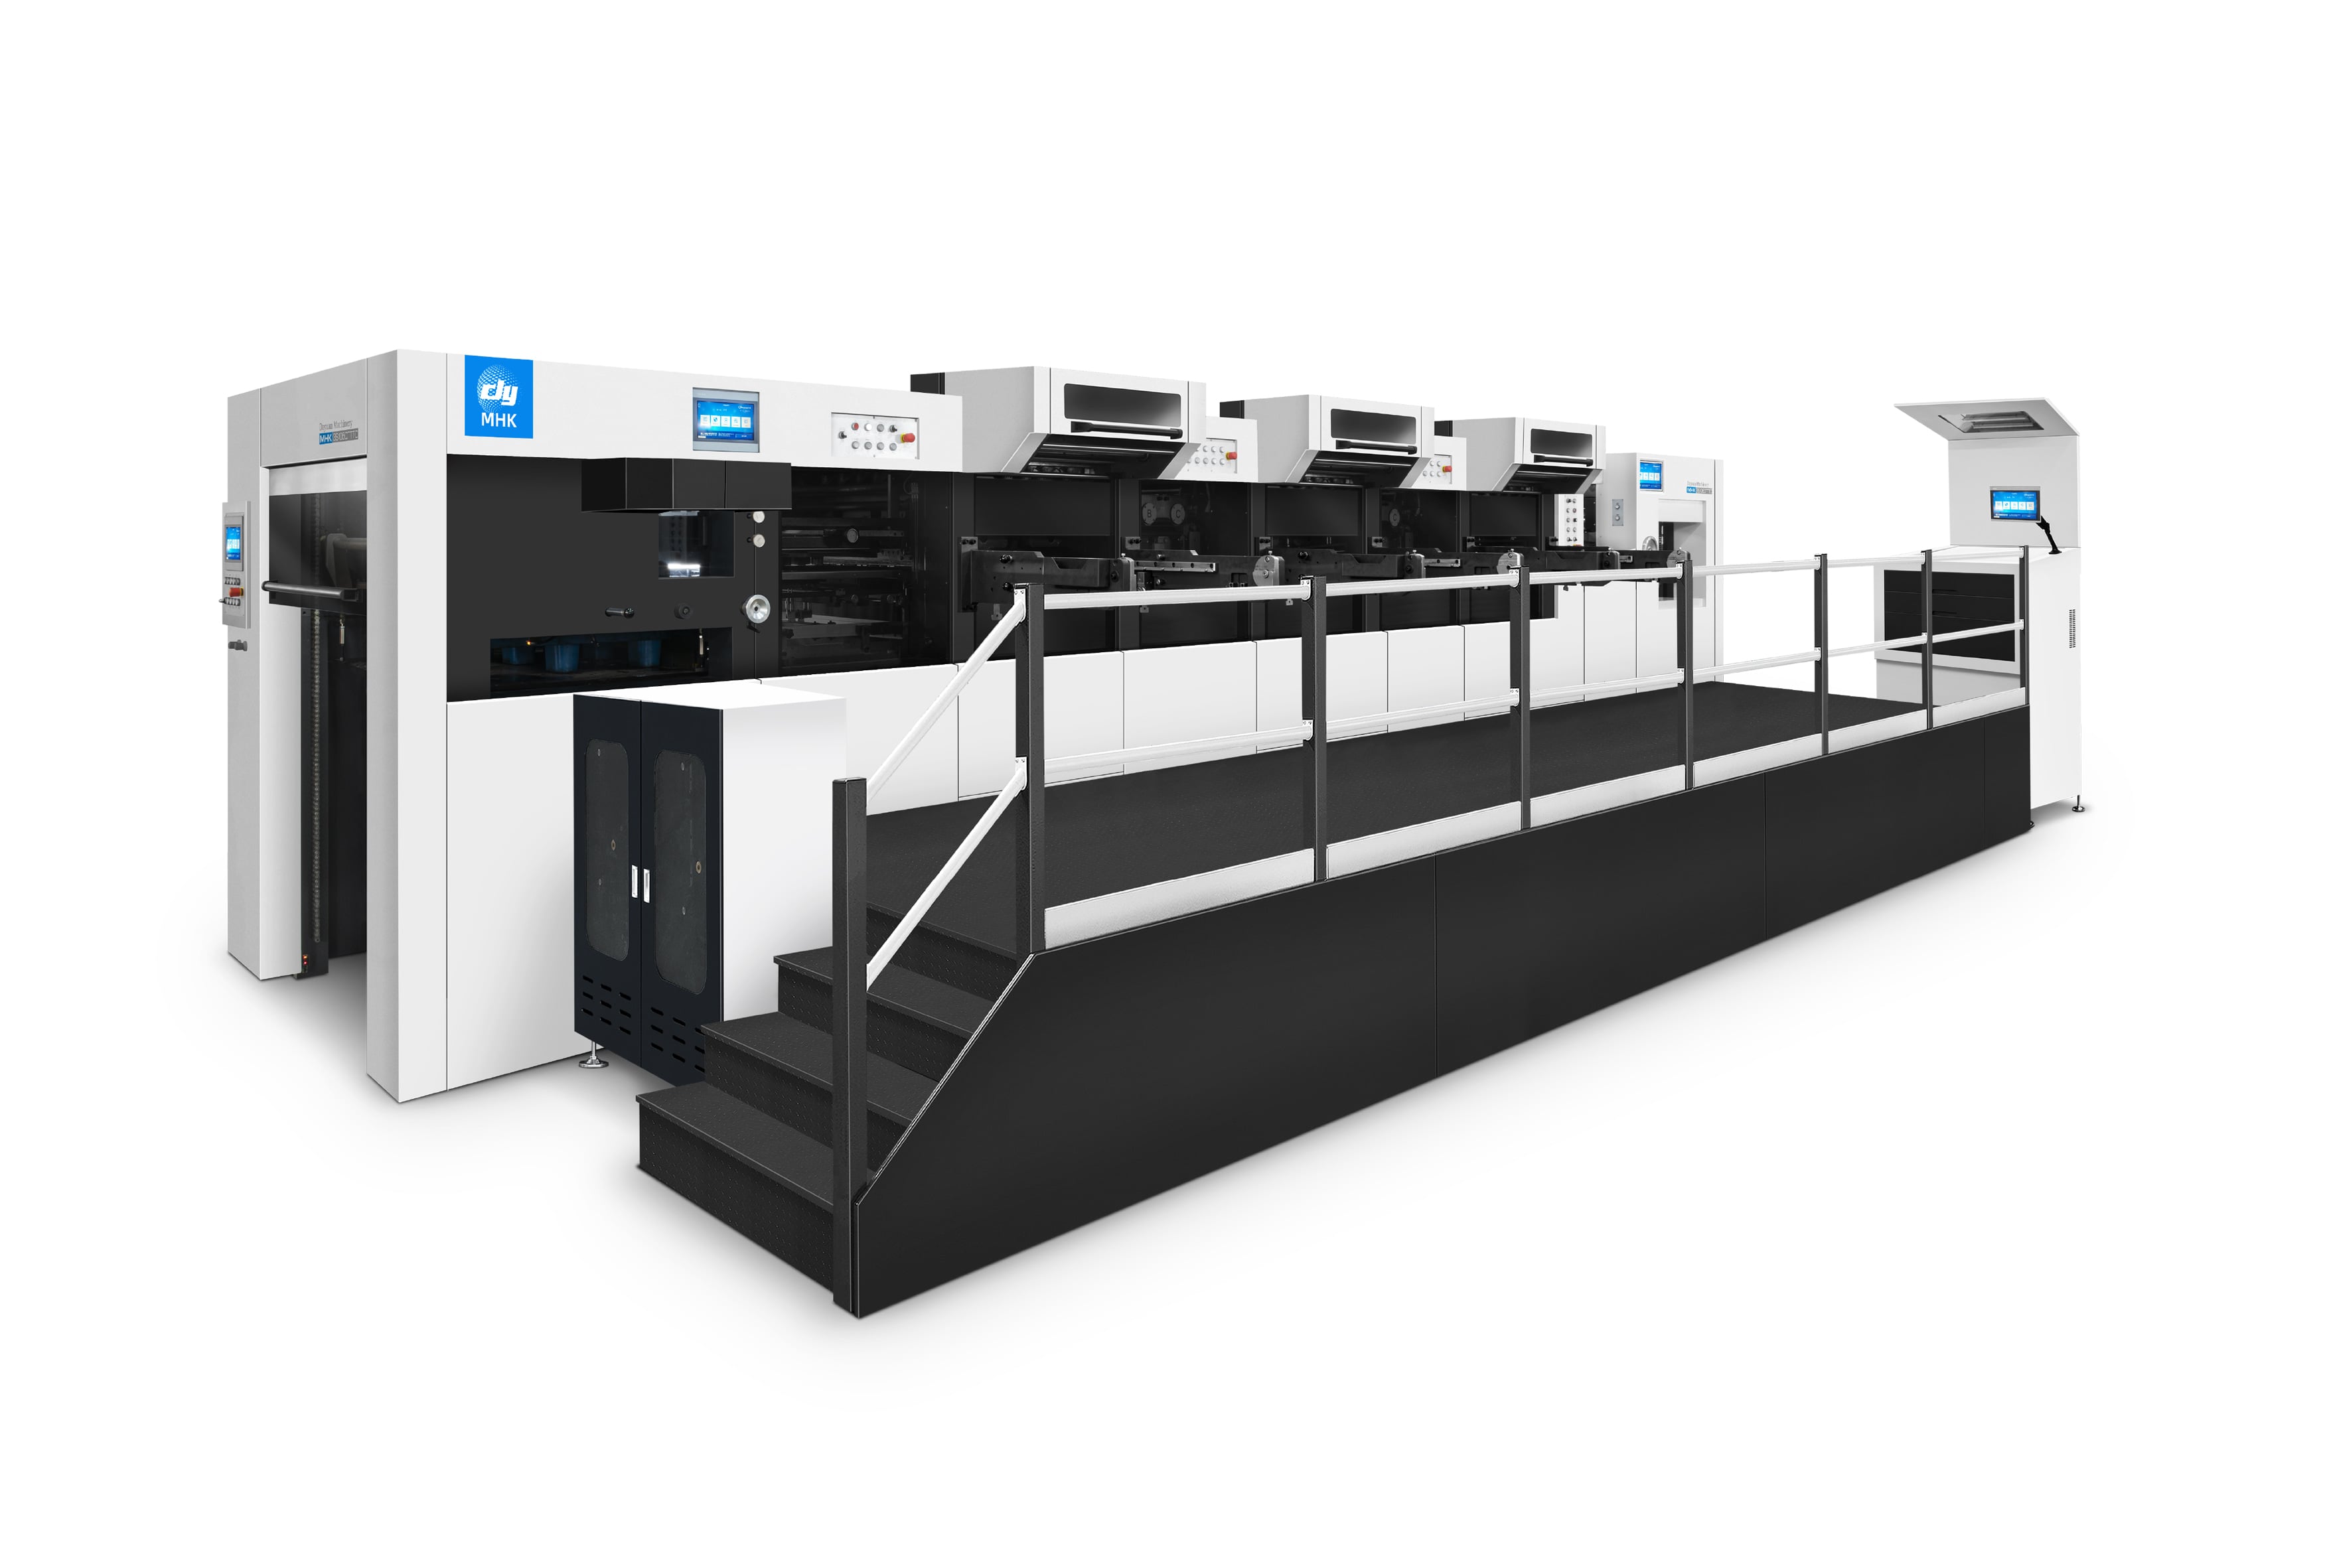
دستگاههای خودکار حکاکی گرم و برش قالبی دایوان برای کاربردهای بستهبندی کاغذی طراحی شدهاند. بسته به مدل، این تجهیزات حکاکی گرم فویل را با فرآیندهایی مانند برش قالبی، برجستهسازی و جداکردن ترکیب میکنند و راهحلی یکپارچه برای تولیدکنندگان بستهبندی کاغذی تزئینی فراهم میکنند.
بهینهسازی تنظیمات دستگاه
حفظ شرایط مناسب گرمایش
گرما یکی از عوامل اصلی مؤثر بر انتقال فویل است. فرآیند ضربهزنی گرم نیازمند گرمای کافی برای فعالسازی لایه چسب فویل و ایجاد تماس مؤثر با زیرلایه است. اگر شرایط گرمایش کافی نباشد، ممکن است فویل بهطور کامل منتقل نشود؛ همچنین گرمای بیشازحد نیز میتواند بر فویل و زیرلایه تأثیر بگذارد.
یک دستگاه حرفهای ضربهزنی گرم به اپراتوران اجازه میدهد تا بر اساس فویل انتخابشده، زیرلایه و نیازهای تولید، شرایط مناسب گرمایش را تنظیم کنند. بهجای استفاده از یک تنظیم ثابت برای تمام کارها، اپراتوران باید ترکیب مورد نظر را پیش از آغاز تولید انبوه آزمایش کنند.
ثبات در گرمایش در طول تولید مداوم نیز اهمیت دارد. اپراتوران باید سیستم گرمایش دستگاه را زیر نظر داشته باشند و اطمینان حاصل کنند که فرآیند ضربهزنی در محدودهٔ شرایط عملیاتی تعیینشده باقی میماند. عملکرد پایدار دستگاه زمینهای بهتر برای حفظ انتقال یکنواخت فویل فراهم میکند.
کنترل فشار نورد و تماس
فشار، میزان اثربخشی تماس برگه فویل با زیرلایه را در حین نورد تعیین میکند. فشار ناکافی یا نامساوی ممکن است منجر به انتقال ناقص شود، در حالی که فشار بیش از حد ممکن است نشانههای ناخواستهای برجای بگذارد یا ظاهر ماده بستهبندی را تحت تأثیر قرار دهد.
فشار مناسب به زیرلایه، فویل، ساختار قالب و سطح نورد بستگی دارد. بنابراین، اپراتورها باید این تنظیمات را از طریق آزمونهای کنترلشده تعیین کنند و نه اینکه بر اساس یک مقدار فشار عمومی عمل نمایند.
ترازبندی قالب نیز نقش مهمی ایفا میکند. اگر قالب تماس یکنواختی با صفحه نداشته باشد، برخی نواحی ممکن است فشار کافی دریافت نکنند. بررسی نصب صحیح قالب و نگهداری از اجزای مکانیکی مربوطه میتواند به حفظ شرایط تماس یکنواخت در سراسر سطح نورد کمک کند.
آمادهسازی مواد برای انتقال بهتر فویل
انتخاب کاغذ و زیرلایههای بستهبندی مناسب
شرایط زیرلایه میتواند بهطور مستقیم بر کیفیت انتقال فویل تأثیر بگذارد. کاغذ و مقوا با سطوح ناهموار، گرد و غبار زیاد، رطوبت بالا یا پوششهای نامناسب ممکن است دستیابی به اثر تزئینی تمیز و یکنواخت را دشوارتر کند.
پیش از تولید، سازندگان باید اطمینان حاصل کنند که زیرلایه انتخابشده برای فرآیند مورد نظر تمبرگذاری گرم مناسب است. وضعیت سطح، ضخامت، پوشش و تختبودن برگه همه باید در تعیین پارامترهای تولید در نظر گرفته شوند.
آیا یک دستگاه کاملاً تنظیمشده نیز ممکن است در صورت نامناسب بودن زیرلایه، نتایج ضعیفی ایجاد کند؟ بنابراین آمادهسازی ماده به اندازه تنظیمات دستگاه اهمیت دارد. آزمایش ماده بستهبندی واقعی پیش از تولید کامل میتواند به شناسایی پیشروی مشکلات چسبندگی یا سطحی کمک کند.
انتخاب فویل متناسب با کاربرد
انواع مختلفی از فویلهای تمبرزنی گرم برای زیرلایهها و نیازهای تزئینی متفاوت طراحی شدهاند. فویلهای فلزی، رنگی، هولوگرافیک و سایر فویلهای تخصصی میتوانند اثرات بصری متفاوتی ایجاد کنند، اما ویژگیهای انتقال آنها نیز ممکن است متفاوت باشد.
تولیدکنندگان باید فویل را بر اساس زیرلایه، طرح تمبرزنی، ظاهر مورد نیاز و پیکربندی دستگاه انتخاب کنند. اطلاعات فنی ارائهشده همراه با فویل باید پیش از تولید بررسی شود، بهویژه هنگام معرفی نوع جدیدی از فویل.
شرایط نگهداری نیز باید کنترل شود. پیچهای فویل باید در برابر شرایط محیطی نامناسبی که ممکن است عملکرد آنها را تحت تأثیر قرار دهد، محافظت شوند. نگهداری فویل در شرایط تمیز و مناسب، به کاهش مشکلات انتقال غیرضروری در حین تولید کمک میکند.
بهبود دقت قالب و موقعیتیابی
حفظ تمیزی و همترازی صحیح قالبها
قالب نورد مستقیماً شکل و جزئیات طرح روی فویل را تعیین میکند. وجود باقیمانده یا چسبآوردن روی قالب میتواند تماس را مختل کرده و ظاهر نواحی نوردشده را تحت تأثیر قرار دهد.
بازرسی و پاکسازی منظم میتواند به حفظ سطح قالب در شرایط مناسب کمک کند. علاوه بر این، اپراتورها باید قبل از تولید بررسی کنند که آیا قالب بهدرستی نصب و تنظیم شده است.
قالبی تمیز و دقیقاً در موقعیت صحیح، انتقال ثابت طرح مورد نظر را تضمین میکند. این امر بهویژه برای خطوط ظریف، لوگوها، حاشیهها و سایر عناصر برندینگ اهمیت دارد؛ زیرا حتی انحرافهای کوچک نیز در بستهبندی نهایی قابل مشاهده خواهند بود.
حفظ موقعیت دقیق ورق
برای نورد فویل، لازم است ورق و قالب در موقعیت مورد نظر با یکدیگر همپوشانی داشته باشند. اگر ورق در حین تغذیه یا تنظیم موقعیت جابهجا شود، طرح فویل ممکن است با گرافیک چاپشده یا ساختار بستهبندی بهدرستی همتراز نشود.
تجهیزات نگارش خودکار با حرارت از سیستمهای تغذیه و موقعیتیابی برای کنترل حرکت ورق در طول تولید استفاده میکند. تجهیزات MHK مناسب دایوان شامل تغذیه خودکار، انتقال کاغذ و سیستمهای اندازهگیری جلویی و جانبی است، در حالی که پیکربندیهای انتخابشده از موقعیتیابی کنترلشده با سروو بهره میبرند.
موقعیتیابی پایدار بهویژه هنگامی که نگارش روی فویل باید با عناصر چاپشدهٔ موجود هماهنگ باشد، اهمیت زیادی دارد. بنابراین، راهاندازی صحیح سیستمهای تغذیه و موقعیتیابی میتواند تأثیر قابلتوجهی بر ظاهر نهایی بستهبندی داشته باشد.
مدیریت ثبات تولید
آزمون پیش از تولید انبوه
اجرای موفقیتآمیز یک آزمون میتواند مشکلات را پیش از اینکه بر مقدار زیادی از محصولات تمامشده تأثیر بگذارند، شناسایی کند. اپراتورها میتوانند در مرحلهٔ آزمون ترکیب زیرلایه، فویل، قالب، شرایط گرمایش، فشار و موقعیتیابی را ارزیابی کنند.
به جای تغییر همزمان چندین متغیر، مؤثرتر است که تنها یک شرط مرتبط در هر مرحله تنظیم شود و انتقال فویل حاصل مشاهده گردد. این روش شناسایی علت انتقال ناقص، آزادسازی نامنظم فویل یا مشکلات موقعیتیابی را سادهتر میکند.
پس از تعیین تنظیمات مناسب، این مقادیر را میتوان برای شغل تولیدی خاص ثبت کرد. این امر به اپراتورها مرجعی عملی ارائه میدهد وقتی طرح بستهبندی یکسان دوباره تولید میشود.
پایش انتقال فویل در حین تولید
حتی پس از تنظیم صحیح دستگاه، باید شرایط تولید بهطور مداوم پایش شوند. تغییرات در دستههای زیرلایه، وضعیت فویل، تمیزی قالب یا نحوهٔ کارکرد دستگاه میتوانند بر نتیجهٔ نهایی تأثیر بگذارند.
اپراتورها باید بهطور دورهای برگههای فشردهشده را از نظر انتقال ناقص، پوشش نامنظم، علامتهای غیرموردنظر یا انحراف در موقعیت بازرسی کنند. شناسایی این مشکلات در مراحل اولیه میتواند از تولید حجم بیشتری از بستهبندیهای معیوب جلوگیری کند.
سوابق تولید میتوانند به سازندگان کمک کنند تا مشکلات تکراری را شناسایی کنند. ثبت اطلاعات مهم کار، مانند نوع فویل، زیرلایه، پیکربندی قالب و تنظیمات دستگاه، منبعی مفید برای سفارشهای تولیدی آینده ایجاد میکند.
نگهداری دستگاه برای عملکرد پایدار
بازرسی منظم اجزای کلیدی
وضعیت دستگاه میتواند بر ثبات فرآیند فویلزنی تأثیر بگذارد. اجزای گرمکننده، مکانیزمهای فشار، سیستمهای تغذیه، اجزای موقعیتیابی و سایر قطعات مکانیکی باید مطابق با الزامات نگهداری تولیدکننده تجهیزات بازرسی شوند.
گرد و غبار، بقایای فویل، سایش یا عدم ترازی مکانیکی میتوانند بهتدریج بر عملکرد دستگاه تأثیر بگذارند. بازرسی منظم امکان شناسایی مشکلات بالقوه را پیش از اینکه تأثیر قابلمشاهدهای بر بستهبندی نهایی داشته باشند، فراهم میکند.
برای سازندگانی که تجهیزات خودکار فویلزنی گرم اغلب اوقات، نگهداری پیشگیرانه بسیار مهم است. حفظ تجهیزات در شرایط کار مناسب، تولید پایدار را تسهیل میکند و از وقفههای غیرضروری جلوگیری مینماید.
ثبت پارامترهای تولید
وظایف مختلف بستهبندی ممکن است نیازمند فویل، زیرلایه، قالب و تنظیمات ماشین متفاوتی باشند. در صورت عدم وجود سوابق تولید، اپراتورها ممکن است هر بار که سفارشی تولید میشود، مجبور به تکرار فرآیند تنظیم مجدد باشند.
ثبت تنظیمات موفق تولید، منبعی مفید برای طرحهای بستهبندی تکراری فراهم میکند. اپراتورها میتوانند نتایج جدید را با سوابق تولید قبلی مقایسه کرده و تغییراتی را که احتمالاً مسئول تفاوتهای کیفی هستند، شناسایی کنند.
این رویکرد همچنین مدیریت تولید استانداردتری را پشتیبانی میکند. به جای اتکا کامل به تجربه فردی اپراتورها، تولیدکنندگان میتوانند فرآیندی شفافتر را بر اساس تنظیمات آزمودهشده و الزامات کیفی تعیینشده بنا نهند.
پرسشهای متداول
چرا انتقال فویل در طول تولید ناقص میشود؟
انتقال ناقص فویل ممکن است با شرایط نامناسب گرمکردن یا فشار، موقعیتدهی نادرست، آلودگی قالب، ویژگیهای فویل یا شرایط زیرلایه مرتبط باشد. اولین قدم بررسی این است که آیا تنظیمات دستگاه و ترکیب مواد همچنان با شرایط تولید آزمایششده سازگان دارد.
اپراتورها باید در هنگام بررسی سطح زیرلایه، قالب و فویل را نیز بازرسی کنند. آزمایش سیستماتیک هر عامل بهطور جداگانه، شناسایی منشأ مشکل را آسانتر از تغییر همزمان چندین تنظیم میکند.
سازندگان چگونه میتوانند پایداری فرآیند فویلزنی را بهبود بخشند؟
سازندگان میتوانند با استفاده از زیرلایهها و فویلهای مناسب، حفظ موقعیت دقیق برگهها، نگهداری قالبها در وضعیت تمیز و همتراز، و تعیین تنظیمات مناسب دستگاه از طریق آزمایش، پایداری فرآیند را بهبود بخشند.
بازرسی معمولی در طول تولید نیز اهمیت زیادی دارد. ثبت تنظیمات موفق برای سفارشهای تکراری میتواند به اپراتورها کمک کند تا شرایط تولیدی ایجادشده را کارآمدتر بازتولید کنند.
پیش از استفاده از دستگاه حکاکی حرارتی حرفهای، چه مواردی باید بررسی شوند؟
پیش از تولید، سازندگان باید زیرلایه، فویل، وضعیت قالب، همترازی قالب، سیستم تغذیه، سیستم موقعیتیابی و تنظیمات مربوط به دستگاه را بررسی کنند. سپس با انجام یک آزمایش کوچک میتوان تأیید کرد که ترکیب انتخابشده اثر فویل مورد نیاز را ایجاد میکند.
برای تجهیزات Dayuan، الزامات فنی خاص و رویههای عملیاتی باید مطابق با مدل انتخابشده دستگاه و مستندات سازنده باشد.
آیا حکاکی حرارتی را میتوان با سایر فرآیندهای بستهبندی ترکیب کرد؟
بله. برخی از دستگاههای خودکار حکاکی حرارتی Dayuan، این فرآیند را با سایر فرآیندهای پس از چاپ ترکیب میکنند. پیکربندیهای انتخابشده MHK، حکاکی حرارتی، برش قالبی و جداکردن را در یک سیستم ادغام میکنند، درحالیکه برخی مدلها همچنین از فرآیند برجستهکاری پشتیبانی میکنند.
این نوع پردازش یکپارچه میتواند حمل و نقل مکرر مواد را کاهش دهد و جریان کاری روانتری برای تولیدکنندگان بستهبندی کاغذی تزئینی فراهم کند.