 EN

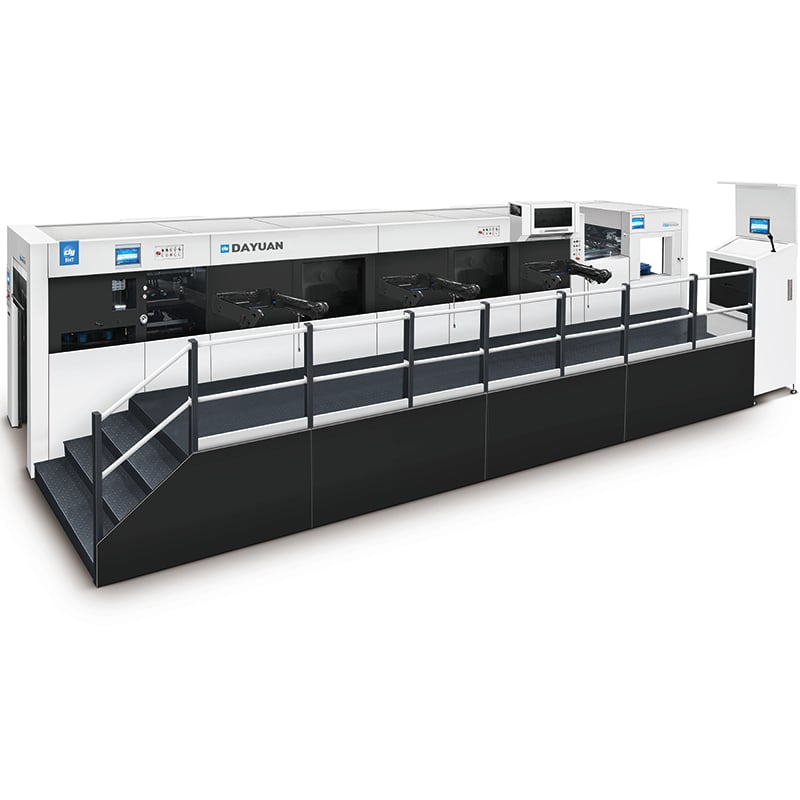
Tutarlı folyo aktarımını sağlamak için profesyonel bir sıcak damgalama makinesi makine, folyo, kalıp, alt tabaka ve üretim ayarlarının koordinasyonuna bağlıdır. Kağıt ambalaj üretiminde pozisyonlama, ısıtma, basınç veya malzeme durumunda bile küçük bir değişiklik, nihai folyo efektinin netliğini ve tamamlanmasını etkileyebilir.
Üreticiler, büyük bir üretim siparişi boyunca temiz bir folyo yüzeyini nasıl koruyabilir? Folyo aktarımı eksik veya düzensiz hâle geldiğinde operatörler ne yapmalıdır? Ekipman kurulumu ve üretim kontrolüne yönelik sistematik bir yaklaşım, kaçınılabilir kusurları azaltmaya ve tutarlı sonuçlar elde etmeye yardımcı olabilir.
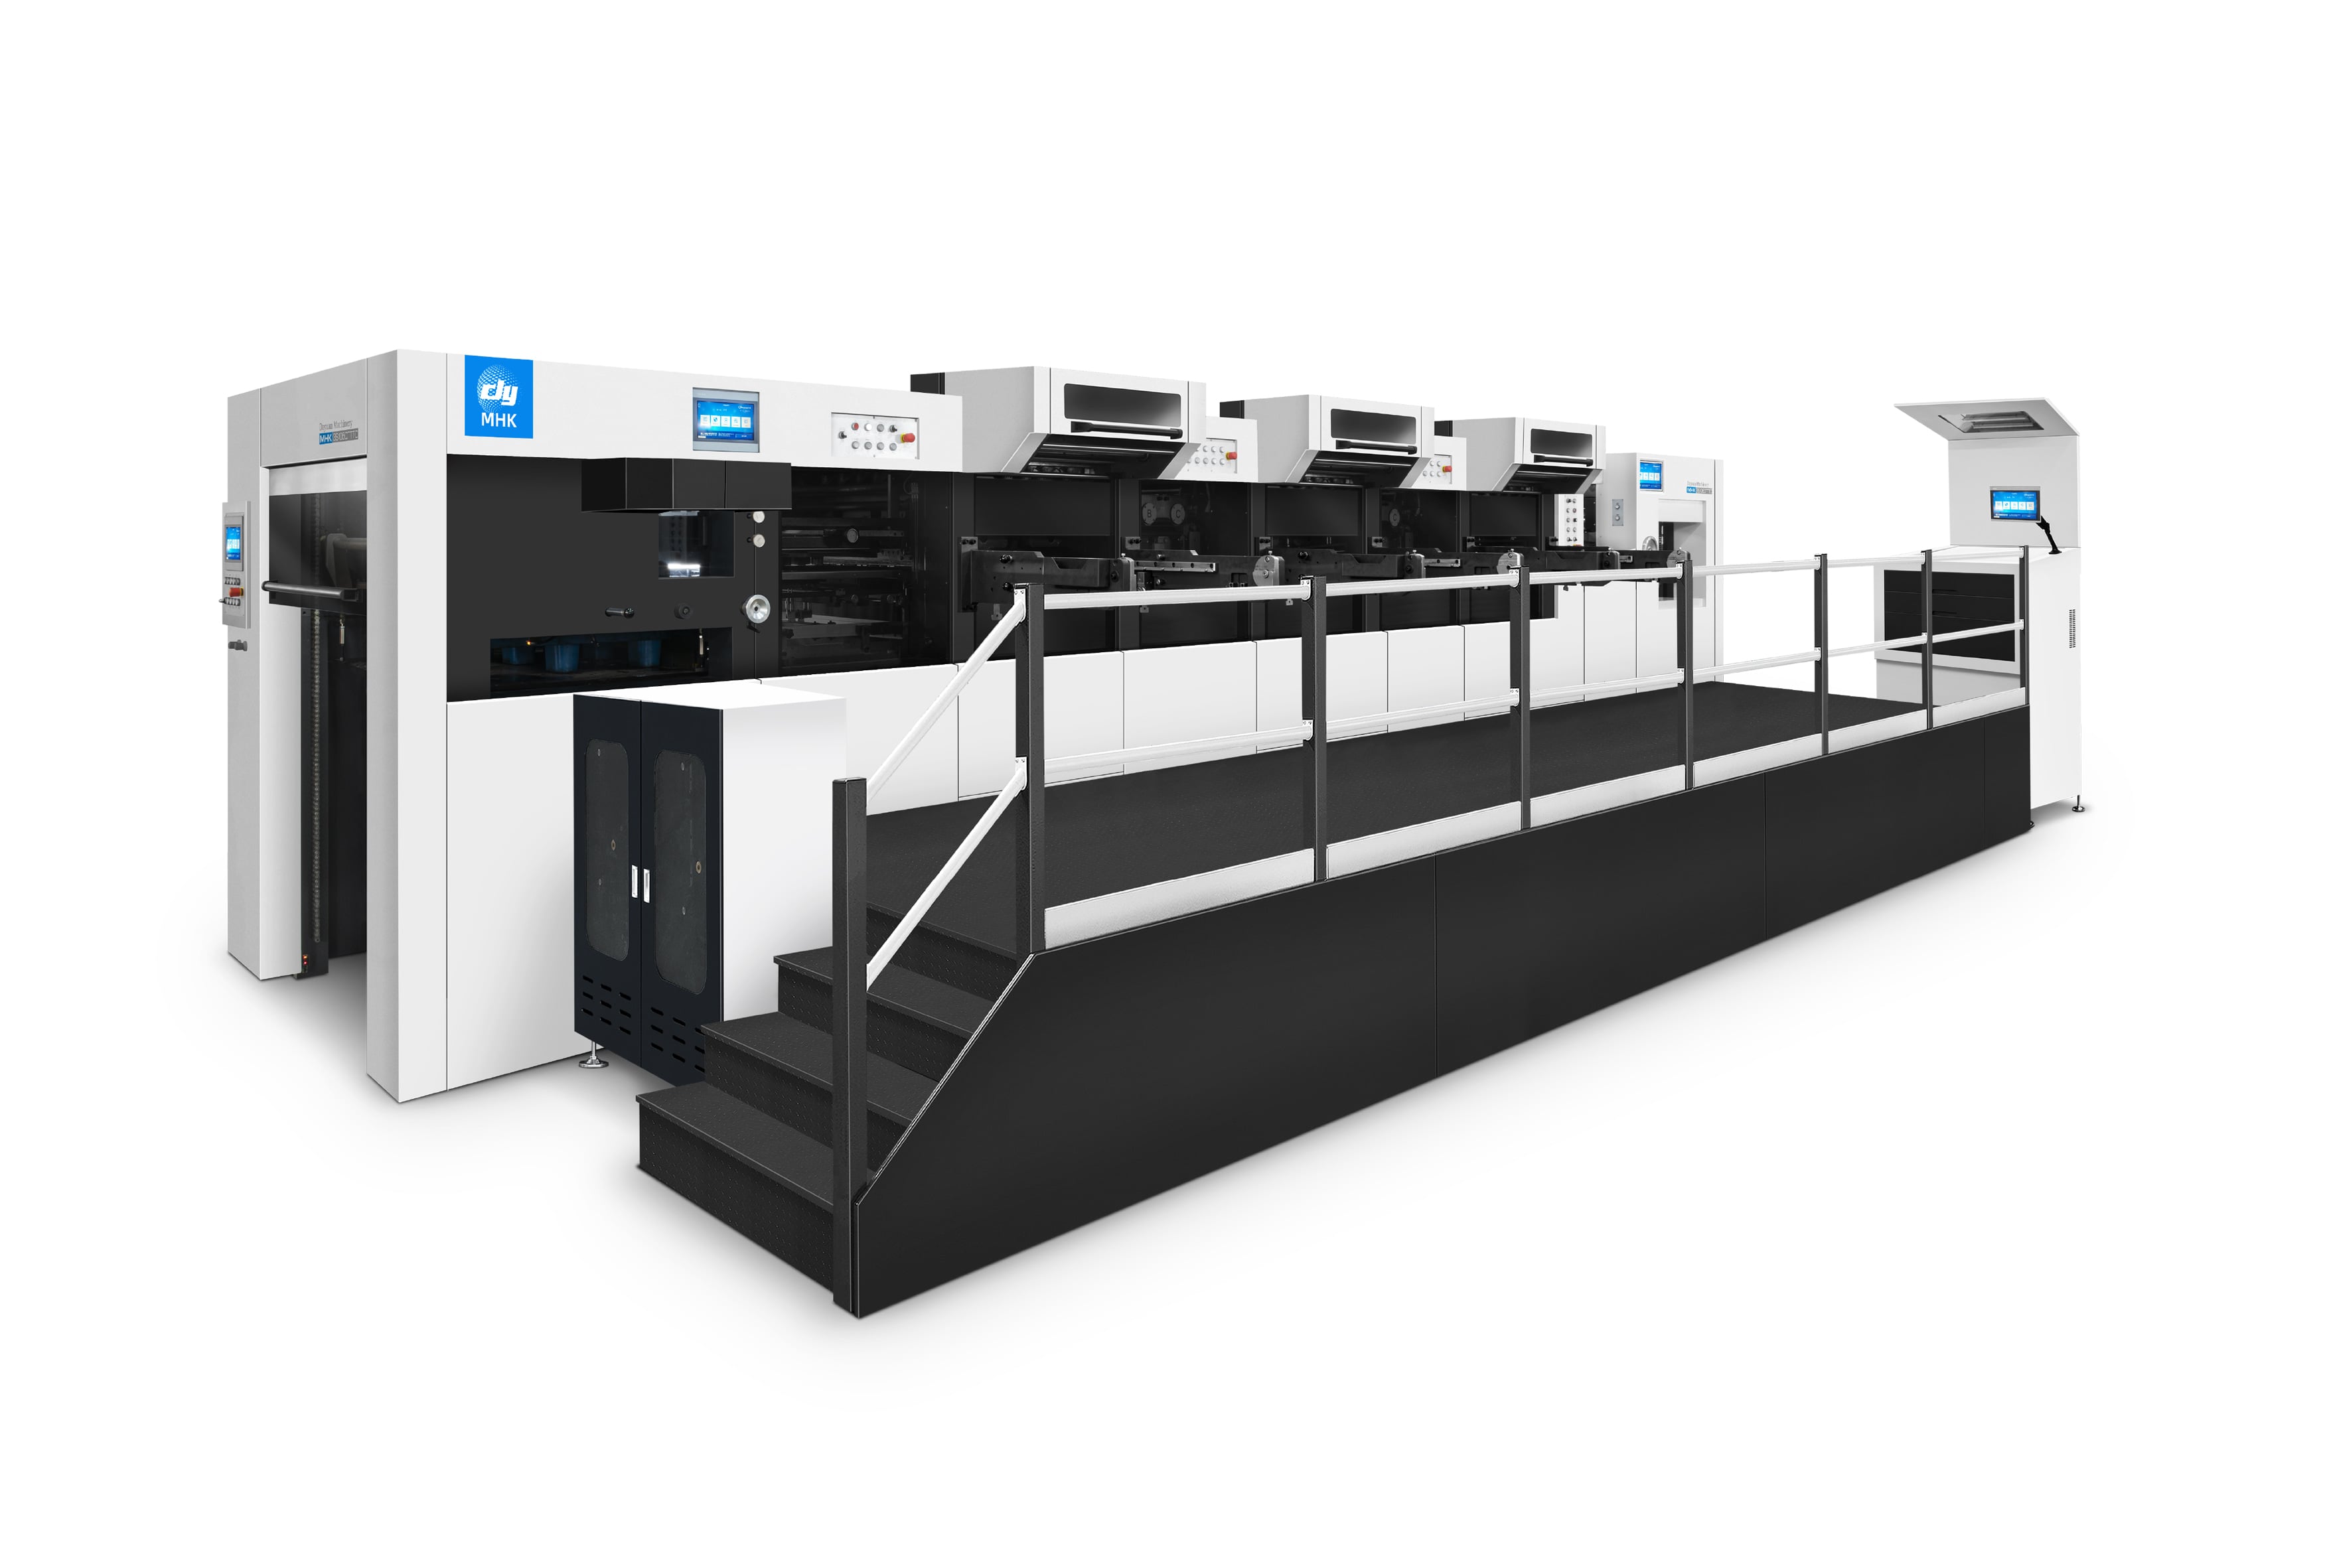
Dayuan’ın otomatik sıcak folyo bastırma ve kalıplama makineleri, kağıt ambalaj uygulamaları için tasarlanmıştır. Modeline göre bu ekipmanlar sıcak folyo bastırmayı kalıplama, kabartma ve soyulma gibi işlemlerle birleştirerek dekoratif kağıt ambalaj üreten üreticilere entegre bir çözüm sunar.
Makine Ayarlarını Optimize Etme
Uygun Isıtma Koşullarını Koruma
Isı, folyo aktarımını etkileyen temel faktörlerden biridir. Damgalama işlemi, folyonun yapıştırıcı katmanını aktive etmek ve alt tabaka ile etkili temas kurmak için yeterli ısıya ihtiyaç duyar. Eğer ısıtma koşulları yetersizse folyo tam olarak aktarılamaz; aşırı ısı da folyo ve alt tabakayı olumsuz etkileyebilir.
Profesyonel bir sıcak damgalama makinesi işletmecilerin seçilen folyo, alt tabaka ve üretim gereksinimlerine göre uygun ısıtma koşullarını belirlemelerine olanak tanır. Her işe tek bir sabit ayar uygulamak yerine, işletmeciler büyük ölçekli üretim başlamadan önce amaçlanan kombinasyonu test etmelidir.
Sürekli üretim sırasında tutarlı ısıtma da önemlidir. İşletmeciler, makinenin ısıtma sistemini izlemeli ve damgalama işleminin belirlenen çalışma koşulları içinde kalmasını sağlamalıdır. Kararlı makine performansı, tutarlı folyo aktarımını sürdürmek için daha iyi bir temel sağlar.
Kaplama Basıncı ve Temasın Kontrol Edilmesi
Basınç, kaplama folyosunun bastırma sırasında alt tabaka ile ne kadar etkili temas kurduğunu belirler. Yetersiz veya düzensiz basınç, eksik aktarım ile sonuçlanabilir; buna karşılık aşırı basınç istenmeyen izler bırakabilir ya da ambalaj malzemesinin görünümünü etkileyebilir.
Uygun basınç değeri, alt tabaka, folyo, kalıp yapısı ve bastırma alanı gibi faktörlere bağlıdır. Bu nedenle operatörler, evrensel bir basınç değeri yerine kontrollü testler yoluyla bu ayarı belirlemelidir.
Kalıp hizalaması da önemli bir rol oynar. Kalıp, levha ile eşit şekilde temas etmiyorsa bazı alanlara yeterli basınç uygulanmayabilir. Kalıbın montajının kontrol edilmesi ve ilgili mekanik bileşenlerin bakımı, bastırma alanında temas koşullarının tutarlı kalmasını sağlayabilir.
Daha İyi Folyo Aktarımı İçin Malzemelerin Hazırlanması
Uygun Kağıt ve Ambalaj Alt Tabakalarının Seçilmesi
Alt tabakanın durumu, folyo aktarım kalitesini doğrudan etkileyebilir. Düzensiz yüzeyli, fazla tozlu, nemli veya uygun olmayan kaplamalı kağıt ve kartonlar, temiz ve tutarlı bir dekoratif efekt elde edilmesini zorlaştırabilir.
Üretimden önce üreticiler, seçilen alt tabakanın amaçlanan sıcak damgalama işlemi için uygun olduğunu onaylamalıdır. Üretim parametreleri belirlenirken yüzey durumu, kalınlık, kaplama ve sayfa düzgünlüğü dikkate alınmalıdır.
Tam olarak ayarlanmış bir makine, alt tabaka uygun değilse yine de kötü sonuçlar üretebilir mi? Bu nedenle malzeme hazırlığı, makine ayarları kadar önemlidir. Tam üretimden önce gerçek ambalaj malzemesinin test edilmesi, yapışma veya yüzey sorunları gibi potansiyel sorunları önceden tespit etmeyi sağlayabilir.
Uygulamaya Göre Folyo Seçimi
Farklı sıcak damgalama folyoları, farklı alt tabakalar ve dekoratif gereksinimler için tasarlanmıştır. Metalik, renkli, holografik ve diğer özel folyolar farklı görsel efektler yaratabilir; ancak aktarım özellikleri de değişebilir.
Üreticiler, folyoyu alt tabaka, damgalama tasarımı, istenen görünüm ve makine konfigürasyonuna göre seçmelidir. Üretimden önce folyo ile birlikte verilen teknik bilgiler incelenmelidir; özellikle yeni bir folyo türü kullanılmaya başlandığında.
Depolama koşulları da kontrol altında tutulmalıdır. Folyo ruloları, performanslarını etkileyebilecek uygun olmayan çevre koşullarından korunmalıdır. Folyoyu temiz tutmak ve doğru şekilde depolamak, üretim sırasında kaçınılabilir aktarım sorunlarını azaltmaya yardımcı olur.
Kalıp ve Konumlandırma Doğruluğunun İyileştirilmesi
Temiz ve İyi Hizalanmış Kalıpların Bakımının Sağlanması
Kalıp, folyo tasarımının şeklini ve ayrıntılarını doğrudan belirler. Kalıpta birikmiş kalıntı veya yapıştırıcı, teması engelleyebilir ve bastırılan alanların görünümünü etkileyebilir.
Düzenli denetim ve temizlik, kalıbın yüzeyini uygun durumda tutmaya yardımcı olabilir. Operatörler ayrıca üretimden önce kalıbın doğru şekilde monte edilip hizalanıp hizalanmadığını da kontrol etmelidir.
Temiz ve doğru konumlandırılmış bir kalıp, tasarlanan desenin tutarlı bir şekilde aktarılmasını sağlar. Bu durum, küçük sapmalar bile nihai ambalajda görülebilecek ince yazı tipleri, logolar, kenarlıklar ve diğer marka unsurları için özellikle önemlidir.
Doğru Sayfa Konumlamasını Koruma
Folyo bastırma işlemi, sayfanın ve kalıbın belirlenen konumda buluşmasını gerektirir. Sayfa besleme veya konumlama sırasında kayarsa folyo tasarımı, basılı grafiklerle veya ambalaj yapısıyla doğru şekilde hizalanmayabilir.
Otomatik sıcak damgalama ekipmanı, üretim sırasında sayfa hareketini kontrol etmek için besleme ve konumlandırma sistemlerini kullanır. Dayuan'ın uygun MHK ekipmanları otomatik besleme, kağıt taşıma ve ön ile yan ölçüm sistemlerini içerir; seçilen yapılandırmalar ise servo kontrollü konumlandırmayı kullanır.
Folyo damgalamanın mevcut basılı öğelerle hizalanması gerektiğinde tutarlı konumlandırma özellikle önemlidir. Besleme ve konumlandırma sisteminin doğru şekilde ayarlanması, dolayısıyla ambalajın nihai görünümüne önemli ölçüde katkı sağlayabilir.
Üretim Tutarlılığını Yönetme
Tam Ölçekli Üretimden Önce Test Etme
Başarılı bir test çalıştırması, sorunların büyük miktarda bitmiş ürünleri etkilemesinden önce tespit edilmesini sağlar. Operatörler, test aşamasını alt tabaka, folyo, kalıp, ısıtma koşulları, basınç ve konumlandırma kombinasyonunu değerlendirmek için kullanabilir.
Birkaç değişkeni aynı anda değiştirmek yerine, ilgili bir koşulu bir seferde ayarlamak ve ortaya çıkan folyo aktarımını gözlemlemek daha etkilidir. Bu yaklaşım, eksik aktarım, düzensiz folyo serbest bırakma veya konumlama sorunlarının nedenini belirlemeyi kolaylaştırır.
Uygun ayarlar bir kez belirlendikten sonra, bu ayarlar belirli üretim işi için kaydedilebilir. Böylece aynı ambalaj tasarımı tekrar üretildiğinde operatörlere pratik bir referans sağlanmış olur.
Üretim Sırasında Folyo Aktarımının İzlenmesi
Makine doğru şekilde yapılandırıldıktan sonra bile üretim koşulları sürekli izlenmelidir. Alt tabaka partilerindeki değişiklikler, folyonun durumu, kalıp temizliği veya makine çalıştırma koşulları nihai sonucu etkileyebilir.
Operatörler, eksik aktarım, düzensiz kaplama, istenmeyen izler veya konumlama sapmaları açısından damgalanmış levhaları periyodik olarak incelemelidir. Bu tür sorunların erken tespiti, büyük miktarda kusurlu ambalajın üretilmesini önleyebilir.
Üretim kayıtları, üreticilerin tekrarlayan sorunları belirlemesine de yardımcı olabilir. Folyo türü, alt tabaka, kalıp konfigürasyonu ve makine ayarları gibi önemli iş bilgilerinin kaydedilmesi, gelecekteki üretim siparişleri için yararlı bir referans oluşturur.
Kararlı Performans İçin Makinenin Bakımının Sağlanması
Ana Bileşenlerin Düzenli Olarak Denetlenmesi
Makine durumu, kabartma tutarlılığını etkileyebilir. Isıtma bileşenleri, basınç mekanizmaları, besleme sistemleri, konumlandırma bileşenleri ve diğer mekanik parçalar, ekipman üreticisinin bakım gereksinimlerine göre denetlenmelidir.
Toz, folyo artığı, aşınma veya mekanik hizalama hatası, makine performansını yavaş yavaş etkileyebilir. Düzenli denetim, bitmiş ambalaj üzerinde gözle görülür bir etki yaratmadan önce olası sorunların tespit edilmesini sağlar.
Otomatik sıcak folyo kabartma ekipmanı kullanan üreticiler için otomatik sıcak folyo kabartma ekipmanı sık sık, önleyici bakım özellikle önemlidir. Ekipmanı uygun çalışma koşullarında tutmak, istikrarlı üretimi destekler ve gereksiz kesintileri önlemeye yardımcı olur.
Üretim Parametrelerini Belgelemek
Farklı ambalaj işleri, farklı folyo, altlık, kalıp ve makine ayarları gerektirebilir. Üretim kayıtları olmadan, operatörler her sipariş üretildiğinde ayarlama sürecini tekrarlamak zorunda kalabilir.
Başarılı üretim ayarlarını belgelemek, tekrarlayan ambalaj tasarımları için yararlı bir referans oluşturur. Operatörler yeni sonuçları önceki üretim kayıtlarıyla karşılaştırabilir ve kalite farklarından sorumlu olabilecek değişiklikleri belirleyebilir.
Bu yaklaşım aynı zamanda daha standartlaştırılmış üretim yönetimini de destekler. Üreticiler, bireysel operatör deneyimine tamamen dayanmak yerine, test edilmiş ayarlar ve belirlenmiş kalite gereksinimleri etrafında daha net bir süreç oluşturabilir.
SSS
Neden folyo aktarımı üretim sırasında eksik gerçekleşir?
Eksik folyo aktarımı, uygun olmayan ısıtma veya basınç koşulları, yanlış yerleştirme, kalıp kirliliği, folyo özellikleri veya alt tabaka koşullarıyla ilişkilendirilebilir. İlk adım, makine ayarlarının ve malzeme kombinasyonunun test edilen üretim koşullarıyla tutarlı olup olmadığını kontrol etmektir.
Operatörler ayrıca alt tabaka yüzeyini kontrol ederken kalıbı ve folyoyu da incelemelidir. Her faktörü sistematik olarak test etmek, birkaç ayarı aynı anda değiştirerek sorunun kaynağını belirlemekten daha kolay hale getirebilir.
Üreticiler folyo baskısı tutarlılığını nasıl artırabilir?
Üreticiler, uygun alt tabakalar ve folyolar kullanarak, kağıt yerleştirmesinin doğru olmasını sağlayarak, kalıpların temiz ve doğru şekilde hizalanmasını sağlayarak ve testler yoluyla uygun makine ayarlarını belirleyerek tutarlılığı artırabilir.
Üretim sırasında düzenli denetimler de önemlidir. Tekrarlayan siparişler için başarılı ayarların kaydedilmesi, operatörlerin kurulmuş üretim koşullarını daha verimli bir şekilde yeniden oluşturmasına yardımcı olabilir.
Profesyonel bir sıcak damgalama makinesi kullanmadan önce ne kontrol edilmelidir?
Üretimden önce üreticiler, alt tabaka, folyo, kalıp durumu, kalıp hizalaması, besleme sistemi, konumlandırma sistemi ve ilgili makine ayarlarını kontrol etmelidir. Daha sonra küçük bir test çalıştırmasıyla seçilen kombinasyonun gerekli folyo efektini üretip üretmediği doğrulanabilir.
Dayuan ekipmanları için özel teknik gereksinimler ve işletme prosedürleri, seçilen makine modeline ve üretici belgelerine uygun olarak uygulanmalıdır.
Sıcak damgalama diğer ambalaj süreçleriyle birleştirilebilir mi?
Evet. Bazı Dayuan otomatik sıcak folyo damgalama makineleri, sıcak folyo damgalamayı diğer basım sonrası işlemlerle entegre eder. Seçilen MHK yapılandırmaları sıcak folyo damgalama, kalıp kesimi ve soyulmayı birleştirirken, bazı modeller aynı zamanda kabartma işlemini de destekler.
Bu tür entegre işlem, tekrarlanan malzeme taşıma işlemlerini azaltabilir ve dekoratif kağıt ambalaj üreten üreticiler için daha akıcı bir iş akışı sağlayabilir.