 EN

Სტაბილური ფოლიის გადატანის მიღწევა პროფესიონალური ცხელი სტემპირების მანქანა მოითხოვს მანქანის, ფოლიის, შტამპის, საბაზის მასალისა და წარმოების პარამეტრების კოორდინაციას. ქაღალდის ამბალაჟის წარმოებაში მცირე ცვლილებაც კი პოზიციონირებაში, გახურებაში, წნევაში ან მასალის მდგომარეობაში შეიძლება გავლენა მოახდინოს საბოლოო ფოლიის ეფექტის გასაგებრობასა და სრულყოფილობაზე.
Როგორ შეძლებენ წარმოებლები დიდი წარმოების შეკვეთის განმავლობაში ფოლიის სუფთა სრულყოფის შენარჩუნებას? როგორ უნდა მოიქცნენ ოპერატორები, როდესაც ფოლიის გადატანა არ ხდება სრულად ან არ არის ერთგვაროვანი? მოწყობილობის დაყენებისა და წარმოების კონტროლის სისტემური მიდგომა შეიძლება დაეხმაროს თავიდან აცილებადი დეფექტების შემცირებაში და სტაბილური შედეგების შენარჩუნებაში.
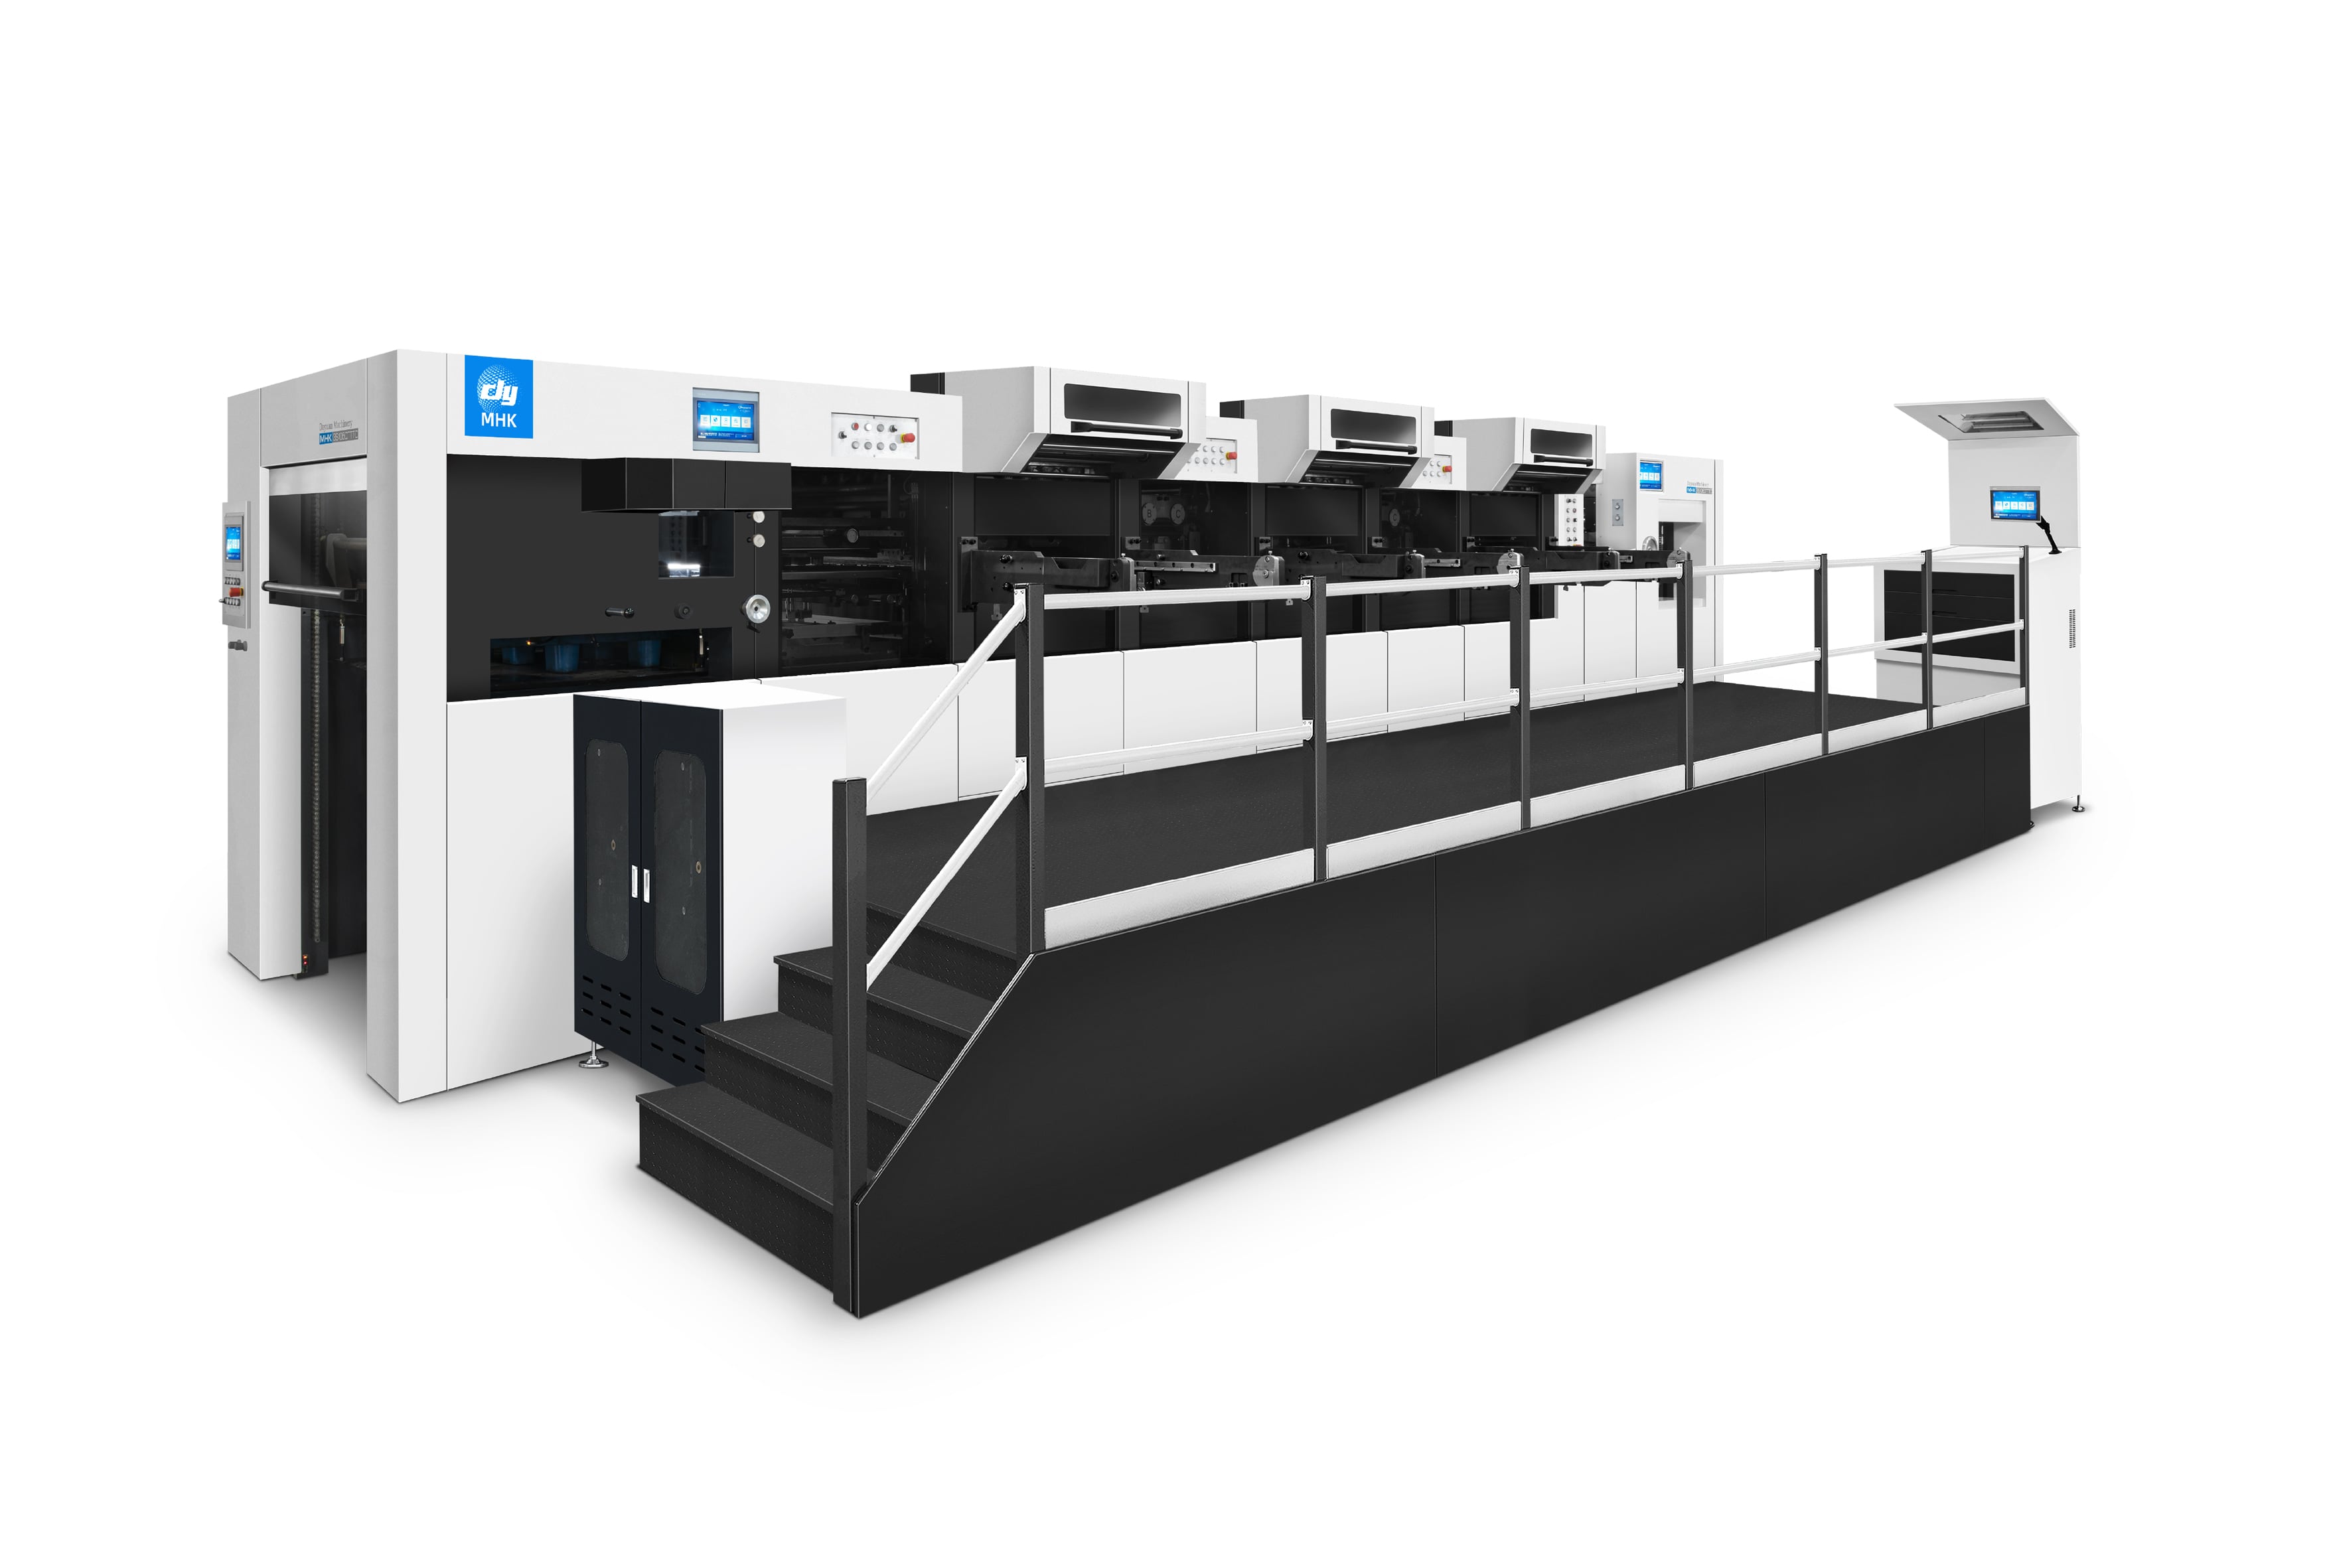
Dayuan-ის ავტომატური ცხელი ფოლიის შტამპირებისა და დაჭრის მანქანები შეიმუშავებულია ქაღალდის ამბალაჟის გამოყენებისთვის. მოდელის მიხედვით, ამ მოწყობილობები ცხელი ფოლიის შტამპირებას აერთიანებს დაჭრის, რელიეფის და გამოყოფის პროცესებთან, რაც მწარმოებლებს საშუალებას აძლევს დეკორატიული ქაღალდის ამბალაჟის წარმოების ინტეგრირებული ამოხსნის მიღებას.
Მანქანის პარამეტრების ოპტიმიზაცია
Შესაბამო გათბობის პირობების დაცვა
Სითბო არის ფოლგის გადატანაზე გავლენას ახდენელი ძირეული ფაქტორებიდან ერთ-ერთი. სტემპირების პროცესს საჭიროებს საკმარის სითბოს ფოლგის ლეპკის აქტივიზაციისთვის და საბაზისთან ეფექტური კონტაქტის შესაქმნელად. თუ გათბობის პირობები არ არის საკმარისი, ფოლგა შეიძლება არ გადაიტანოს სრულად; სითბოს ჭარბობაც შეიძლება გავლენას მოახდინოს ფოლგასა და საბაზისზე.
Პროფესიონალური ცხელი სტემპირების მანქანა საშუალებას აძლევს ოპერატორებს შეარჩიონ შესაბამო გათბობის პირობები არჩეული ფოლგის, საბაზისის და წარმოების მოთხოვნების მიხედვით. არ უნდა გამოყენებული იქნას ერთი და იგივე პარამეტრი ყველა დავალებაზე, ამიტომ მასშტაბური წარმოების დაწყებამდე ოპერატორებმა უნდა გამოცადონ მიზნად დასახული კომბინაცია.
Მუდმივი წარმოების დროს გათბობის სტაბილურობაც მნიშვნელოვანია. ოპერატორებმა უნდა მოახდინონ მანქანის გათბობის სისტემის მონიტორინგი და უზრუნველყონ, რომ სტემპირების პროცესი მუდმივად დარჩეს დამკვიდრებულ ექსპლუატაციურ პირობებში. მანქანის სტაბილური მუშაობა უფრო უკეთეს საფუძველს ქმნის ფოლგის სტაბილური გადატანის დასაცავად.
Სტემპირების წნევისა და კონტაქტის კონტროლი
Წნევა განსაზღვრავს ფოლიის სუბსტრატთან სტემპირების დროს კონტაქტის ეფექტურობას. არასაკმარისი ან არათანაბარი წნევა შეიძლება გამოიწვიოს არასრული გადატანა, ხოლო ჭარბი წნევა შეიძლება დატოვოს არასურველი კვალები ან შეცვალოს პაკეტირების მასალის გარეგნობა.
Შესაბამისი წნევა დამოკიდებულია სუბსტრატზე, ფოლიაზე, დაისის სტრუქტურაზე და სტემპირების არეზე. ამიტომ ექსპლუატატორებმა უნდა დაადგინონ პარამეტრები კონტროლირებული ტესტირების საშუალებით, არ ყოფილონ უნივერსალური წნევის მნიშვნელობის დაყრდნობით.
Დაისის განლაგებაც მნიშვნელოვან როლს ასრულებს. თუ დაისი არ ახდენს თანაბარ კონტაქტს ფურცელთან, ზოგიერთ არეში შეიძლება მივიღოთ არასაკმარისი წნევა. დაისის დაყენების შემოწმება და შესაბამისი მექანიკური კომპონენტების მოვლა დაეხმარება სტემპირების არეში კონტაქტის პირობების სტაბილურობის შენარჩუნებაში.
Საუკეთესო ფოლიის გადატანის მიზნით მასალების მომზადება
Შესაფერისი ქაღალდისა და პაკეტირების სუბსტრატების არჩევა
Საბაზისის მდგომარეობა პირდაპირ შეიძლება გავლენა მოახდინოს ფოლგის გადატანის ხარისხზე. არაერთგვაროვანი ზედაპირის მქონე ქაღალდი და ქაღალდის ფილები, ჭარბი მტვერი, ტენი ან არასათანადო საფარები შეიძლება გააძნელოს სუფთა და ერთგვაროვანი დეკორატიული ეფექტის მიღება.
Წარმოებამდე წარმოებლებმა უნდა დაადასტურონ, რომ არჩეული საბაზისი შესატყობაროა გამოყენების მიზნით განკუთვნილი ცხელი შტამპირების პროცესისთვის. წარმოების პარამეტრების დადგენისას უნდა გაითვალისწინონ ზედაპირის მდგომარეობა, სისქე, საფარი და ფურცლის ბრტყელობა.
Შეიძლება თუ არა სრულყოფილად დარეგულირებული მანქანა ასევე არაკმაყოფილებელ შედეგებს მისცეს, თუ საბაზისი არ არის შესატყობარო? ამიტომ მასალის მომზადება ისევე მნიშვნელოვანია, როგორც მანქანის პარამეტრების დაყენება. სრული წარმოების დაწყებამდე ნამდვილი შეფუთვის მასალის გამოცდა შეიძლება зарალის ან ზედაპირის პრობლემების წინასწარ გამოვლენაში დაეხმაროს.
Ფოლგის არჩევა გამოყენების მიხედვით
Სხვადასხვა ცხელი შტამპოვკის ფოლგა შეიძლება გამოყენებული იქნას სხვადასხვა საბაზის მასალასა და დეკორატიულ მოთხოვნებზე მიხედვით. მეტალიკური, შეფერებული, ჰოლოგრაფიული და სხვა სპეციალური ფოლგები შეიძლება შექმნან სხვადასხვა ვიზუალური ეფექტი, მაგრამ მათი გადატანის მახასიათებლებიც შეიძლება განსხვავდებოდეს.
Წარმოებლებმა ფოლგის არჩევა უნდა განახორციელონ საბაზის მასალის, შტამპოვკის დიზაინის, სასურველი გარეგნობის და მანქანის კონფიგურაციის მიხედვით. წარმოების დაწყებამდე უნდა შეისწავლონ ფოლგასთან მიწოდებული ტექნიკური ინფორმაცია, განსაკუთრებით ახალი ტიპის ფოლგის შემოღების შემთხვევაში.
Საცავის პირობებიც უნდა კონტროლდებოდეს. ფოლგის როლები უნდა დაიცვან მათი მუშაობის მახასიათებლებზე ზემოქმედების შესაძლებლობას მომავალი გარემოს პირობებისგან. ფოლგის სუფთა და სწორად შენახვა ხელს უწყობს წარმოების დროს თავიდან აცილებადი გადატანის პრობლემების შემცირებაში.
Ჭრილობის და პოზიციონირების სიზუსტის გაუმჯობესება
Სუფთა და კარგად გასწორებული ჭრილობების შენარჩუნება
Შტამპირების ფორმა პირდაპირ განსაზღვრავს ფოლგის დიზაინის ფორმასა და დეტალებს. ფორმაზე ნარჩენების ან ლეპკის დაგროვება შეიძლება შეაფერხოს კონტაქტი და გავლენა მოახდინოს შტამპირებული არეების გარეგნობაზე.
Რეგულარული შემოწმება და გასუფთავება დაეხმარება ფორმის ზედაპირის შესანარჩუნებლად შესატყობნად მდგომარეობაში. ოპერატორებმა ასევე უნდა შეამოწმონ, სწორად არის თუ არა დაყენებული და განლაგებული ფორმა წარმოებამდე.
Სუფთა და სწორად განლაგებული ფორმა ხელს უწყობს იმ დიზაინის მუდმივად გადატანას, რომელიც განკუთვნილია. ეს განსაკუთრებით მნიშვნელოვანია ხაზების მცირე წარწერების, ლოგოების, საზღვრების და სხვა ბრენდირების ელემენტების შემთხვევაში, სადაც მცირე გადახრებიც შეიძლება შეიმჩნევა დასრულებულ პაკეტზე.
Სწორი ფურცლის პოზიციონირების შენარჩუნება
Ფოლგის შტამპირების დროს ფურცელი და ფორმა უნდა შეხვდეს განკუთვნილ პოზიციაში. თუ ფურცელი გადაადგილდება მიწოდების ან პოზიციონირების დროს, ფოლგის დიზაინი შეიძლება არ შეესატყოს სწორად დაბეჭდულ გრაფიკას ან პაკეტის სტრუქტურას.
Ავტომატური ცხელი შტამპირების მოწყობილობა იყენებს მომარაგებისა და პოზიციონირების სისტემებს ფურცლების მოძრაობის კონტროლისთვის წარმოების დროს. Dayuan-ის მოსახერხებელი MHK მოწყობილობა მოიცავს ავტომატურ მომარაგებას, ქაღალდის გადატანას და წინა და გვერდით საზომი სისტემებს, ხოლო არჩეული კონფიგურაციები იყენებენ სერვოკონტროლირებულ პოზიციონირებას.
Სტაბილური პოზიციონირება განსაკუთრებით მნიშვნელოვანია, როდესაც ფოლიის შტამპირება უნდა შეესატყვისოს უკვე დაბეჭდილ ელემენტებს. ამიტომ მომარაგებისა და პოზიციონირების სისტემის სწორი დაყენება შეიძლება მნიშვნელოვნად შეავადგილოს ამბალაჟის საბოლოო გარეგნობა.
Წარმოების სტაბილურობის მართვა
Სრული მასშტაბის წარმოების წინ ტესტირება
Წარმატებული ტესტირების გაშვება შეიძლება აიღოს პრობლემები მანამ, სანამ ისინი დიდი რაოდენობის დასრულებული პროდუქტების ხარისხზე გავლენას ახდენენ. ოპერატორები შეიძლება გამოიყენონ ტესტირების ეტაპი საბაზისის, ფოლიის, დიეს, გახურების პირობების, წნევის და პოზიციონირების კომბინაციის შეფასებისთვის.
Მეტად ეფექტურია ერთდროულად რამდენიმე ცვლადის შეცვლის ნაცვლად ერთი შესაბამისი პარამეტრის მოწესრიგება და შედეგად მიღებული ფოლგის გადატანის დაკვირვება. ეს ხელს უწყობს არასრული გადატანის, არათანაბარი ფოლგის გათავისუფლების ან პოზიციონირების პრობლემების მიზეზის დადგენაში.
Როგორც კი შეიძლება დადგენილი იქნას შესაფერებელი პარამეტრები, ისინი შეიძლება ჩაიწეროს კონკრეტული წარმოების დავალებისთვის. ეს მომსახურეებს საშუალებას აძლევს იმ შემთხვევაში, როცა იგივე პაკეტირების დიზაინი ხელახლა წარმოება.
Ფოლგის გადატანის მონიტორინგი წარმოების დროს
Მანქანის სწორად დაკონფიგურირების შემდეგაც წარმოების პირობები უნდა მონიტორდებოდეს უწყვეტად. საბაზის ნაკრებების, ფოლგის მდგომარეობის, დაჭერილობის სისუფთავის ან მანქანის მუშაობის ცვლილებები შეიძლება გავლენა მოახდინოს საბოლოო შედეგზე.
Მომსახურეებმა უნდა შეამოწმონ დაჭერილი ფურცლები არასრული გადატანის, არათანაბარი ფარვის, არასურველი ნიშნების ან პოზიციონირების გადახრების არსებობის მიხედვით. ამ პრობლემების ადრეული აღმოჩენა შეიძლება დაიცვას დიდი რაოდენობის დაზიანებული პაკეტირების წარმოება.
Წარმოების ჩანაწერები მწარმოებლებს ასევე შეუძლიათ ხელახლა მეორდებადი პრობლემების გამოვლენა. ფოლგის ტიპის, საბაზის მასალის, დიეს კონფიგურაციის და მანქანის პარამეტრების ჩანაწერი მომავალი წარმოების შეკვეთებისთვის სასარგებლო საწყაროს ქმნის.
Მანქანის მდგრადი მუშაობის უზრუნველყოფა
Ძირევანი კომპონენტების რეგულარული შემოწმება
Მანქანის მდგომარეობა შეიძლება გავლენა მოახდინოს შტამპირების ერთნაირობაზე. გახურების კომპონენტები, წნევის მექანიზმები, მომარაგების სისტემები, პოზიციონირების კომპონენტები და სხვა მექანიკური ნაკეთობები უნდა შემოწმდეს მოწყობილობის წარმოებლის მომსახურების მოთხოვნების შესაბამად.
Მტვერი, ფოლგის ნარჩენები, აბრაზიული wear ან მექანიკური მისალაგებლობა თანდათან შეიძლება გავლენა მოახდინოს მანქანის მუშაობაზე. რეგულარული შემოწმება საშუალებას აძლევს პოტენციური პრობლემების გამოვლენას მათ სრულად დამზადებულ პაკეტაჟზე შემამგებლობის გამოხატვამდე.
Მწარმოებლებისთვის, რომლებიც მართავენ ავტომატურ ცხელ ფოლგის შტამპირების მოწყობილობას ხშირად პრევენციული მომსახურება განსაკუთრებით მნიშვნელოვანია. აღჭურვილობის სწორად მუშაობის მდგომარეობაში შენარჩუნება ხელს უწყობს სტაბილურ წარმოებას და ეხმარება არასაჭიროებრივი შეწყვეტების თავიდან აცილებაში.
Წარმოების პარამეტრების დოკუმენტირება
Სხვადასხვა პაკეტირების დავალებას შეიძლება სჭირდებოდეს სხვადასხვა ფოლია, საბაზისო მასალა, დაი და მანქანის პარამეტრები. წარმოების ჩანაწერების გარეშე ოპერატორებს შეიძლება სჭირდებოდეს ყოველ ჯერზე შეკეთების პროცესის გამეორება შეკვეთის წარმოების დროს.
Წარმატებული წარმოების პარამეტრების დოკუმენტირება ქმნის სასარგებლო რეფერენციას ხელახლა გამოყენებადი პაკეტირების დიზაინებისთვის. ოპერატორებს შეუძლიათ ახალი შედეგების შედარება წინა წარმოების ჩანაწერებთან და ხარისხის განსხვავებების მიზეზად შეიძლება მიიჩნევონ ცვლილებები.
Ეს მიდგომა ასევე ხელს უწყობს უფრო სტანდარტიზებული წარმოების მართვას. არ ყოფნის მთლიანად ინდივიდუალური ოპერატორის გამოცდილობაზე დამოკიდებული, წარმოების მოწყობილობები შეძლებენ განსაკუთრებით გამოცდილი პარამეტრებისა და დამკვიდრებული ხარისხის მოთხოვნების გარშემო უფრო გასაგები პროცესის აგებას.
Ხშირად დასმული კითხვები
Რატომ ხდება ფოლიის გადატანა არასრული წარმოების დროს?
Დაუსრულებელი ფოლგის გადატანა შეიძლება დაკავშირებული იყოს არასათანადო გაცხელებას ან წნევის პირობებთან, არასწორ პოზიციონირებას, დაისის დაბინძურებას, ფოლგის მახასიათებლებს ან საბაზის მდგომარეობას. პირველი ნაბიჯია მანქანის პარამეტრებისა და მასალების კომბინაციის შემოწმება, რომ ისინი შეესაბამებოდეს გამოცდილ წარმოების პირობებს.
Ოპერატორებმა ასევე უნდა შეამოწმონ დაისი და ფოლგა საბაზის ზედაპირის შემოწმების დროს. თითოეული ფაქტორის სისტემურად გამოცდა საშუალებას აძლევს პრობლემის წყაროს უფრო ადვილად დადგენას, ვიდრე რამდენიმე პარამეტრის ერთდროულად შეცვლა.
Როგორ შეიძლება წარმოებლებმა გააუმჯობესონ ფოლგის დაბეჭდვის სტაბილურობა?
Წარმოებლებმა სტაბილურობა შეიძლება გააუმჯობესონ შესატყობარო საბაზის და ფოლგების გამოყენებით, ფურცლების სწორი პოზიციონირების დაცვით, დაისების სუფთა და სწორად განლაგებული მდგომარეობის შენარჩუნებით და გამოცდის საშუალებით შესატყობარო მანქანის პარამეტრების დამკვიდრებით.
Რეგულარული შემოწმება წარმოების დროს ასევე მნიშვნელოვანია. ხელოვანებისთვის ხელმისაწვდომი გახდება დამკვიდრებული წარმოების პირობების უფრო ეფექტურად აღდგენა, თუ ხელახლა შეკვეთილი პროდუქციის შემთხვევაში წარმატებული პარამეტრები ჩაიწერება.
Რა უნდა შემოწმდეს პროფესიონალური ცხელი შტამპირების მანქანის გამოყენებამდე?
Წარმოების დაწყებამდე წარმოებლებმა უნდა შეამოწმონ საფუძველი, ფოლია, დიეს მდგომარეობა, დიეს განთავსება, მომარაგების სისტემა, პოზიციონირების სისტემა და შესაბამისი მანქანის პარამეტრები. შემდეგ შეიძლება მცირე სასამართლო გაშვება გამოყენებული იქნას არჩეული კომბინაციის მიერ საჭიროებული ფოლიის ეფექტის დასტურის მისაღებად.
Dayuan-ის მოწყობილობის შემთხვევაში, კონკრეტული ტექნიკური მოთხოვნები და ექსპლუატაციის პროცედურები უნდა ეფუძნებოდეს არჩეული მოდელის და წარმოებლის დოკუმენტაციას.
Შეიძლება თუ არა ცხელი შტამპირება სხვა პაკეტირების პროცესებთან ერთად გამოყენება?
Კი. ზოგიერთი Dayuan-ის ავტომატური ცხელი ფოლიის შტამპირების მანქანა ინტეგრირებს ცხელი ფოლიის შტამპირებას სხვა პოსტ-პრინტინგის პროცესებთან. არჩეული MHK კონფიგურაციები აერთიანებს ცხელი ფოლიის შტამპირებას, დიეს ჭრას და ფოლიის მოშორებას, ხოლო ზოგიერთი მოდელი ასევე მხარს უჭერს რელიეფურ ბეჭდვას.
Ამ ტიპის ინტეგრირებული დამუშავება შეიძლება შეამციროს მასალების ხელახალი მოძრავება და მიაწოდოს უფრო ეფექტური სამუშაო პროცესი დეკორატიული ქაღალდის ყუთების წარმოების მწარმოებლებს.