 EN

Lyxförpackningar kräver precision och konsekvens, och automatiserad maskin för hettryck kan hjälpa tillverkare att uppnå bådadera samtidigt som en mer kontrollerad produktionsarbetsflöde bibehålls. Jämfört med manuella avslutningsprocesser ger automatiserad varmstämpling konsekvent placering, kontrollerad uppvärmning och återkommande stämplingspress. Dessa funktioner är särskilt värdefulla för förpackningstillverkare som behöver pålitlig dekorativ avslutning över upprepade produktionsomgångar.
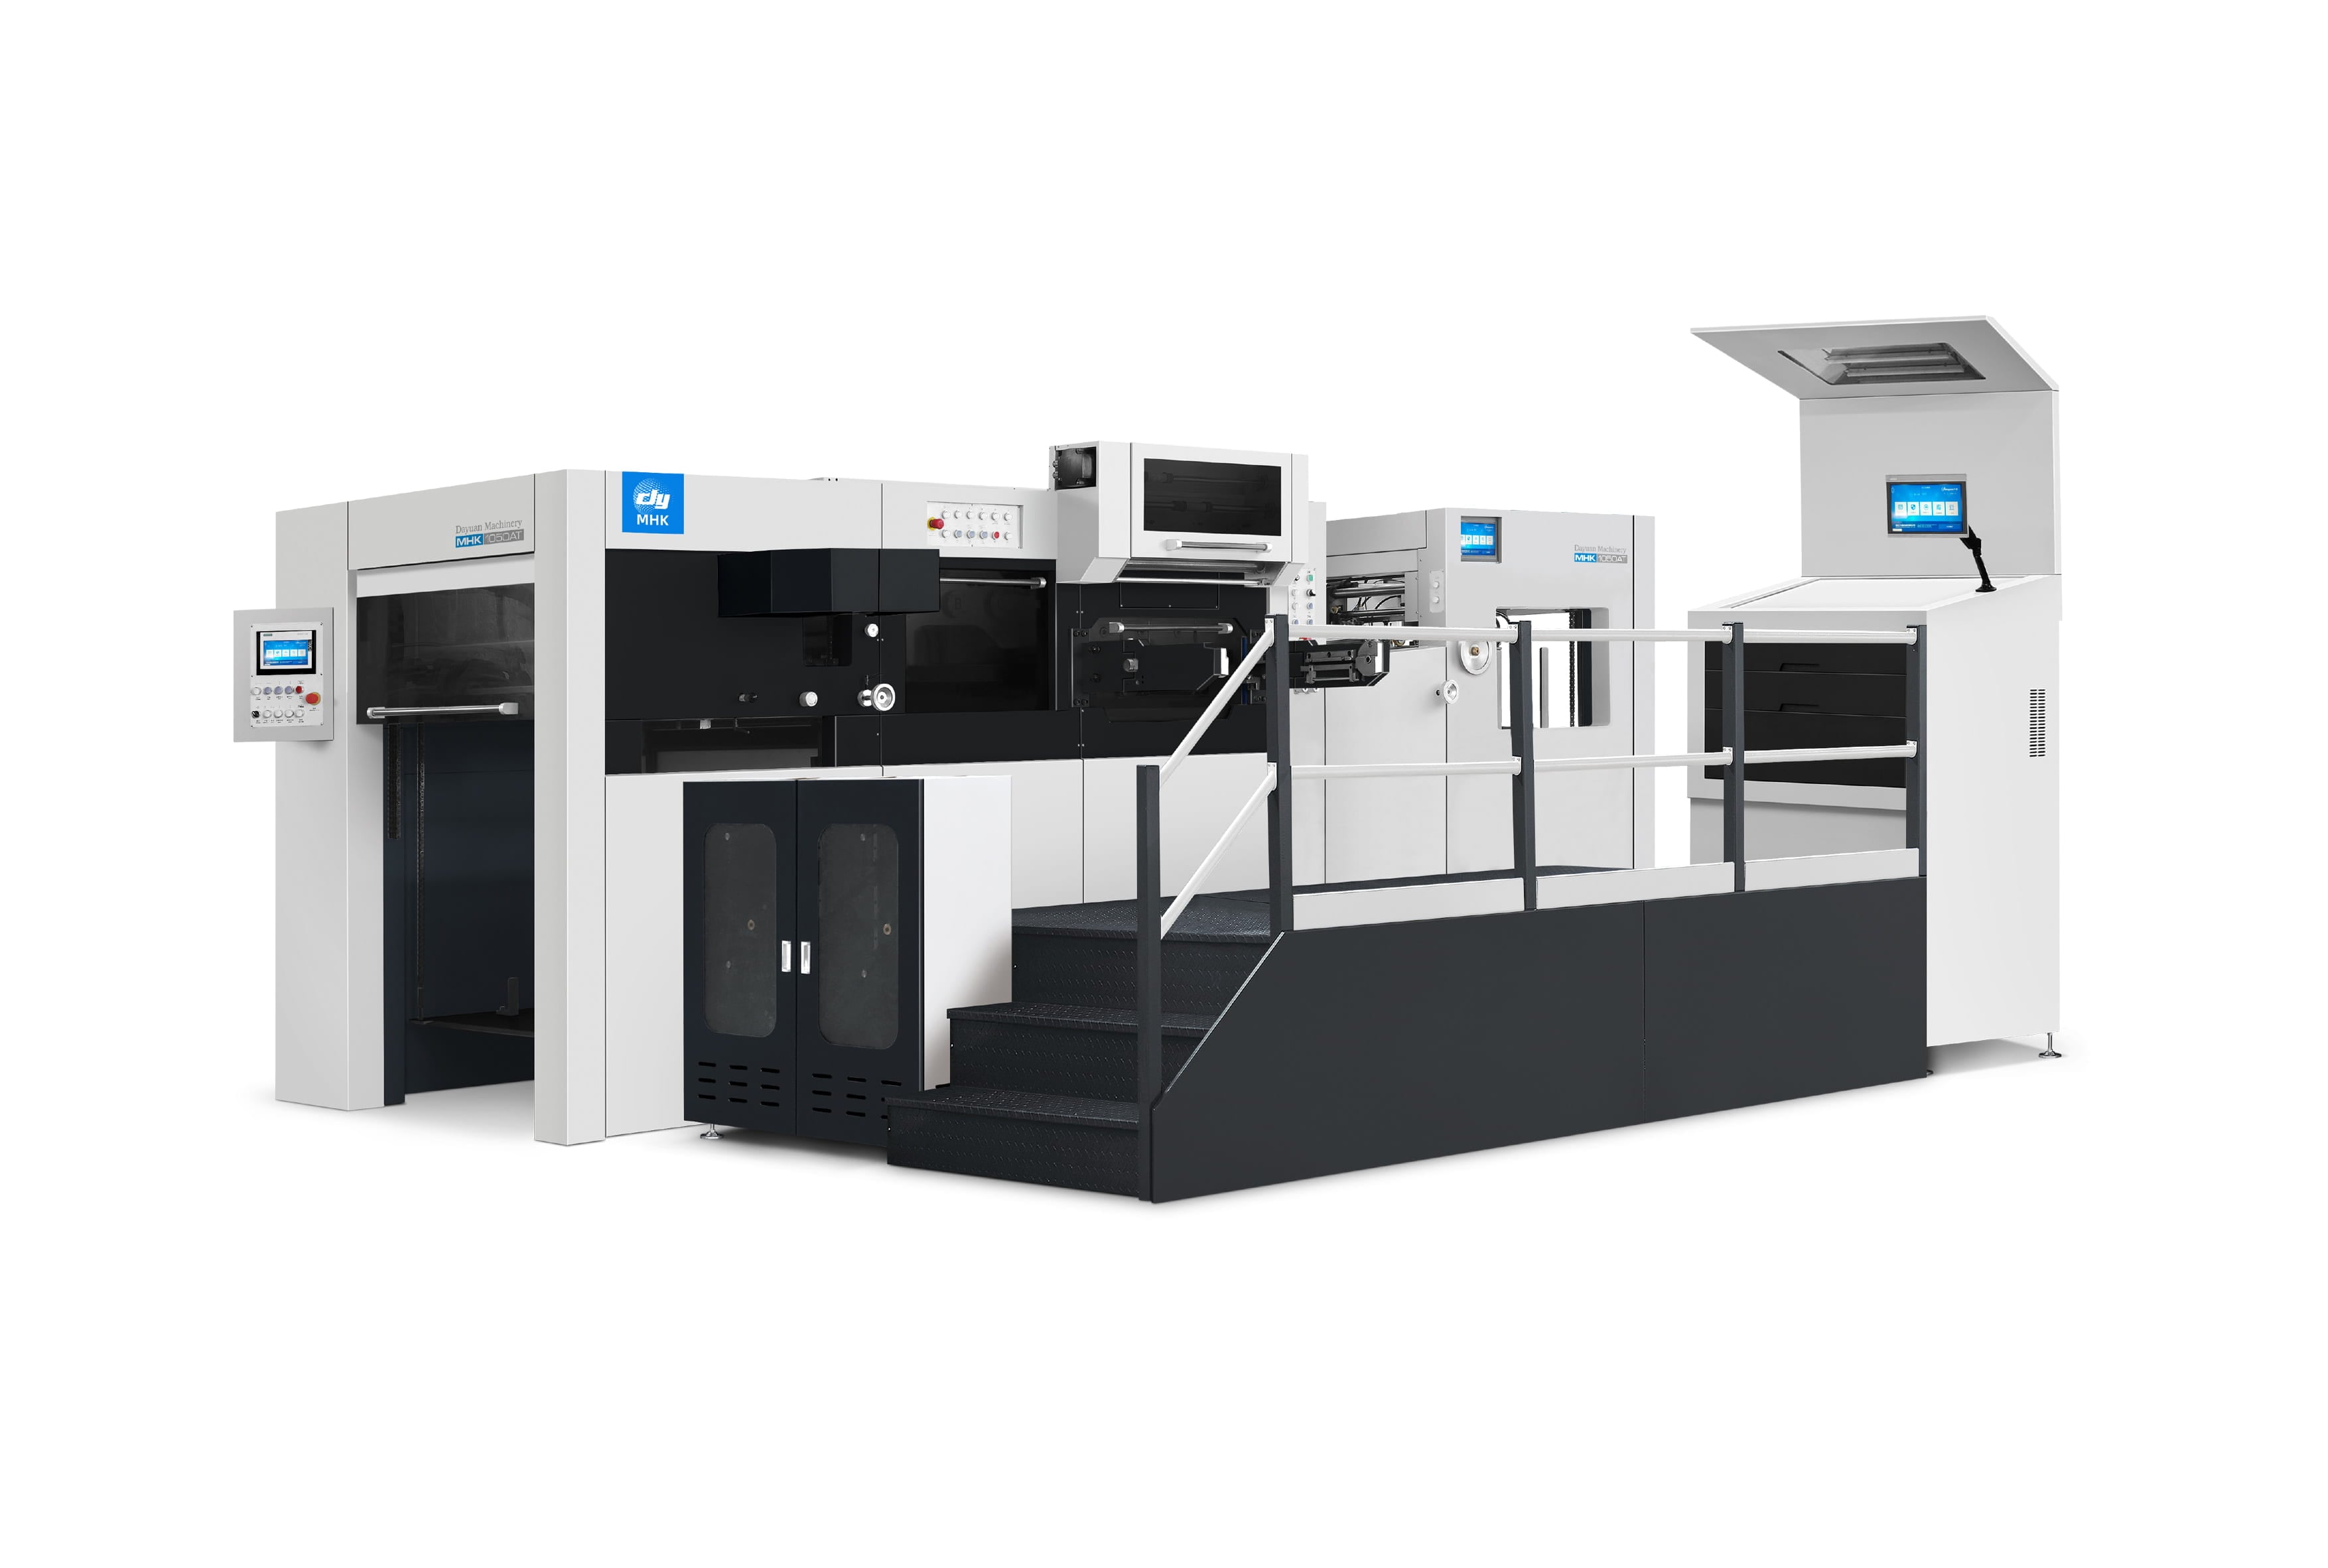
Ekonomiken för produktion av lyxförpackningar beror på materialutnyttjande, produktens konsekvens och effektiv bearbetning. Maskinbaserad varmstämpling kombinerar automatiserad tillförsel, positionering, uppvärmning och stämpling för att minska variationen mellan enskilda ark. När maskinen är korrekt inställd för förpackningsmaterialet och folien kan upprepad bearbetning hjälpa till att minska defekter och onödig omarbete samtidigt som den utseende som förväntas från premiumförpackningar bibehålls.
Hur maskinbaserad varmstämpling förbättrar materialutnyttjandet
Exakt folieapplikation och positionsstyrning
Manuell folie ansökan kan introducera variationer i placering och registrering, särskilt när produktionen innebär upprepade eller detaljerade mönster. Automatiserad maskinmässig varmtryckning använder kontrollerad pappersplacering och mekaniska system för att placera tryckmönstret konsekvent på underlaget. Exakt registrering hjälper till att minska felplacerade avtryck och begränsar behovet av omarbete. Den faktiska nivån av materialutnyttjande beror på förpackningsdesignen, folielayouten, underlaget och driftsparametrarna, så tillverkare bör utvärdera materialutbytet genom produktionsförsök snarare än att lita på en universell avfallsprocent.
Konsekvent temperatur- och tryckstyrning
Stabil temperatur och tryck är avgörande för konsekvent folieöverföring. Ett maskinbaserat varmtrycksystem gör det möjligt for operatörer att ställa in kontrollerade bearbetningsparametrar och bibehålla dem under produktionen. Till exempel använder Dayuans MHK-2S1050TTC ett elektriskt uppvärmningssystem med 20 uppvärmningszoner och en justerbar temperaturintervall på 40 till 180 °C. Dess angivna noggrannhet vid varmtryckning är upp till ±0,1 mm, medan noggrannheten vid stansning är upp till ±0,075 mm. Dessa specifikationer ger en mätbar referens när tillverkare utvärderar utrustning för krävande förpackningsapplikationer.
Driftseffektivitet och genomströmningsfördelar
Produktionshastighet och kontinuerlig bearbetning
Maskinell varmstämpling kan öka produktionsverkningsgraden genom att kombinera automatiserad tillförsel, arkpositionering och stämplingsoperationer i en kontinuerlig arbetsflöde. Den faktiska produktionen beror på maskinkonfigurationen, arkstorleken, folieanordningen, underlaget och produktionsförhållandena. Dayuans MHK-2S1050TTC har en offentliggjord maximal arbetshastighet på 7 200 ark per timme, vilket gör den lämplig för applikationer där både dekorativ ytbehandling och stansning krävs vid höga produktionshastigheter. Tillverkare bör använda den offentliggjorda maximala hastigheten som referens och verifiera den praktiska produktionen med sina egna förpackningsjobb.
Minska inställningsvariation mellan produktionsjobb
Produktionseffektiviteten beror också på hur konsekvent en maskin kan konfigureras vid byte mellan olika förpackningsuppgifter. Mikrojusterings- och positionsfunktioner kan hjälpa operatörer att ställa in den krävda konfigurationen effektivare och upprätthålla reproducerbara resultat. Dayuans MHK-2S1050TTC inkluderar mikrojusteringsenheter och stödjer snabb installation och omställning. Den praktiska omställningstiden beror fortfarande på stansen, foliekonfigurationen, arkformatet och operatörens arbetsflöde, så den bör utvärderas under verkliga produktionsförhållanden snarare än utifrån en fast universell tidsmål.
Hållbarhet och materialkonservering i lyxförpackningar
Förbättrad materialutnyttjning genom konsekvens
Materialbesparing i lyxförpackningar börjar med konsekvent bearbetning. Felaktig positionering, ofullständig folieöverföring och upprepad inställningstestning kan alla leda till ökad förbrukning av underlag eller folie. Maskinmärkning med värme hjälper tillverkare att etablera mer återkommande produktionsförhållanden genom att kontrollera positionering, uppvärmning och tryck. Detta innebär inte att en maskin automatiskt ger en specifik procentuell materialbesparing; resultatet beror på motivet, märkningsytan, foliens egenskaper, underlaget och produktionsinställningen. Tillverkare bör mäta den faktiska folie- och underlagsförbrukningen för sina egna applikationer när de utvärderar effektivitetsvinster.
Balansera avslutningskvalitet med produktionskrav
Lyxförpackningar kombinerar ofta dekorativa ytbehandlingar med strukturell stansning, prägling eller andra eftertrycksprocesser. Genom att använda utrustning som integrerar flera funktioner kan antalet separata hanteringssteg mellan operationerna minskas. Dayuans utrustning för varmfolieprägling och stansning är utformad för kombinerad bearbetning av pappersförpackningar. När tillverkare utvärderar en lösning för varmfolieprägling bör de överväga de krävda ytbehandlingsprocesserna tillsammans, snarare än att endast fokusera på folieöverföringshastighet eller präglingspress.
Praktisk implementering för förpackningstillverkare
Välja rätt konfiguration för varmfolieprägling
Att välja ett maskinbaserat varmstämprörelsesystem kräver noggrann övervägning av bladstorlek, materialomfång, stämprutans storlek, produktionsvolym och den krävda kombinationen av avslutningsprocesser. Dayuans MHK-2S1050TTC stödjer en maximal bladstorlek på 1 050 × 750 mm och en maximal stämpruta på 1 040 × 720 mm. Det angivna lageromfånget inkluderar kartong från 80 till 2 000 g/m² samt vågplåt upp till 4 mm. Tillverkare bör jämföra dessa specifikationer med sina faktiska förpackningsmaterial och konstverksdimensioner innan de väljer utrustning.
Arbetsstyrka och produktionshantering
Automatiserad maskinbaserad varmtryckning förändrar operatörens roll från repetitiv manuell applicering till maskininställning, övervakning, kvalitetsinspektion och processhantering. Operatörer måste fortfarande förstå materialinmatning, folieinställning, stämpelinstallation, justering av positionering samt rutinmässiga maskinkontroller. Lämpliga personal- och utbildningskrav beror på maskinkonfigurationen och produktionsarbetsflödet. En strukturerad driftprocedur kan hjälpa till att bibehålla konsekvent kvalitet samtidigt som det säkerställs att produktionspersonalen förstår hur man arbetar med utrustningen på ett säkert och effektivt sätt.
Vanliga frågor
Vilka typer av avfall kan maskinbaserad varmtryckning minska?
Maskinens varmtryckning kan minska avfallet som orsakas av felaktig placering, ofullständig folieöverföring och upprepade justeringar under produktionen. Konsekvent uppvärmning, tryck och pappersbladsplacering kan minska variationen mellan avtrycken och därmed minska behovet av omarbete. Det faktiska avfallsnivån beror dock på förpackningsdesignen, underlaget, foliens egenskaper och maskininställningarna. Tillverkare bör mäta material- och folieförbrukningen under produktionsförsök istället för att tillämpa en fast procentsats för avfallsminskning på varje applikation.
Hur hanterar maskinens varmtryckning olika papper och kartongspecifikationer?
Maskinbaserade varmtrycksanläggningar bör väljas ut enligt det materialområde som tillverkaren anger. Dayuans MHK-2S1050TTC listar kartong med vikt från 80 till 2 000 g/m² och tjocklek från 0,1 till 2 mm samt vågplåt upp till 4 mm. Maskinen erbjuder även justerbar uppvärmningskontroll för att stödja olika produktionskrav. Tillverkare bör bekräfta kompatibiliteten mellan det specifika papperet eller kartongen, folien, stansen och tryckdesignen innan man påbörjar storsskalig produktion.
Kan maskinbaserad varmtryckning kombineras med stansning?
Ja. Dayuan erbjuder automatisk utrustning som kombinerar varmfolieprägling och stansning i samma produktionssystem. Denna typ av konfiguration kan minska behovet av att överföra ark mellan separata processer och kan stödja mer kontinuerlig förpackningsproduktion. Beroende på maskinkonfigurationen kan ytterligare funktioner, såsom prägling eller avskiljning, också vara tillgängliga. Tillverkare bör välja konfigurationen enligt den faktiska kombinationen av avslutningsprocesser som krävs för deras förpackningsprodukter.
Vad bör tillverkare utvärdera innan de väljer ett maskinsystem för varmfolieprägling?
Tillverkare bör först granska det erforderliga arkstorleken, materialspecifikationerna, präglingsområdet, produktionsvolymen och avslutningsprocesserna. Viktiga tekniska parametrar inkluderar maximal arbetshastighet, prägningsnoggrannhet, stansnoggrannhet, uppvärmningsområde, foliebredd och tillgängliga automationsfunktioner. Dayuans BHT-1060AT , till exempel, är utformad för varmstämpling och djupprägling i högkvalitativt pappersförpackning och anger en maximal hastighet på 8 000 ark per timme samt ett maximalt arbetstryck på 600 ton. Att jämföra maskinspecifikationer med faktiska förpackningskrav ger en mer tillförlitlig grund för utrustningsval än att förlita sig på allmänna branschreferensvärden.