 EN

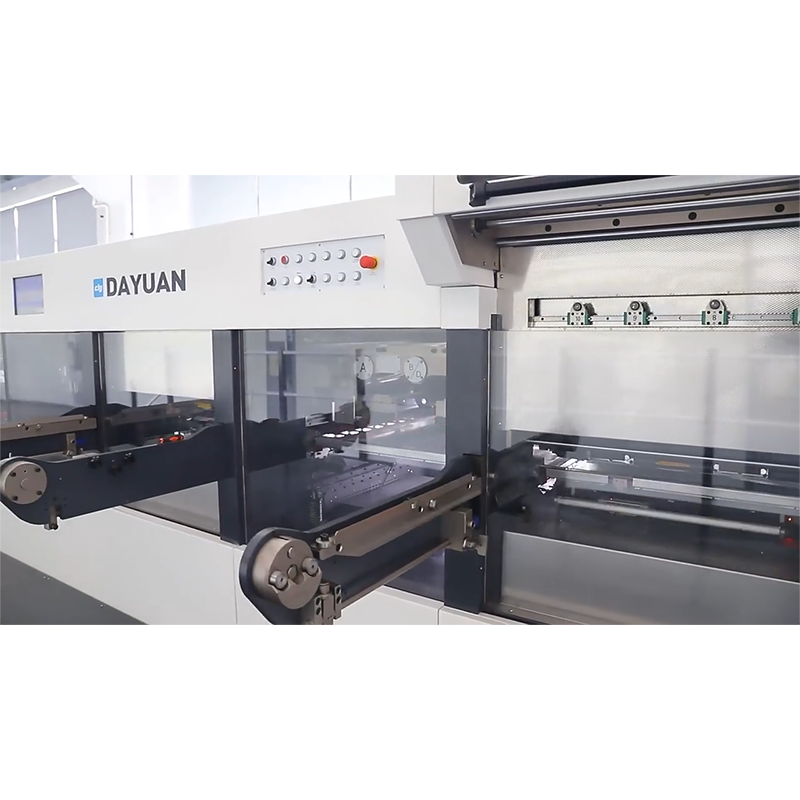
高級パッケージングには、精度と一貫性が不可欠です。自動化された ホットスタンピングマシン ホットスタンピングは、製造業者がこれらを両立させるとともに、より管理された生産フローを維持するうえで役立ちます。手作業による仕上げ工程と比較して、自動ホットスタンピングは位置決めの一貫性、加熱制御の正確さ、スタンピング圧力の再現性を実現します。こうした機能は、複数回にわたる量産においても信頼性の高い装飾仕上げを必要とするパッケージ製造業者にとって特に重要です。
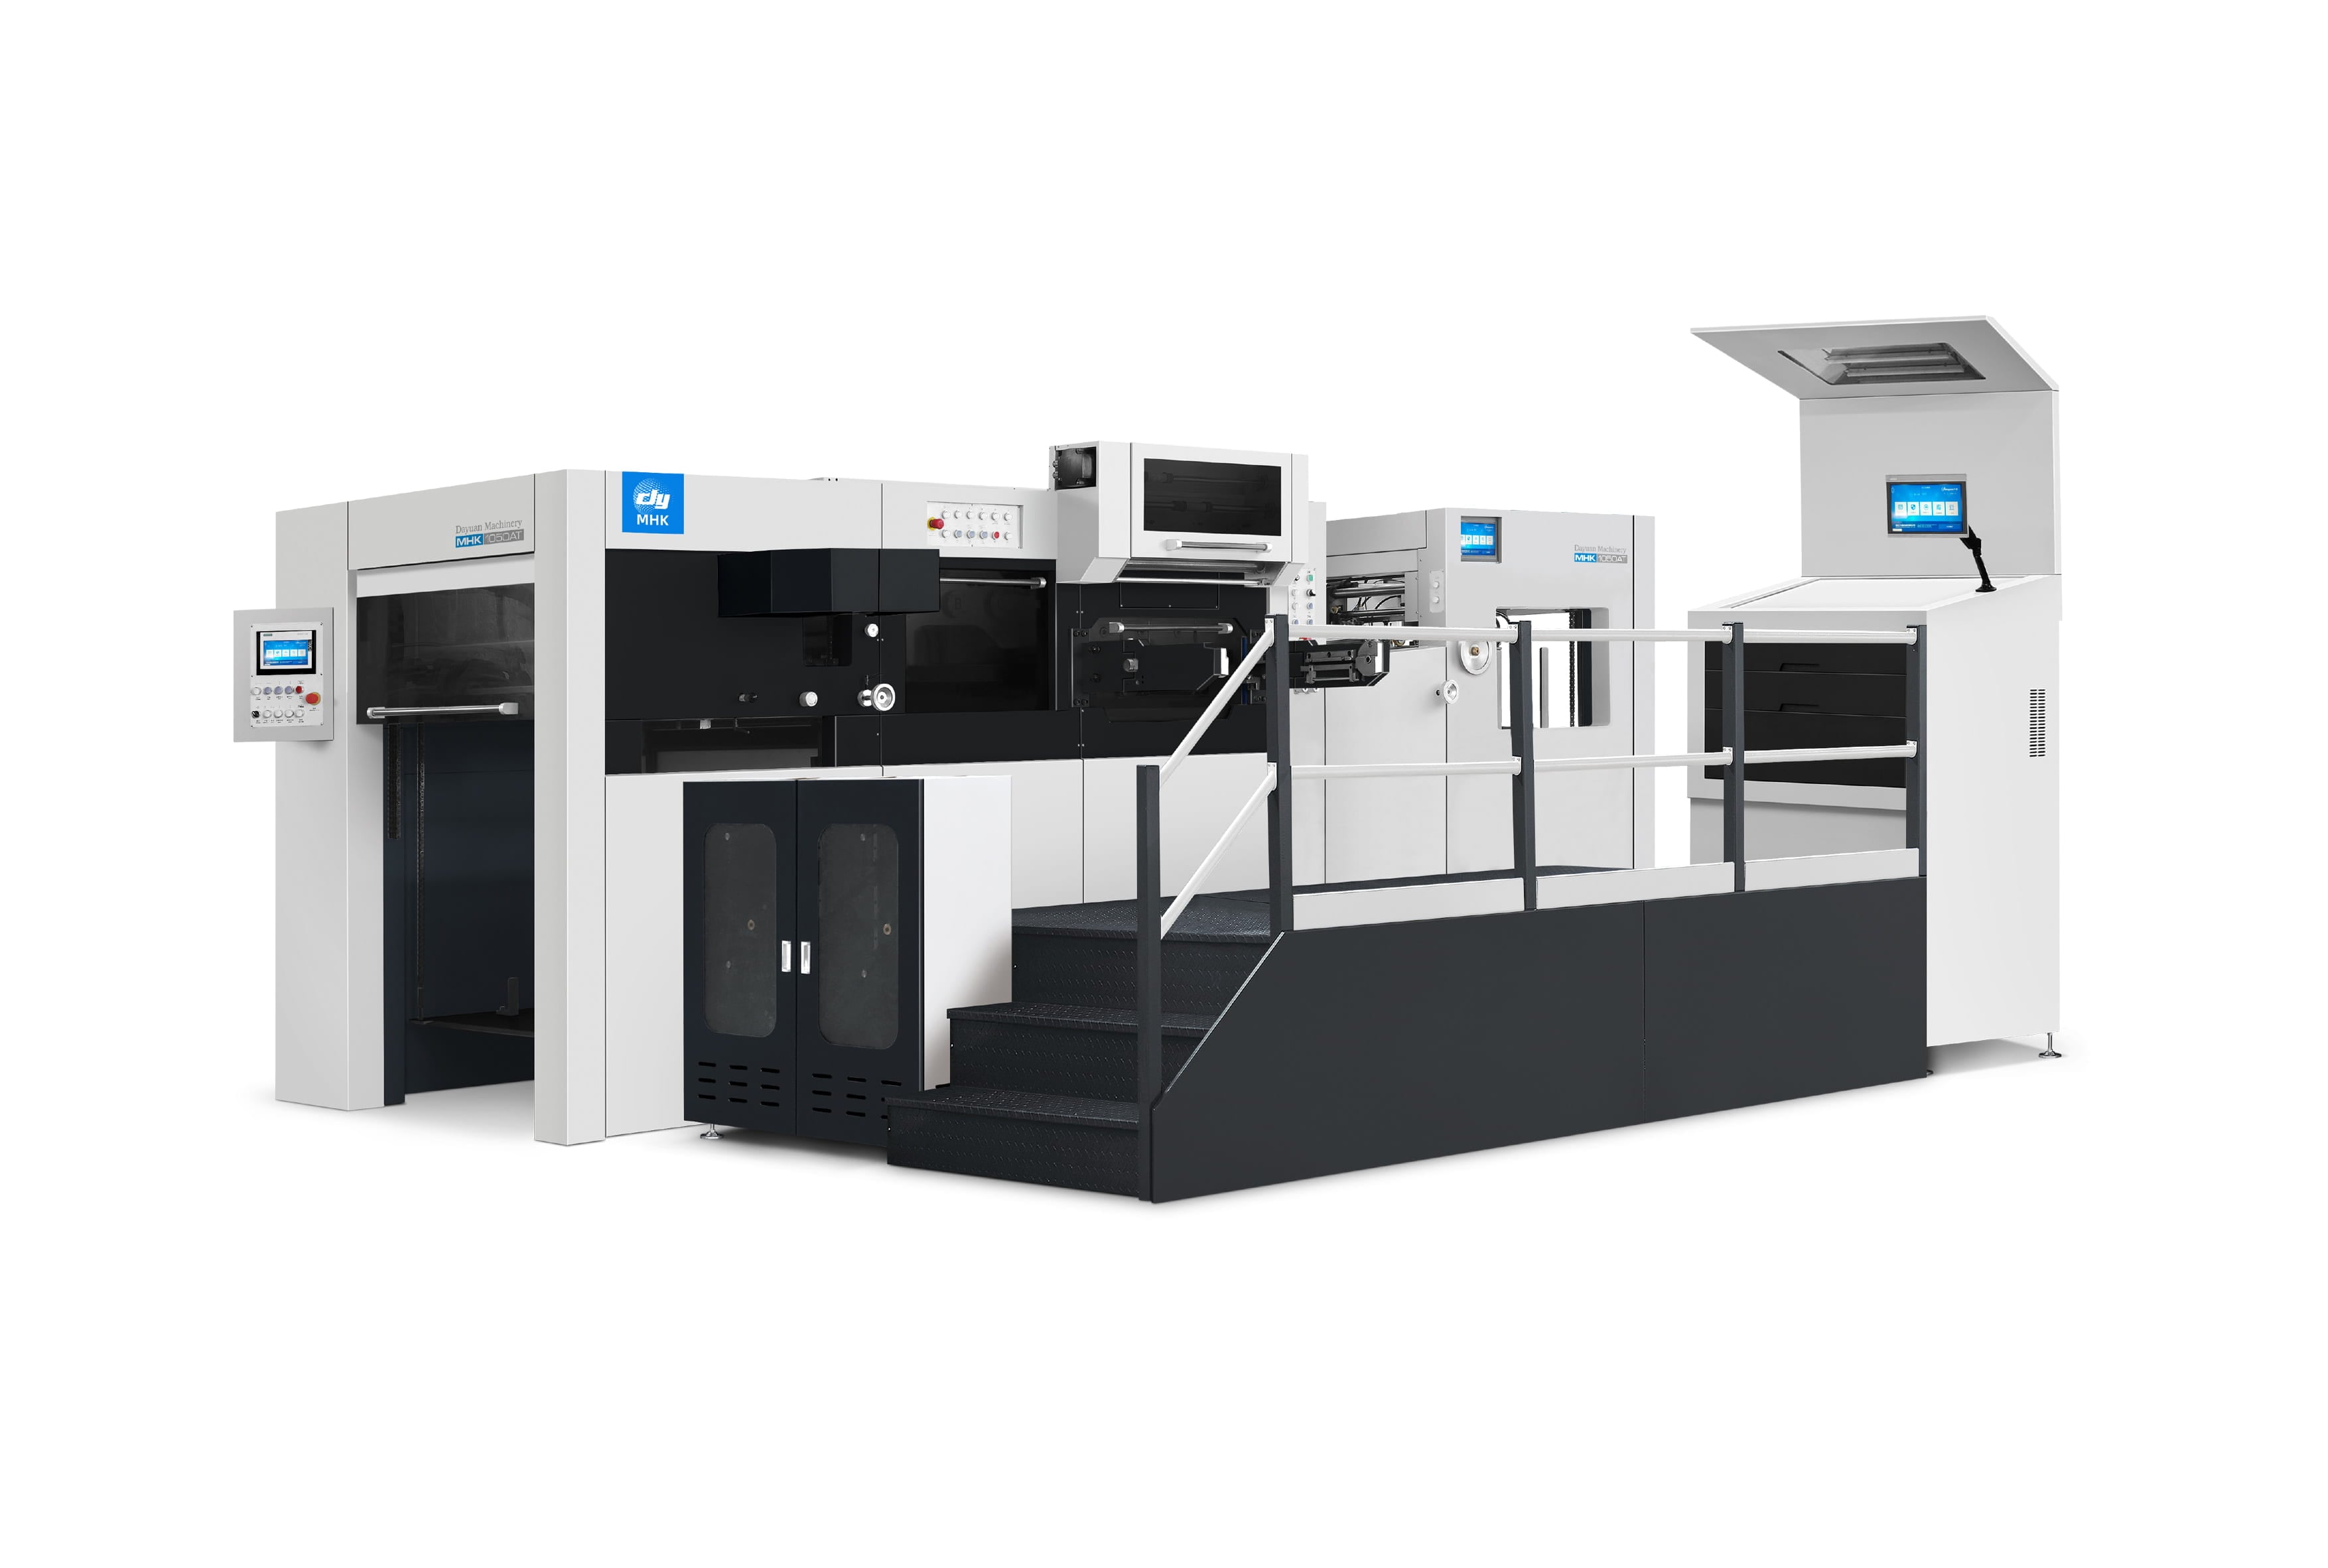
高級パッケージの製造における経済性は、材料の使用効率、製品の一貫性、および工程の効率性に左右されます。機械式ホットスタンピングは、自動給紙・位置決め・加熱・スタンピングを一体化した機能を備えており、個々のシート間のばらつきを低減します。包装材とホイルに機械を適切に設定すれば、再現性の高い加工が可能となり、不良品や無駄な手直しを減らしながら、プレミアムパッケージに求められる外観品質を維持できます。
機械式ホットスタンピングによる材料効率の向上
高精度なフィルム塗布と位置制御
手作業によるホイル加工 応募 位置決めや位置合わせにばらつきが生じる可能性があり、特に同一デザインの繰り返し印刷や細部までこだわったデザインを製造する場合に顕著です。自動機械式ホットスタンプ加工では、用紙の位置を正確に制御し、機械式システムによって基材上にスタンプ模様を一貫して配置します。正確な位置合わせにより、誤った位置への転写を減らし、再加工の必要性を抑えることができます。実際の材料利用率は、パッケージデザイン、ホイルの配置、基材、および運転条件などに左右されるため、メーカーは一律の廃棄率に頼るのではなく、実際の生産試験を通じて材料収率を評価すべきです。
温度・圧力の安定制御
一貫したホイル転写には、温度と圧力の安定性が不可欠です。マシン式ホットスタンプ装置を用いることで、作業者は制御された加工条件を設定し、生産中にその条件を維持できます。例えば、大元(デイユアン)社のMHK-2S1050TTCは、20ゾーンの電気加熱方式を採用しており、温度調整範囲は40~180℃です。公称ホットスタンプ精度は±0.1 mm、ダイカット精度は±0.075 mmまで達します。これらの仕様は、メーカーが高難度の包装用途向け機器を評価する際の客観的な基準となります。
運用効率と生産性の向上
生産速度と連続加工
機械式ホットスタンプ加工では、自動給紙、シート位置決め、スタンプ加工を連続したワークフロー内で統合することで、生産効率を高めることができます。実際の生産能力は、機械の構成、シートサイズ、フィルムの配置、基材、および生産条件によって異なります。大元(デイユアン)社のMHK-2S1050TTCは、公称最大作業速度が時速7,200枚であり、装飾仕上げとダイカットをともに高生産性で行う必要がある用途に適しています。メーカー各社では、公称最大速度を参考値として活用し、自社の包装品を用いた実際の作業で生産能力を確認する必要があります。
生産ジョブ間のセットアップばらつきを低減する
生産効率は、包装作業を一つから別の作業へ切り替える際の機械の設定の一貫性にも左右されます。微調整機能および位置決め機能を活用すれば、オペレーターが所定のセットアップをより迅速に確立し、再現性の高い結果を維持できます。大元(デイユアン)社のMHK-2S1050TTCは、微調整装置を備えており、迅速なセットアップおよび切替に対応しています。ただし、実際の切替時間は、ダイスやフィルムの構成、シートサイズ、およびオペレーターの作業手順などに大きく依存するため、一律の標準時間目標ではなく、実際の生産条件のもとで評価する必要があります。
高級パッケージングにおける持続可能性と素材の節約
一貫性による素材使用率の向上
高級パッケージにおける素材の節約は、一貫した加工から始まります。位置ずれ、ホイル転写の不完全、繰り返しのセットアップ試験などは、いずれも基材やホイルの過剰消費を招きます。機械式ホットスタンプ加工により、メーカーは位置決め・加熱・圧力の制御を通じて、再現性の高い生産条件を確立できます。ただし、機械を導入すれば自動的に特定の割合だけ素材が節約されるわけではありません。その効果は、デザイン、スタンプ面積、ホイルの特性、基材、および生産条件によって左右されます。メーカーは、自社の用途における実際のホイルおよび基材消費量を測定し、効率向上の評価を行うべきです。
仕上げ品質と生産要件の両立
高級パッケージでは、装飾的な仕上げ加工と構造的なダイカット、エンボス加工、その他のオフセット印刷後の工程を組み合わせることが多い。複数の機能を統合した機器を用いることで、各工程間で必要な個別のハンドリングステップ数を削減できます。大元(デイユアン)社のホットフォイルスタンピング・ダイカット機は、紙製パッケージへの適用を前提に、複合加工を実現するよう設計されています。メーカーがホットスタンプ加工機の導入を検討する際には、ホイル転写速度やスタンプ圧力といった単一のパラメーターのみに注目するのではなく、必要な仕上げ工程全体を総合的に評価すべきです。
パッケージメーカー向けの実践的導入ガイド
最適なホットスタンプ加工機の構成選定
ホットスタンプ加工機の選定には、用紙サイズ、対応材質の範囲、スタンプ加工領域、生産量、および必要となる仕上げ工程の組み合わせを慎重に検討する必要があります。大元(デイユアン)社のMHK-2S1050TTCは、最大用紙サイズが1,050×750mm、最大スタンプ加工サイズが1,040×720mmに対応しています。標準在庫品の対応材質範囲は、段ボールを含む厚紙(80~2,000g/m²)および最大4mm厚の段ボールです。メーカー各社では、実際の包装材や印刷物の寸法と照らし合わせ、これらの仕様を確認したうえで装置を選定してください。
人材・生産管理
自動化された機械式ホットスタンピングでは、作業者の役割が、反復的な手作業によるスタンプ押しから、機械のセットアップ、監視、品質検査、工程管理へと変化します。ただし、作業者は依然として材料の装填、ホイルのセットアップ、ダイの取り付け、位置調整、および日常的な機械点検について理解しておく必要があります。必要な人員配置および教育内容は、機械の構成や生産フローに応じて異なります。体系化された作業手順書を用いることで、品質の一貫性を維持しつつ、作業者が安全かつ効率的に設備を扱えるよう支援できます。
よくある質問
機械式ホットスタンピングによって削減できる廃棄物には、どのような種類がありますか?
機械式ホットスタンプ加工は、位置取りの誤り、箔の転写不完全、生産中の繰り返し調整などに起因するロスを低減するのに役立ちます。加熱・圧力・用紙の位置決めを一定に保つことで、各印字間のばらつきが抑えられ、再加工の必要性も減少します。ただし、実際のロス率は包装デザイン、基材、箔の特性、および機械の設定条件によって左右されます。製造メーカーは、固定のロス低減率をすべての用途に一律に適用するのではなく、試作生産時に材料および箔の消費量を実測することが推奨されます。
機械式ホットスタンプ加工は、さまざまな紙・段ボールの仕様に対応するにはどうすればよいですか?
機械式ホットスタンプ装置は、メーカーが定める素材の範囲に応じて選定する必要があります。大元(デイユアン)社のMHK-2S1050TTCでは、紙・段ボールの厚さが80~2,000 g/m²、厚みが0.1~2 mm、および最大4 mmの段ボールに対応しています。また、生産条件に応じた加熱制御を調整可能で、多様な製造要件に対応できます。メーカーは、実際の紙・段ボール、ホイル、型、およびスタンプデザインの互換性を、本格的な量産開始前に必ず確認してください。
機械式ホットスタンプとダイカットを併用できますか?
はい。大元(デイユアン)社は、ホットフォイルスタンピングとダイカットを同一の生産システムで行える自動化設備を提供しています。このような構成により、個別の工程間でのシート搬送が不要となり、より連続的な包装生産を実現できます。機械の構成によっては、エンボス加工やストリッピングなどの追加機能も利用可能です。メーカー様は、自社の包装製品に必要な仕上げ工程の実際の組み合わせに応じて、最適な構成を選定してください。
メーカー様がホットスタンプ装置を選定する前に検討すべき項目は何ですか?
メーカー様はまず、必要なシートサイズ、材質仕様、スタンプ領域、生産量、および仕上げ工程を確認してください。重要な技術仕様には、最大作業速度、スタンプ精度、ダイカット精度、加熱範囲、フォイル幅、および利用可能な自動化機能が含まれます。大元(デイユアン)社の BHT-1060AT 例えば、高級紙パッケージ向けのホットスタンプ加工およびディープエンボス加工に特化しており、最大印刷速度は時速8,000シート、最大作動圧力は600トンを実現します。機械の仕様を、実際のパッケージング要件と照らし合わせて検討することは、業界全体の一般的なベンチマークに頼るよりも、設備選定の根拠としてより信頼性が高いです。