 EN

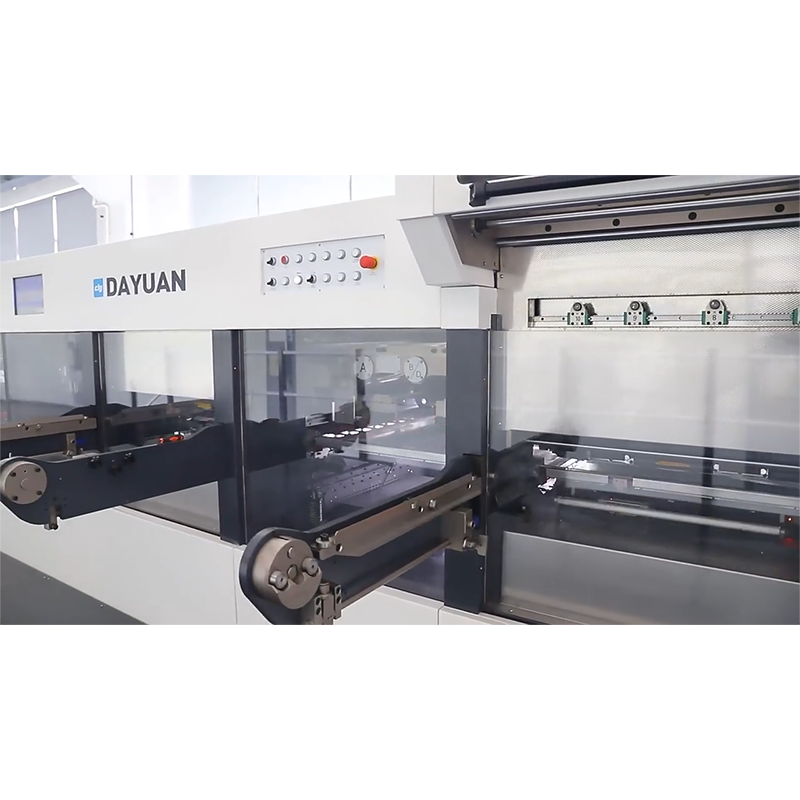
Luksusindpakning kræver præcision og konsistens, og automatisk maskine varm prægning kan hjælpe producenter med at opnå begge dele, samtidig med at de opretholder en mere kontrolleret produktionsarbejdsgang. I forhold til manuelle afslutningsprocesser giver automatisk varm prægning konsekvent placering, kontrolleret opvarmning og gentageligt præcist prægningspres. Disse funktioner er særligt værdifulde for indpakningsproducenter, der har brug for pålidelig dekorativ afslutning over gentagne produktionsomløb.
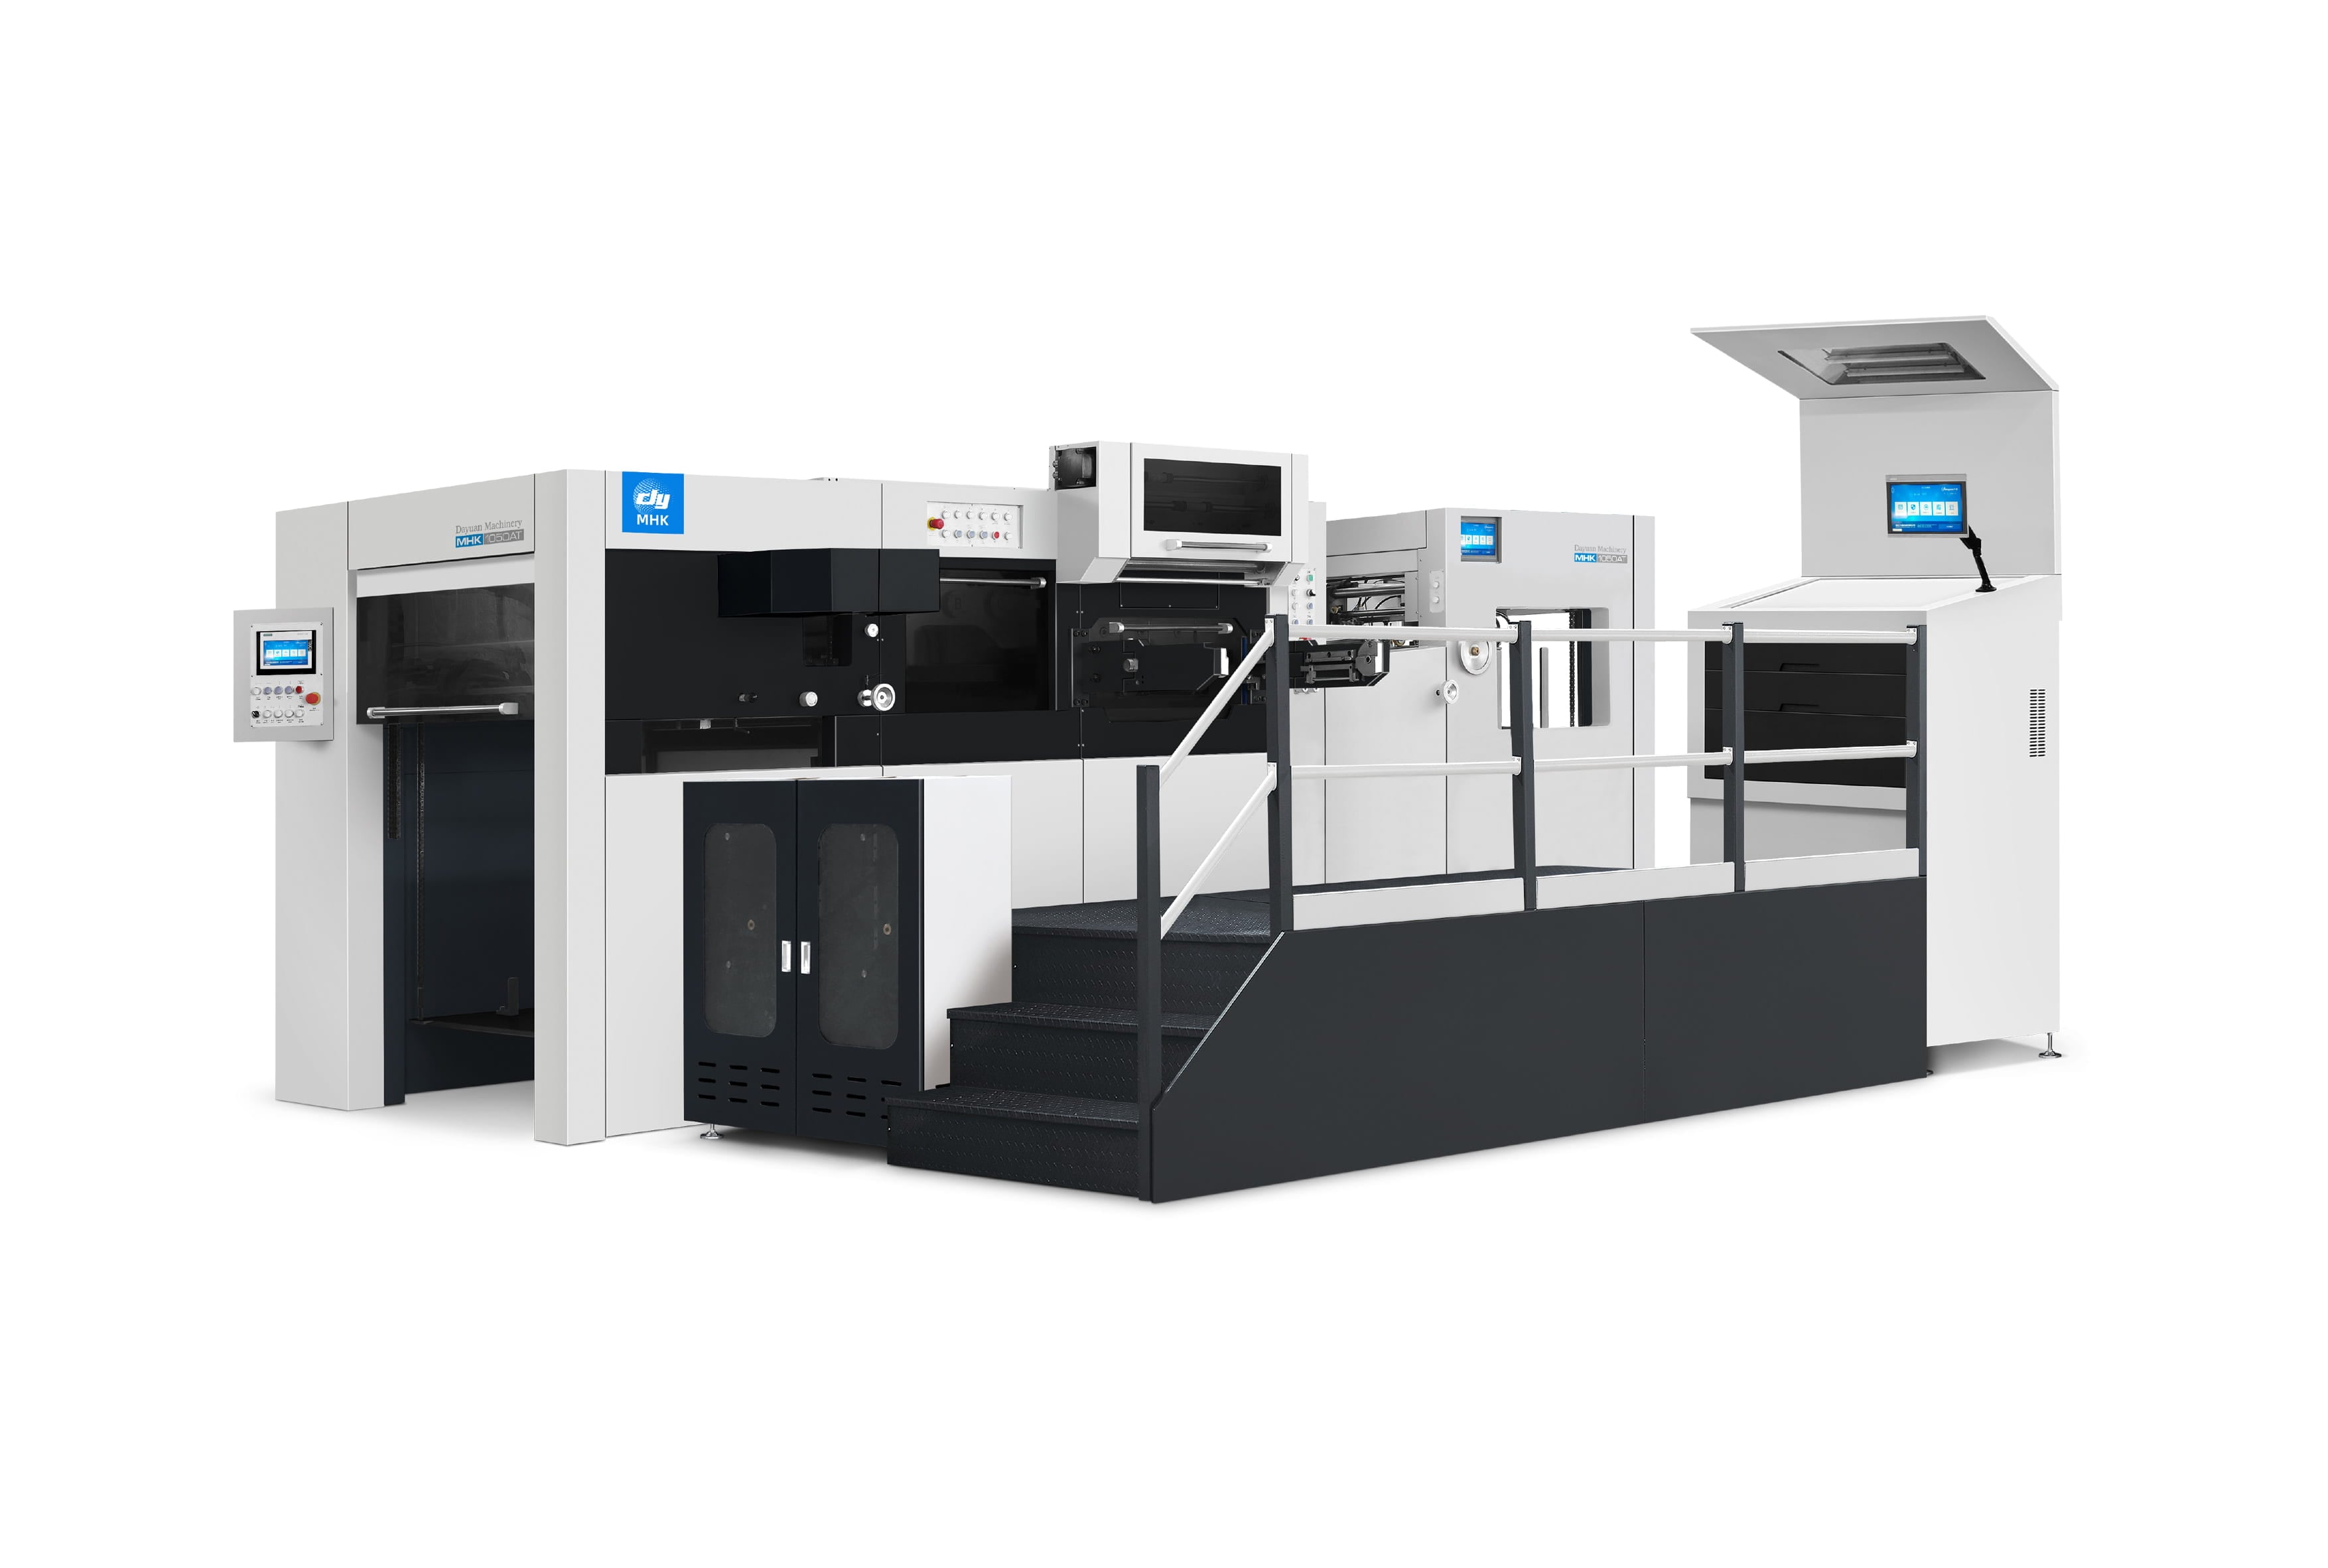
Økonomien bag fremstilling af luksusindpakning afhænger af materialeudnyttelse, produktens ensartethed og effektiv forarbejdning. Maskinvarmefolie kombinerer automatiseret tilførsel, positionering, opvarmning og prægning for at mindske variationen mellem enkelte ark. Når maskinen er korrekt indstillet til indpakningsmaterialet og folien, kan gentagelig forarbejdning hjælpe med at reducere fejl og unødvendig omforarbejdning, samtidig med at den forventede udseende af premiumindpakning bevares.
Hvordan maskinvarmefolie forbedrer materialeffektiviteten
Præcis folieapplikation og positionskontrol
Manuel folie ansøgning kan introducere variationer i placering og registrering, især når produktionen omfatter gentagne eller detaljerede designs. Automatiseret maskinvarmefolieprægning bruger kontrolleret arkplacering og mekaniske systemer til at placere prægningsmønsteret konsekvent på underlaget. Præcis registrering hjælper med at reducere forkert placerede aftryk og begrænser behovet for genarbejde. Det faktiske materialeudnyttelsesniveau afhænger af emballagedesignet, folieopstillingen, underlaget og driftsparametrene, så producenter bør vurdere materialeudbyttet gennem produktionsforsøg i stedet for at stole på en universel spildprocent.
Konstant temperatur- og trykstyring
Stabil temperatur og tryk er afgørende for konsekvent folieoverførsel. Et maskinbaseret prægningssystem giver operatører mulighed for at indstille kontrollerede procesparametre og opretholde dem under produktionen. Dayuans MHK-2S1050TTC bruger f.eks. et elektrisk opvarmningssystem med 20 opvarmningszoner og en justerbar temperaturinterval på 40 til 180 °C. Den angivne prægningsnøjagtighed er op til ±0,1 mm, mens stansnøjagtigheden er op til ±0,075 mm. Disse specifikationer giver en målelig reference, når producenter vurderer udstyr til krævende emballageapplikationer.
Driftseffektivitet og gennemløbsfordele
Produktionshastighed og kontinuerlig behandling
Maskinbaseret varmefolieprægning kan øge produktionseffektiviteten ved at kombinere automatiseret tilførsel, arkplacering og prægningsoperationer i en sammenhængende arbejdsgang. Den faktiske ydelse afhænger af maskinens konfiguration, arkstørrelsen, folieopstillingen, underlaget og produktionsbetingelserne. Dayuans MHK-2S1050TTC har en offentliggjort maksimal arbejdshastighed på 7.200 ark i timen, hvilket gør den velegnet til anvendelser, hvor både dekorativ overfladebehandling og stans kræves ved høje produktionshastigheder. Producenter bør bruge den offentliggjorte maksimale hastighed som reference og bekræfte den praktiske ydelse ved hjælp af deres egne emballagejob.
Reducer variation i opsætningen mellem produktionsjob
Produktionseffektiviteten afhænger også af, hvor konsekvent en maskine kan konfigureres, når der skiftes fra én emballageopgave til en anden. Mikrojusterings- og positionsfunktioner kan hjælpe operatører med at oprette den krævede opsætning mere effektivt og opretholde gentagelige resultater. Dayuans MHK-2S1050TTC inkluderer mikrojusteringsenheder og understøtter hurtig opsætning og omstilling. Den praktiske omstillingstid afhænger stadig af stansen, foliekonfigurationen, arkformatet og operatørens arbejdsgang, så den bør vurderes under reelle produktionsforhold i stedet for ud fra en fast, universel tidsmål.
Bæredygtighed og materialebesparelse i luksusemballage
Forbedring af materialeudnyttelse gennem konsekvens
Bevarelse af materiale i luksusindpakning starter med konsekvent forarbejdning. Forkert positionering, ufuldstændig folieoverførsel og gentagne opsætningsprøver kan alle føre til ekstra forbrug af underlag eller folie. Maskinbaseret prægning hjælper producenter med at oprette mere gentagelige produktionsforhold ved at kontrollere positionering, opvarmning og tryk. Dette betyder ikke, at en maskine automatisk producerer en bestemt procentdel af materialebesparelser; resultatet afhænger af motivet, prægningsområdet, foliens egenskaber, underlaget og produktionsopsætningen. Producenter bør måle det faktiske folie- og underlagsforbrug for deres egne anvendelser, når de vurderer effektivitetsgevinster.
At balancere finishkvalitet med produktionskrav
Luksusindpakning kombinerer ofte dekorative efterbehandling med strukturel stansning, prægning eller andre post-trykprocesser. Ved at bruge udstyr, der integrerer flere funktioner, kan antallet af separate håndteringsfaser mellem processerne reduceres. Dayuans varmefolieprægnings- og stansningsudstyr er designet til kombineret behandling af papirindpakninger. Når producenter vurderer en maskinbaseret varmefolieprægningsløsning, bør de overveje de krævede efterbehandlingsprocesser samlet i stedet for kun at fokusere på folieoverførselshastigheden eller prægningspresset.
Praktisk implementering for indpakningsproducenter
Valg af den rigtige konfiguration til maskinbaseret varmefolieprægning
Valg af et maskinelt prægeanlæg kræver omhyggelig overvejelse af arkstørrelse, materialeområde, prægeområde, produktionsmængde samt den krævede kombination af efterbehandlingsprocesser. Dayuans MHK-2S1050TTC understøtter en maksimal arkstørrelse på 1.050 × 750 mm og en maksimal prægestørrelse på 1.040 × 720 mm. Det angivne lagerområde omfatter karton fra 80 til 2.000 g/m² samt corrugated board op til 4 mm. Producenter bør sammenligne disse specifikationer med deres faktiske emballagematerialer og grafikdimensioner, inden de vælger udstyr.
Arbejdskraft og produktionsstyring
Automatiseret maskinvarmefolieprægning ændrer operatørens rolle fra gentagne manuelle anvendelser til maskinopsætning, overvågning, kvalitetsinspektion og processtyring. Operatører skal stadig forstå materialeindlæsning, folieopsætning, dørinstallering, justering af positionering og rutinemæssige maskinkontroller. Den passende personalestyrke og de krævede uddannelsesforhold afhænger af maskinens konfiguration og produktionsarbejdsgang. En struktureret driftsprocedure kan hjælpe med at opretholde konsekvent kvalitet, samtidig med at det sikres, at produktionspersonale forstår, hvordan de skal arbejde sikkert og effektivt med udstyret.
Ofte stillede spørgsmål
Hvilke typer spild kan maskinvarmefolieprægning hjælpe med at reducere?
Maskinvarmefolie kan hjælpe med at reducere spild forbundet med forkert positionering, ufuldstændig folieoverførsel og gentagne justeringer under produktionen. Konstant opvarmning, tryk og arkpositionering kan mindske variationen mellem aftryk og dermed reducere behovet for omformning. Det faktiske spildniveau afhænger dog af emballagedesignet, substratet, foliens egenskaber og maskinindstillingerne. Producenter bør måle materiale- og folieforbruget under produktionsprøver i stedet for at anvende en fast procentsats for spildreduktion på hver enkelt anvendelse.
Hvordan håndterer maskinvarmefolie forskellige papir- og karton-specifikationer?
Maskinbaserede prægeanlæg skal vælges i henhold til det materialeområde, som fabrikanten har specificeret. Dayuans MHK-2S1050TTC angiver karton fra 80 til 2.000 g/m² og en tykkelse på 0,1 til 2 mm samt corrugated board op til 4 mm. Maskinen tilbyder også justerbar varmestyring for at imødekomme forskellige produktionskrav. Fabrikanterne skal bekræfte kompatibiliteten mellem det specifikke papir eller board, folien, stempel og prægedesign, inden der påbegyndes fuldskala-produktion.
Kan maskinbaseret prægning kombineres med die-cutting?
Ja. Dayuan tilbyder automatisk udstyr, der kombinerer varmefolieprægning og stansning i det samme produktionssystem. Denne type konfiguration kan reducere behovet for at overføre ark mellem separate processer og kan understøtte mere kontinuerlig emballageproduktion. Afhængigt af maskinens konfiguration kan der også være yderligere funktioner til rådighed, såsom prægning eller afklipping. Producenter bør vælge konfigurationen ud fra den faktiske kombination af efterbehandlingsprocesser, der kræves for deres emballageprodukter.
Hvad bør producenter vurdere, inden de vælger et maskinbaseret varmefolieprægningsystem?
Producenter bør først gennemgå de krævede arkstørrelser, materialekrav, prægningsområde, produktionsmængde og efterbehandlingsprocesser. Vigtige tekniske parametre omfatter maksimal arbejdshastighed, prægningsnøjagtighed, stansningsnøjagtighed, opvarmningsområde, foliebrede og tilgængelige automatiseringsfunktioner. Dayuans BHT-1060AT , for eksempel, er designet til varmprægning og dyb prægning i high-end-papirindpakning og specificerer en maksimal hastighed på 8.000 ark i timen samt en maksimal arbejdstryk på 600 ton. At sammenligne maskinspecifikationer med de faktiske emballagekrav giver et mere pålideligt grundlag for udstyrsvalg end at bygge på generelle brancheremser.