 EN

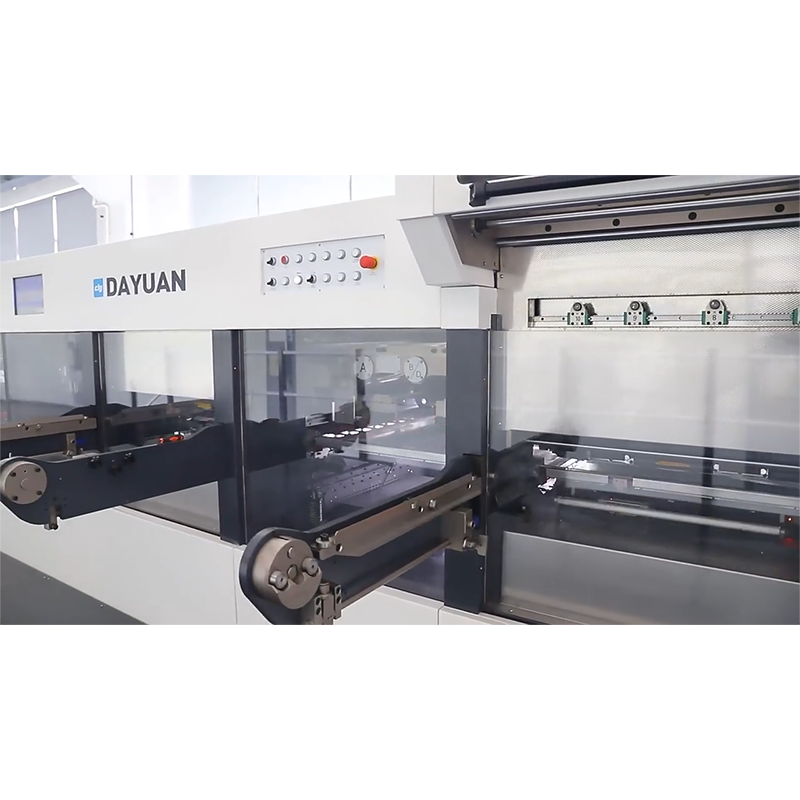
Ლაქსური პაკეტირება მოითხოვს სიზუსტეს და თანმიმდევრობას, ხოლო ავტომატიზებული მაशინური ცხოველი სტამპინგი შეიძლება დაეხმაროს წარმოებლებს ამ ორივე მიღწევაში, ხოლო ერთდროულად უფრო კონტროლირებადი წარმოებლის სამუშაო დიდების შენარჩუნებაში. ხელით შესრულებული დასრულების პროცესებთან შედარების შემთხვევაში, ავტომატიზებული ცხელი შტამპირება უზრუნველყოფს მუდმივ პოზიციონირებას, კონტროლირებად გახურებას და განმეორებად შტამპირების წნევას. ეს შესაძლებლობები განსაკუთრებით მნიშვნელოვანია იმ პაკეტირების წარმოებლებისთვის, რომლებსაც საჭიროებენ დასაბუტებლად სანდო დეკორატიულ დასრულებას მრავალჯერ განმეორებადი წარმოების სერიებში.
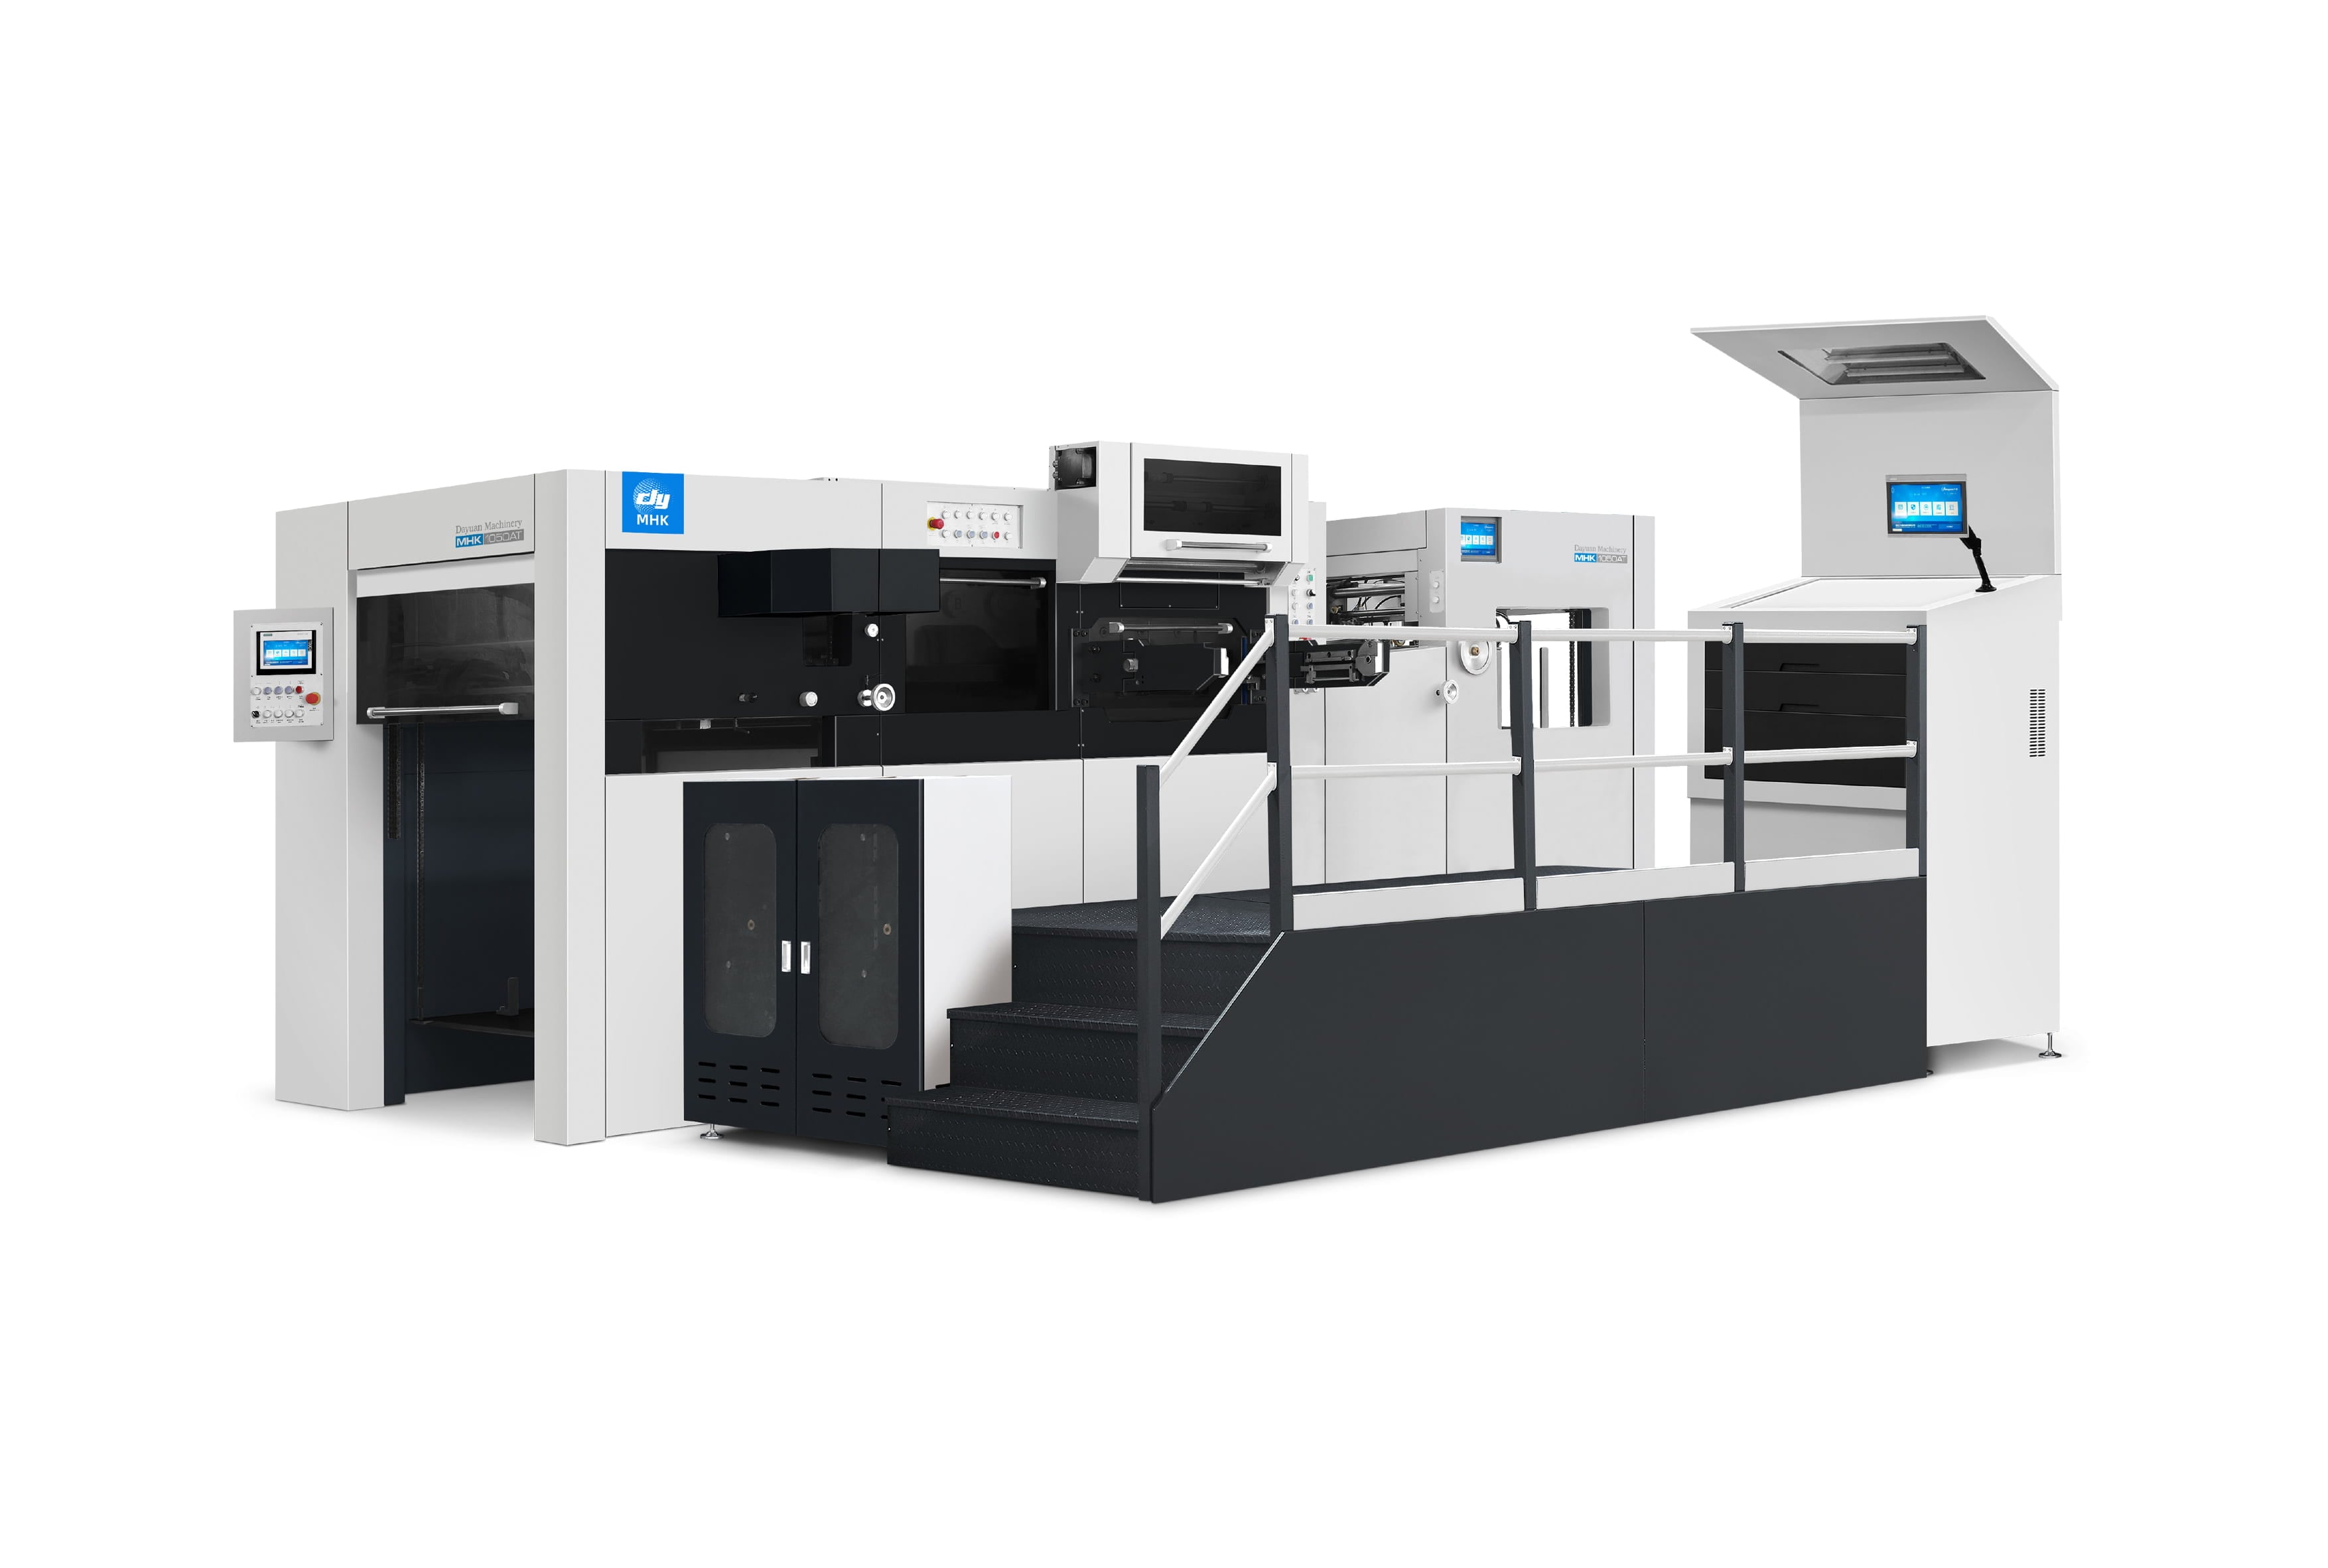
Ლაქსირებული პაკეტირების წარმოების ეკონომიკა დამოკიდებულია მასალის გამოყენებაზე, პროდუქტის ერთნაირობაზე და ეფექტურ დამუშავებაზე. მანქანური ცხელი შტამპირება აერთიანებს ავტომატიზებულ მომარაგებას, პოზიციონირებას, გახურებას და შტამპირებას, რაც ამცირებს ცალკეული ფურცლებს შორის განსხვავებას. როდესაც მანქანა სწორად არის დაკონფიგურებული პაკეტირების მასალისა და ფოლიის მიხედვით, მეორედ გამეორებადი დამუშავება შეიძლება დაეხმაროს დეფექტების და არასაჭიროებრივი ხელახალი დამუშავების შემცირებაში, ხოლო პრემიუმ პაკეტირების მოსალოდნელი გარეგნობა შენარჩუნდება.
Როგორ აუმჯობესებს მანქანური ცხელი შტამპირება მასალის ეფექტურობას
Სიზუსტის ფოლგის გამოყენება და პოზიციონირების კონტროლი
Ხელით ფოლია გამოყენება შეიძლება გამოიწვიოს პოზიციონირებისა და რეგისტრაციის ცვალებადობა, განსაკუთრებით მაშინ, როდესაც წარმოება მოიცავს ხელახლა გამოყენებად ან დეტალურ დიზაინს. ავტომატიზებული მანქანური ცხელი შტამპირება იყენებს კონტროლირებულ ფურცლის პოზიციონირებას და მექანიკურ სისტემებს იმისთვის, რომ შტამპირების ნიმუში სტაბილურად დაიდოს საბაზის მასალაზე. სწორი რეგისტრაცია ხელს უწყობს არასწორად პოზიციონირებული შტამპირების რაოდენობის შემცირებას და შეზღუდავს ხელახლა დამუშავების აუცილებლობას. მასალის ფაქტობრივი გამოყენების დონე დამოკიდებულია შეფუთვის დიზაინზე, ფოლგის განლაგებაზე, საბაზის მასალაზე და ექსპლუატაციურ პარამეტრებზე, ამიტომ წარმოებლებმა მასალის მოსავლიანობა უნდა შეაფასონ წარმოების საცდელ გამოცდების საშუალებით, არ არსებული საერთო სახარჯო პროცენტის დაყრდნობით.
Ტემპერატურისა და წნევის მუდმივი მართვა
Სტაბილური ტემპერატურა და წნევა აუცილებელია ფოლგის სტაბილურად გადატანისთვის. მანქანის ჰოტ-სტემპინგის სისტემა საშუალებას აძლევს ოპერატორებს დააყენონ კონტროლირებადი დამუშავების პარამეტრები და შეინარჩუნონ ისინი წარმოების დროს. მაგალითად, Dayuan-ის MHK-2S1050TTC გამოიყენებს ელექტრო გახურების სისტემას 20 გახურების ზონით და რეგულირებადი ტემპერატურის დიაპაზონით 40–180 °C. მისი გამოქვეყნებული ჰოტ-სტემპინგის სიზუსტე არის მაქსიმუმ ±0,1 მმ, ხოლო დაჭრის სიზუსტე — მაქსიმუმ ±0,075 მმ. ეს სპეციფიკაციები წარმოადგენს გაზომვად რეფერენციას მწარმოებლებისთვის მოთხოვნად სავსების აპლიკაციებისთვის აღჭურვილობის შეფასების დროს.
Ექსპლუატაციური ეფექტურობა და გამოტანის უპირატესობები
Წარმოების სიჩქარე და უწყვეტი დამუშავება
Ავტომატიზებული ფირფიტების მიწოდება, ფირფიტების პოზიციონირება და შტამპირება ერთდროულად შესრულების შედეგად, მანქანის ცხელი შტამპირება შეიძლება გაზარდოს წარმოების ეფექტურობა. ფაქტობრივი გამომუშავება დამოკიდებულია მანქანის კონფიგურაციაზე, ფირფიტის ზომაზე, ფოლიის განლაგებაზე, საბაზის მასალაზე და წარმოების პირობებზე. Dayuan-ის MHK-2S1050TTC მანქანას გამოცხადებული მაქსიმალური სამუშაო სიჩქარე არის 7 200 ფირფიტა საათში, რაც მისაღებად ხდის მის იმ აპლიკაციებში, სადაც სჭირდება როგორც დეკორატიული დასრულება, ასევე მაღალი წარმოების სიჩქარით დაკვეთა. წარმოებლებმა გამოცხადებული მაქსიმალური სიჩქარე უნდა გამოიყენონ როგორც საწყისი მიმართულება და ფაქტობრივი გამომუშავება უნდა დაადასტურონ თავისი კონკრეტული პაკეტირების დავალებების საშუალებით.
Წარმოების დავალებებს შორის მოწყობილობის მორგების ცვალებადობის შემცირება
Წარმოების ეფექტურობა ასევე დამოკიდებულია იმ ფაქტზე, თუ რამდენად მუდმივად შეიძლება მანქანის კონფიგურაცია შეცვალოს ერთი პაკეტირების დავალებიდან მეორეზე გადასვლის დროს. მიკრო-რეგულირებისა და პოზიციონირების ფუნქციები დახმარებას აძლევს ოპერატორებს საჭიროების შესაბამედ მოწყობილობის მორგებაში უფრო ეფექტურად და მეორედ გამეორებადი შედეგების მიღებაში. Dayuan-ის MHK-2S1050TTC მოწყობილობა შეიცავს მიკრო-რეგულირების მოწყობილობებს და ხელს უწყობს სწრაფ მორგებასა და გადასვლელობას. პრაქტიკული გადასვლელობის დრო ჯერ კიდევ დამოკიდებულია მატრიცაზე, ფოლგის კონფიგურაციაზე, ფურცლის ფორმატზე და ოპერატორის სამუშაო პროცესზე, ამიტომ მისი შეფასება უნდა მოხდეს ფაქტიური წარმოების პირობებში, არ არის შესაძლებელი მისი შეფასება ფიქსირებული უნივერსალური დროის მიზნის მიხედვით.
Მდგრადობა და მასალების შენახვა ლაქსურ პაკეტირებაში
Მასალების გამოყენების გაუმჯობესება მუდმივობის საშუალებით
Ლაქსირებული პაკეტირების მასალების შენახვა იწყება მუდმივი დამუშავებით. არასწორი პოზიციონირება, ფოლგის არასრული გადატანა და ხელახლა დაყენების ტესტები ყველა ეს შეიძლება გამოიწვიოს დამატებითი საბაზისის ან ფოლგის მოხმარება. მანქანის ცხელი შტამპირება დახმარებას აძლევს წარმოებლებს უფრო მეტად განმეორებადი წარმოების პირობების დამყარებაში პოზიციონირების, გახურების და წნევის კონტროლით. ეს არ ნიშნავს, რომ მანქანა ავტომატურად წარმოადგენს კონკრეტულ პროცენტულ მასალების შენახვას; შედეგი დამოკიდებულია ნახატზე, შტამპირების არეზე, ფოლგის მახასიათებლებზე, საბაზისზე და წარმოების დაყენებაზე. ეფექტურობის გასაზრდელად წარმოებლებმა საკუთარი გამოყენების შემთხვევაში უნდა გაზომონ ფაქტობრივი ფოლგის და საბაზისის მოხმარება.
Სრულდებადობის ხარისხისა და წარმოების მოთხოვნების ბალანსირება
Ლაქსერიული პაკეტირება ხშირად აერთიანებს დეკორატიულ დასრულებას სტრუქტურულ დაკვეთასთან, ემბოსირებასთან ან სხვა პოსტპრეს პროცესებთან. მრავალფუნქციური მოწყობილობების გამოყენება შეიძლება შეამციროს საჭიროებული ცალკეული მანიპულაციების რაოდენობა ოპერაციებს შორის. Dayuan-ის ცხელი ფოლიის სტემპირებისა და დაკვეთის მოწყობილობები შეიმუშავებულია ქაღალდის პაკეტირების აპლიკაციებისთვის კომბინირებული დამუშავების მიზნით. როდესაც წარმოებლები შეაფასებენ მანქანური სტემპირების ამონახსნს, მათ უნდა განიხილონ საჭიროებული დასრულების პროცესები ერთად, არ მიმართონ მხოლოდ ფოლიის გადატანის სიჩქარეს ან სტემპირების წნევას.
Პაკეტირების წარმოებლებისთვის პრაქტიკული განხორციელება
Სწორი მანქანური სტემპირების კონფიგურაციის შერჩევა
Მანქანის ცხელი შტამპირების სისტემის შერჩევისას საჭიროებს ფუძიან განხილვას ფურცლის ზომას, მასალის დიაპაზონს, შტამპირების არეალს, წარმოების მოცულობას და საჭიროებულ სრულყოფის პროცესების კომბინაციას. Dayuan-ის MHK-2S1050TTC მაქსიმალურად მოიცავს 1050 × 750 მმ ზომის ფურცლებს და 1040 × 720 მმ ზომის შტამპირების არეალს. მისი გამოცხადებული საწყობის დიაპაზონი მოიცავს 80–2000 გ/მ² მასალის მქონე ქაღალდის ფურცლებს და 4 მმ-მდე სისქის კორუგირებულ ფურცლებს. წარმოებლებმა ამ ტექნიკური მახასიათებლების შედარება უნდა მოახდინონ თავიანთი ნამდვილი საყოფაცხოვრო შეფუთვის მასალებისა და ხელოვნური ნამუშევრების ზომებთან მოწყობილობის შერჩევამდე.
Სამუშაო ძალა და წარმოების მართვა
Ავტომატიზებული მანქანის ცხელი შტამპირება ცვლის ოპერატორის როლს ხელით განხორციელებადი მეტად მექანიკური მოქმედებიდან მანქანის მოწყობის, მონიტორინგის, ხარისხის შემოწმებისა და პროცესის მართვის მიმართ. ოპერატორებს ჯერ კიდევ სჭირდება მასალის ჩასატვირთად, ფოლიის მოწყობის, დიეს დაყენების, პოზიციონირების რეგულირების და მანქანის რეგულარული შემოწმების ცოდნა. შესაბამისი პერსონალის რაოდენობა და სასწავლო მოთხოვნები დამოკიდებულია მანქანის კონფიგურაციასა და წარმოების სამუშაო დინებაზე. სტრუქტურირებული ექსპლუატაციის პროცედურა შეიძლება დაეხმაროს ხარისხის სტაბილურობის შენარჩუნებაში და უზრუნველყოფოს წარმოების პერსონალს მანქანის უსაფრთხო და ეფექტური ექსპლუატაციის წესების გაგებაში.
Ხშირად დასმული კითხვები
Რომელი ტიპის ნარჩენების შემცირებას შეძლებს მანქანის ცხელი შტამპირება?
Მანქანური ცხელი შტამპირება შეიძლება დაეხმაროს კონტროლის გარეშე დადგენილი პოზიციის, არასრული ფოლიის გადატანის და წარმოების დროს ხელახლა რეგულირების გამო წარმოქმნილი ნარჩენების შემცირებაში. მუდმივი გათბობა, წნევა და ფურცლების დადგენილი პოზიცია შეიძლება შეამციროს ბეჭდვის შედეგებს შორის ცვალებადობა და შესაბამად შეამციროს ხელახლა დამუშავების აუცილებლობა. თუმცა, ნარჩენების ფაქტობრივი რაოდენობა დამოკიდებულია შეფუთვის დიზაინზე, საბაზის მასალაზე, ფოლიის მახასიათებლებზე და მანქანის პარამეტრებზე. წარმოების საცდელი გამოცდილობების დროს მწარმოებლებმა უნდა გაზომონ მასალისა და ფოლიის მოხმარება, არ უნდა გამოიყენონ ნებისმიერი ნარჩენების შემცირების პროცენტი ყველა გამოყენების შემთხვევაში.
Როგორ ამუშავებს მანქანური ცხელი შტამპირება სხვადასხვა ქაღალდისა და ფილების სპეციფიკაციებს?
Მანქანური ცხელი შტამპირების სისტემები უნდა აირჩევოდეს წარმოებლის მიერ მითითებული მასალების დიაპაზონის შესაბამად. Dayuan-ის MHK-2S1050TTC მოდელი აღნიშნავს 80–2000 გ/მ² წონის და 0,1–2 მმ სისქის კარტონს, ასევე 4 მმ-მდე სისქის კორუგირებულ ფილებს. მანქანას ასევე აქვს რეგულირებადი გაცხელების კონტროლი, რათა მოერგოს სხვადასხვა წარმოების მოთხოვნებს. წარმოებლებმა სრული მასშტაბიანი წარმოების დაწყებამდე უნდა დაადასტურონ კონკრეტული ქაღალდის ან ფილების, ფოლგის, ჭრის ფორმისა და შტამპირების დიზაინის შეთავსებადობა.
Შეიძლება თუ არა მანქანური ცხელი შტამპირება დაერთოს ჭრის ფორმით ჭრის პროცესთან?
Კი. Dayuan სთავაზობს ავტომატურ აღჭურვილობას, რომელიც ერთდროულად აკეთებს ცხელი ფოლგის დაბეჭდვასა და დაკვეთას. ამ ტიპის კონფიგურაცია შეიძლება შეამციროს საჭიროება ფურცლების გადატანის მიმართ ცალკეულ პროცესებს შორის და შეიძლება მოახდინოს უფრო უწყვეტი საყოფაცხოვრებო პაკეტირების წარმოების მხარდაჭერა. მანქანის კონფიგურაციის მიხედვით, შეიძლება ასევე ხელმისაწვდომი იყოს დამატებითი ფუნქციები, როგორიცაა რელიეფის დაბეჭდვა ან ფოლგის მოხსნა. წარმოებლებმა უნდა აირჩიონ კონფიგურაცია მათი საყოფაცხოვრებო პაკეტირების პროდუქტებისთვის საჭიროებული სრული დასასრულებლად მომზადების პროცესების მიხედვით.
Რა უნდა შეაფასონ წარმოებლებმა ცხელი ფოლგის დაბეჭდვის სისტემის არჩევის წინ?
Წარმოებლებმა ჯერ უნდა შეაფასონ საჭიროებული ფურცლის ზომა, მასალის სპეციფიკაციები, დაბეჭდვის არეალი, წარმოების მოცულობა და დასასრულებლად მომზადების პროცესები. მნიშვნელოვანი ტექნიკური პარამეტრები არის მაქსიმალური სამუშაო სიჩქარე, დაბეჭდვის სიზუსტე, დაკვეთის სიზუსტე, გახურების დიაპაზონი, ფოლგის სიგანე და ხელმისაწვდომი ავტომატიზაციის ფუნქციები. Dayuan-ის BHT-1060AT , მაგალითად, შეიძლება გამოყენებულ იქნას ცხელი სტემპირებისა და ღრმა რელიეფური ბეჭდვის დროს cao-end ქაღალდის შეფუთვაში და მისი მაქსიმალური სიჩქარე 8000 ფურცელი საათში და მაქსიმალური მუშაობის წნევა — 600 ტონა არის. მანქანის ტექნიკური მახასიათებლების შედარება ფაქტიური შეფუთვის მოთხოვნებთან უფრო სანდო საფუძველს ქმნის აღჭურვილობის შერჩევისთვის, ვიდრე ზოგადი საინდუსტრიო სტანდარტების დაყრდნობა.
Სარჩევი
- Როგორ აუმჯობესებს მანქანური ცხელი შტამპირება მასალის ეფექტურობას
- Ექსპლუატაციური ეფექტურობა და გამოტანის უპირატესობები
- Მდგრადობა და მასალების შენახვა ლაქსურ პაკეტირებაში
- Პაკეტირების წარმოებლებისთვის პრაქტიკული განხორციელება
-
Ხშირად დასმული კითხვები
- Რომელი ტიპის ნარჩენების შემცირებას შეძლებს მანქანის ცხელი შტამპირება?
- Როგორ ამუშავებს მანქანური ცხელი შტამპირება სხვადასხვა ქაღალდისა და ფილების სპეციფიკაციებს?
- Შეიძლება თუ არა მანქანური ცხელი შტამპირება დაერთოს ჭრის ფორმით ჭრის პროცესთან?
- Რა უნდა შეაფასონ წარმოებლებმა ცხელი ფოლგის დაბეჭდვის სისტემის არჩევის წინ?