 EN

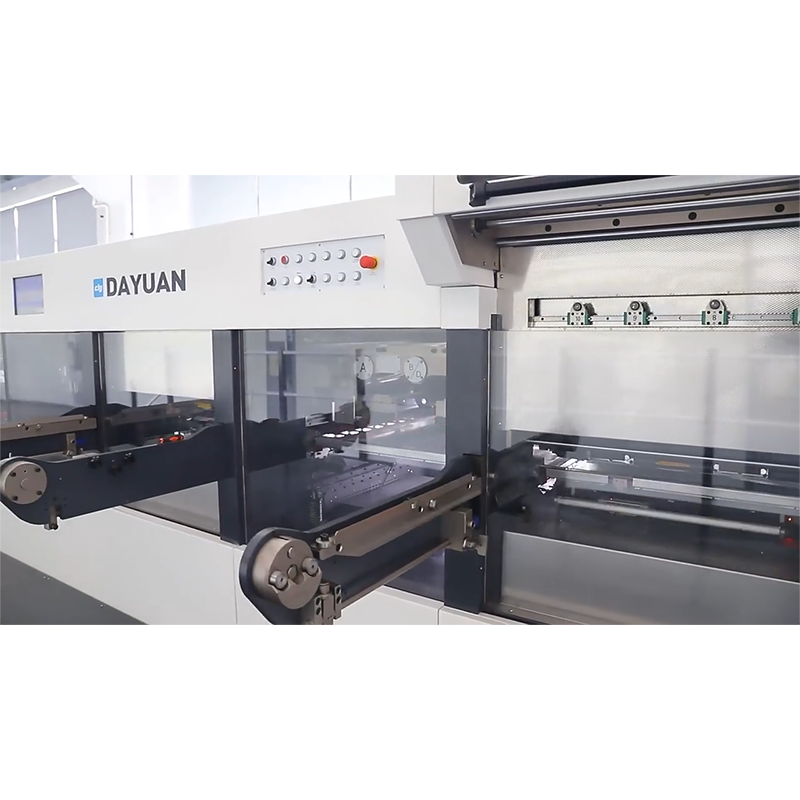
Люксовая упаковка требует высокой точности и стабильности, и автоматизированные машина для горячего тиснения системы позволяют производителям достичь обоих показателей, обеспечивая более контролируемый производственный процесс. По сравнению с ручными отделочными операциями, автоматическая горячая фольгировка гарантирует стабильное позиционирование, точный нагрев и воспроизводимое давление при тиснении. Эти возможности особенно важны для производителей упаковки, которым необходима надёжная декоративная отделка при многократных серийных запусках.
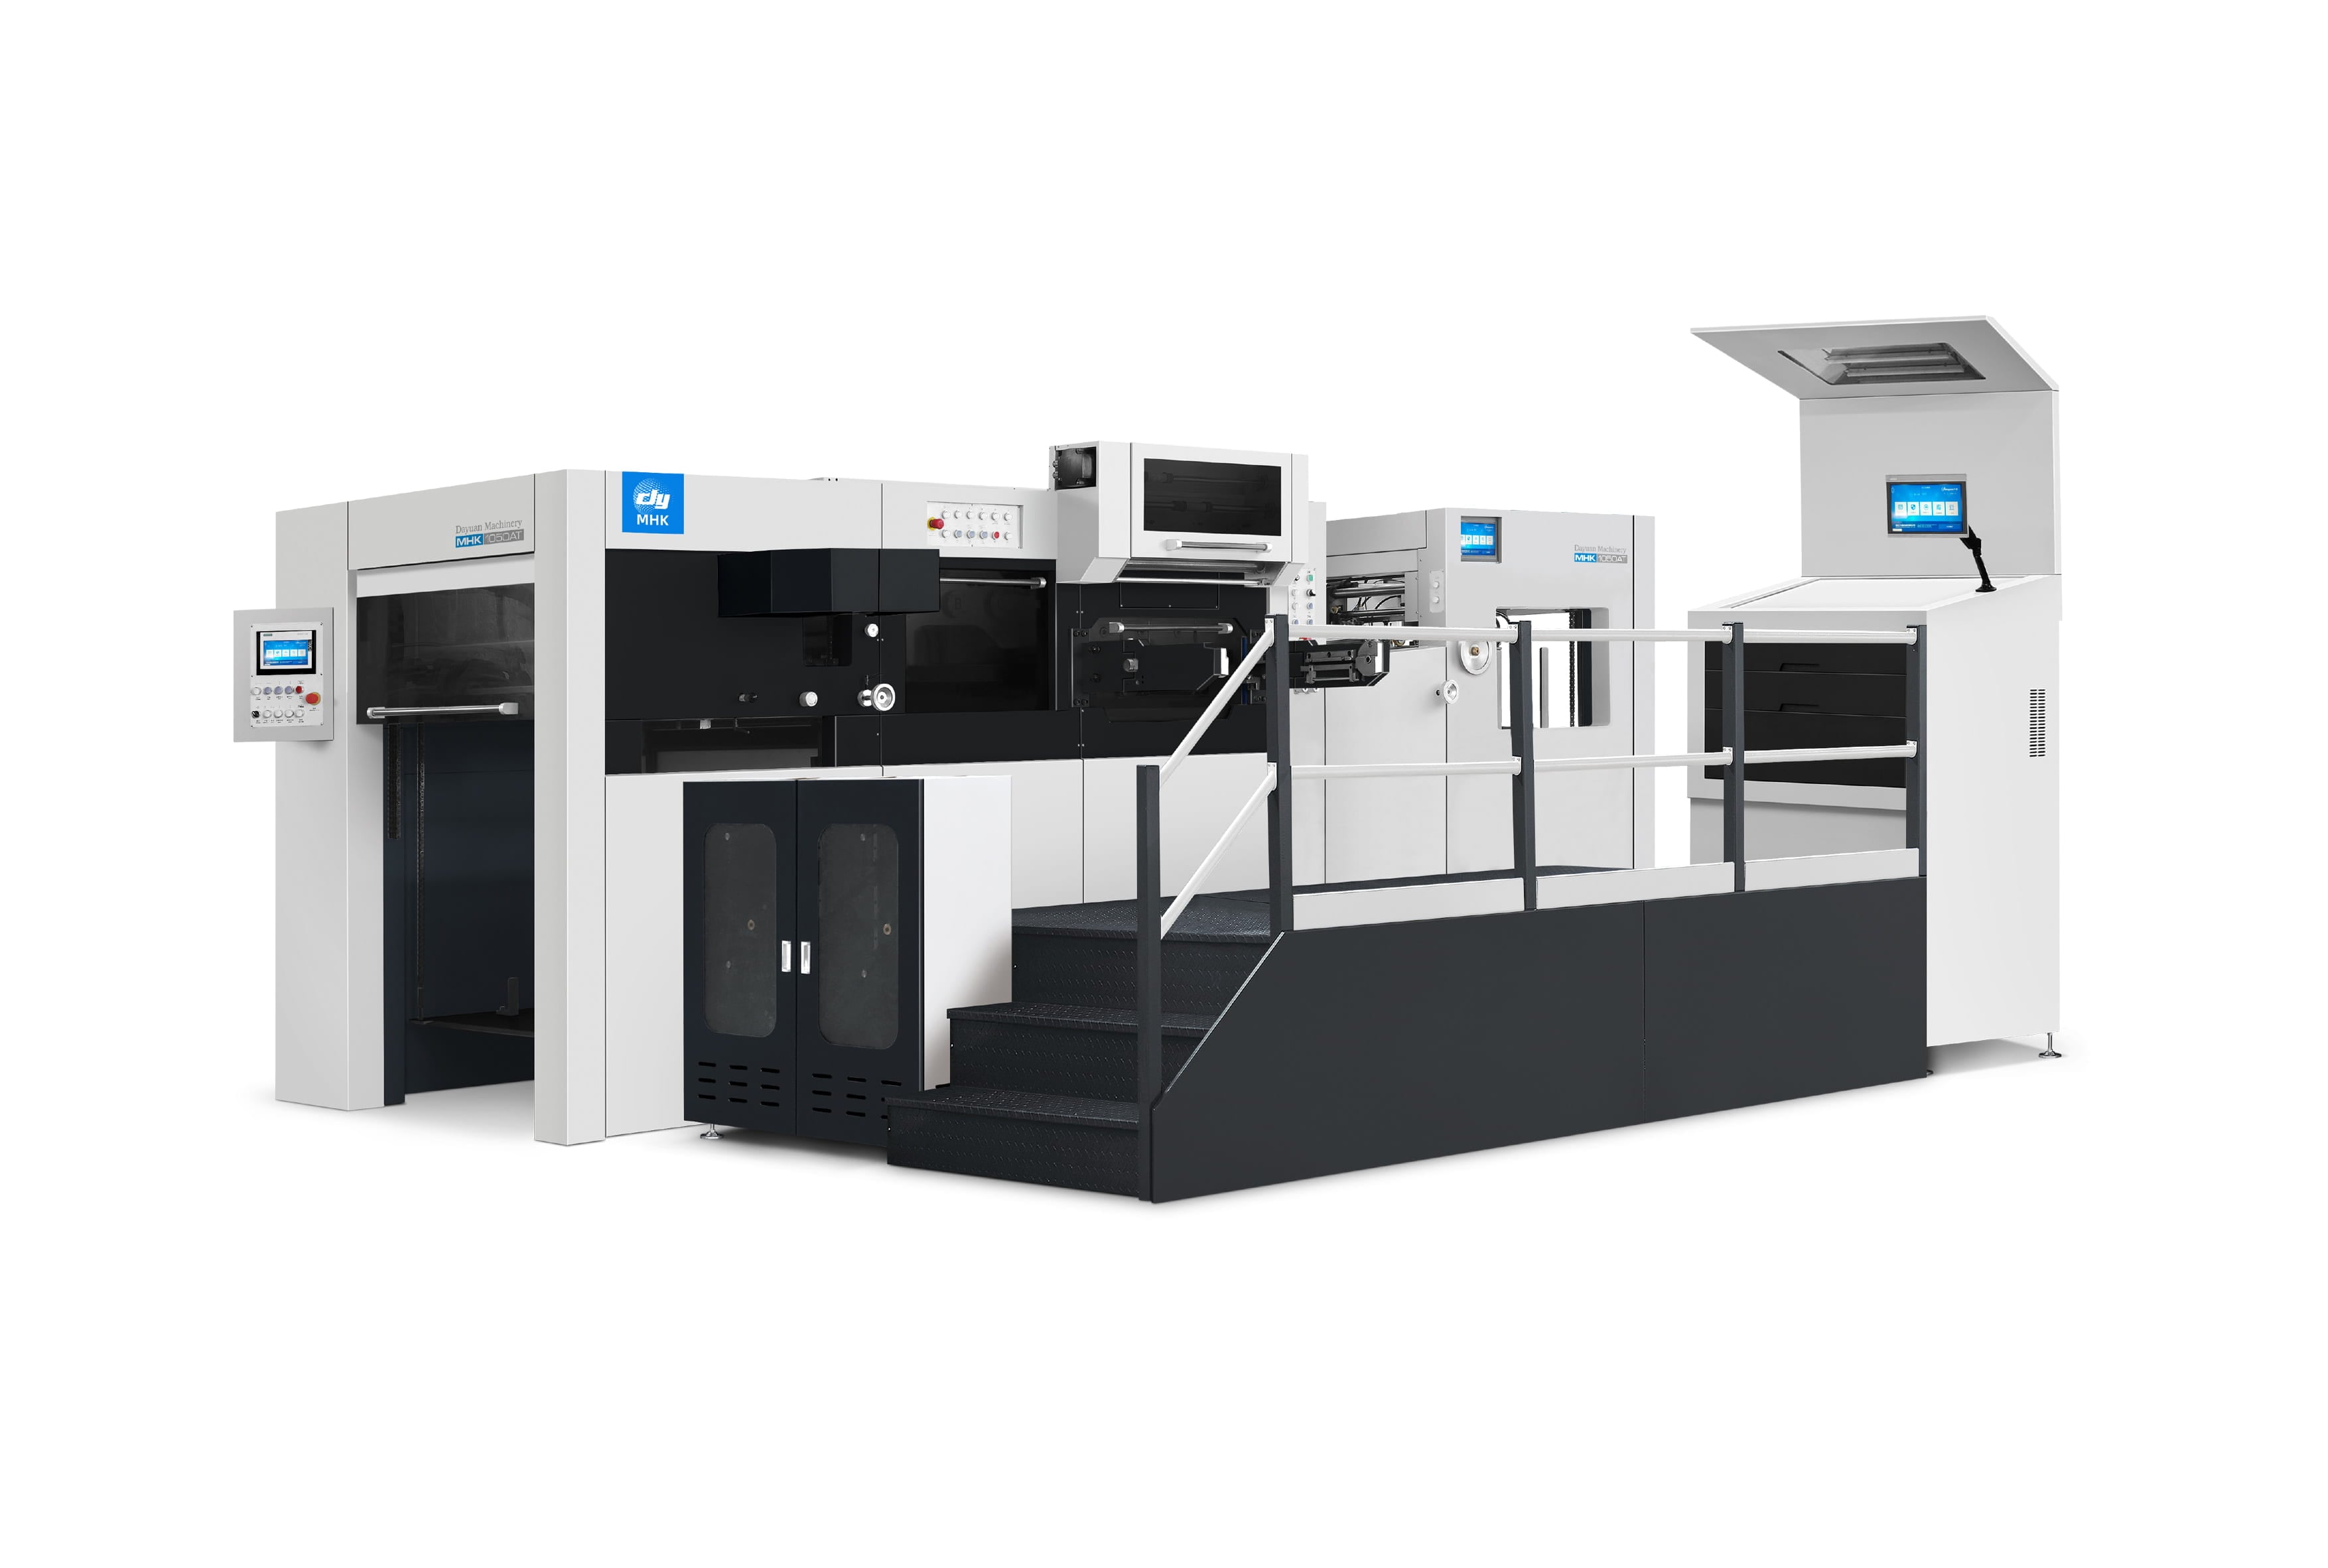
Экономика производства упаковки премиум-класса зависит от эффективности использования материалов, стабильности характеристик продукции и оптимальности технологических процессов. Автоматическая горячая фольгировка объединяет функции автоматической подачи, позиционирования, нагрева и тиснения, что снижает разброс параметров между отдельными листами. При правильной настройке станка под конкретный тип упаковочного материала и фольги обеспечивается воспроизводимость процесса, что способствует сокращению брака и излишней доработки при сохранении внешнего вида, ожидаемого от премиальной упаковки.
Как автоматическая горячая фольгировка повышает эффективность использования материалов
Точное нанесение фольги и контроль позиционирования
Ручная фольгировка применение может вызывать колебания в позиционировании и совмещении, особенно при производстве изделий с повторяющимися или детализированными рисунками. При автоматизированной машинной горячей фольговой печати используется контролируемое позиционирование листов и механические системы для последовательного нанесения тиснёного рисунка на основу. Точное совмещение помогает снизить количество некорректно расположенных оттисков и ограничивает необходимость переделки. Фактический уровень использования материала зависит от конструкции упаковки, размещения фольги, основы и рабочих параметров, поэтому производителям следует оценивать выход материала по результатам производственных испытаний, а не полагаться на универсальный процент отходов.
Постоянный контроль температуры и давления
Стабильные температура и давление необходимы для последовательного переноса фольги. Система горячего тиснения на станке позволяет операторам задавать контролируемые технологические параметры и поддерживать их в ходе производства. Например, модель MHK-2S1050TTC компании Dayuan оснащена электрической системой нагрева с 20 зонами нагрева и регулируемым диапазоном температур от 40 до 180 °C. Заявленная точность горячего тиснения составляет до ±0,1 мм, а точность вырубки — до ±0,075 мм. Эти технические характеристики служат измеримым ориентиром при оценке оборудования производителями для требовательных упаковочных задач.
Преимущества эксплуатационной эффективности и производительности
Скорость производства и непрерывная обработка
Горячее тиснение на станке повышает производительность за счёт объединения автоматической подачи, позиционирования листов и тиснения в непрерывном технологическом процессе. Фактическая производительность зависит от конфигурации станка, размера листа, размещения фольги, основы и условий производства. У станка Dayuan MHK-2S1050TTC заявленная максимальная рабочая скорость составляет 7200 листов в час, что делает его подходящим для задач, где требуется одновременно декоративная отделка и вырубка при высокой производительности. Производителям следует использовать заявленную максимальную скорость в качестве ориентира и уточнять реальную производительность на своих собственных упаковочных заданиях.
Снижение вариаций настройки между производственными заданиями
Эффективность производства также зависит от того, насколько последовательно можно настраивать станок при переходе от одной упаковочной задачи к другой. Функции микрорегулировки и позиционирования помогают операторам быстрее достигать требуемой настройки и обеспечивать воспроизводимость результатов. Станок Dayuan MHK-2S1050TTC оснащён устройствами микрорегулировки и поддерживает быструю настройку и переход на новую продукцию. Практическое время перехода по-прежнему зависит от штампа, конфигурации фольги, формата листа и рабочего процесса оператора, поэтому его следует оценивать в реальных производственных условиях, а не по фиксированному универсальному временному показателю.
Устойчивое развитие и рациональное использование материалов в люксовой упаковке
Повышение эффективности использования материалов за счёт стабильности
Сохранение материалов при производстве упаковки премиум-класса начинается с последовательной обработки. Неправильное позиционирование, неполный перенос фольги и многократные тесты настройки могут привести к дополнительному расходу основы или фольги. Тиснение на станке помогает производителям создать более воспроизводимые условия производства за счёт контроля позиционирования, нагрева и давления. Это не означает, что станок автоматически обеспечивает определённый процент экономии материалов; результат зависит от дизайна, площади тиснения, характеристик фольги, основы и настройки производства. Производителям следует измерять фактический расход фольги и основы в своих конкретных применениях при оценке повышения эффективности.
Сочетание качества отделки с требованиями производства
Роскошная упаковка часто сочетает декоративную отделку со структурной вырубкой, тиснением или другими послепечатными процессами. Использование оборудования, объединяющего несколько функций, позволяет сократить количество отдельных операций по перемещению материалов между этапами обработки. Оборудование Dayuan для горячего тиснения фольгой и вырубки предназначено для комплексной обработки бумажной упаковки. При оценке решения для горячего тиснения производителям следует рассматривать требуемые отделочные процессы в совокупности, а не только скорость переноса фольги или давление при тиснении.
Практическое применение для производителей упаковки
Выбор оптимальной конфигурации оборудования для горячего тиснения
Выбор системы горячего тиснения требует тщательного анализа размера листа, диапазона обрабатываемых материалов, площади тиснения, объёма производства и необходимого сочетания отделочных процессов. Модель MHK-2S1050TTC компании Dayuan поддерживает максимальный размер листа 1050 × 750 мм и максимальную площадь тиснения 1040 × 720 мм. Заявленный диапазон толщин в наличии включает картон от 80 до 2000 г/м² и гофрокартон толщиной до 4 мм. Производителям следует сравнить эти технические характеристики с реальными параметрами упаковочных материалов и размерами макетов перед выбором оборудования.
Управление персоналом и производством
Автоматизированная горячая штамповка изменяет роль оператора: вместо повторяющегося ручного нанесения он занимается настройкой оборудования, его контролем, проверкой качества и управлением процессом. Операторам по-прежнему необходимо понимать загрузку материалов, настройку фольги, установку штампов, корректировку позиционирования и выполнение регулярных проверок оборудования. Требования к численности персонала и его обучению зависят от конфигурации машины и производственного процесса. Структурированная эксплуатационная процедура помогает поддерживать стабильное качество продукции и обеспечивает, что персонал знает, как безопасно и эффективно работать с оборудованием.
Часто задаваемые вопросы
Какие виды отходов может сократить горячая штамповка на станке?
Горячее тиснение на станке может снизить отходы, связанные с неправильным позиционированием, неполным переносом фольги и необходимостью повторных регулировок в ходе производства. Стабильный нагрев, давление и позиционирование листов позволяют уменьшить разброс параметров между оттисками и, как следствие, сократить объём переделок. Однако фактический уровень отходов зависит от конструкции упаковки, типа основы, характеристик фольги и настроек станка. Производителям следует измерять расход материала и фольги в ходе производственных испытаний, а не применять фиксированный процент снижения отходов ко всем случаям применения.
Каким образом станок для горячего тиснения обрабатывает различные спецификации бумаги и картона?
Системы машинной горячей фольги должны выбираться в соответствии с диапазоном материалов, указанным производителем. В модели MHK-2S1050TTC компании Dayuan указаны следующие параметры: картон плотностью от 80 до 2000 г/м² и толщиной от 0,1 до 2 мм, а также гофрокартон толщиной до 4 мм. Машина также оснащена регулируемым нагревом для удовлетворения различных производственных требований. Перед запуском полноценного производства производители должны подтвердить совместимость конкретного вида бумаги или картона, фольги, штампа и дизайна тиснения.
Можно ли совмещать машинное горячее тиснение с вырубкой?
Да. Компания Dayuan предлагает автоматическое оборудование, объединяющее тиснение фольгой и вырубку в одной производственной системе. Такая конфигурация позволяет сократить необходимость перемещения листов между отдельными процессами и обеспечивает более непрерывное производство упаковки. В зависимости от конфигурации станка могут быть доступны дополнительные функции, например, рельефное тиснение или удаление отходов. Производителям следует выбирать конфигурацию в соответствии с фактическим набором отделочных процессов, требуемых для их упаковочной продукции.
Что должны оценить производители перед выбором системы горячего тиснения?
Производителям следует в первую очередь проанализировать требуемые размеры листа, характеристики материала, площадь тиснения, объём производства и отделочные процессы. Важные технические параметры включают максимальную рабочую скорость, точность тиснения, точность вырубки, диапазон нагрева, ширину фольги и доступные функции автоматизации. Dayuan's BHT-1060AT , например, предназначен для горячего тиснения и глубокого тиснения в упаковке из высококачественной бумаги и предусматривает максимальную скорость 8000 листов в час и максимальное рабочее давление 600 тонн. Сравнение технических характеристик станка с реальными требованиями к упаковке обеспечивает более надёжную основу для выбора оборудования по сравнению с опорой на общепринятые отраслевые ориентиры.
Содержание
- Как автоматическая горячая фольгировка повышает эффективность использования материалов
- Преимущества эксплуатационной эффективности и производительности
- Устойчивое развитие и рациональное использование материалов в люксовой упаковке
- Практическое применение для производителей упаковки
- Часто задаваемые вопросы