 EN

Att välja rätt skärmaskin för högvolymig pappersförpackning är ett viktigt beslut för förpackningstillverkare. Maskinens arbetshastighet, skärnoggrannhet, materialkompatibilitet och automatiseringsnivå påverkar alla produktionseffektiviteten och konsekvensen i färdiga produkter. För högvolymproduktion är rätt skärmaskin borde motsvara den krävda arkstorleken, materialtjockleken, produktionsformatet och den förväntade arbetsbelastningen.
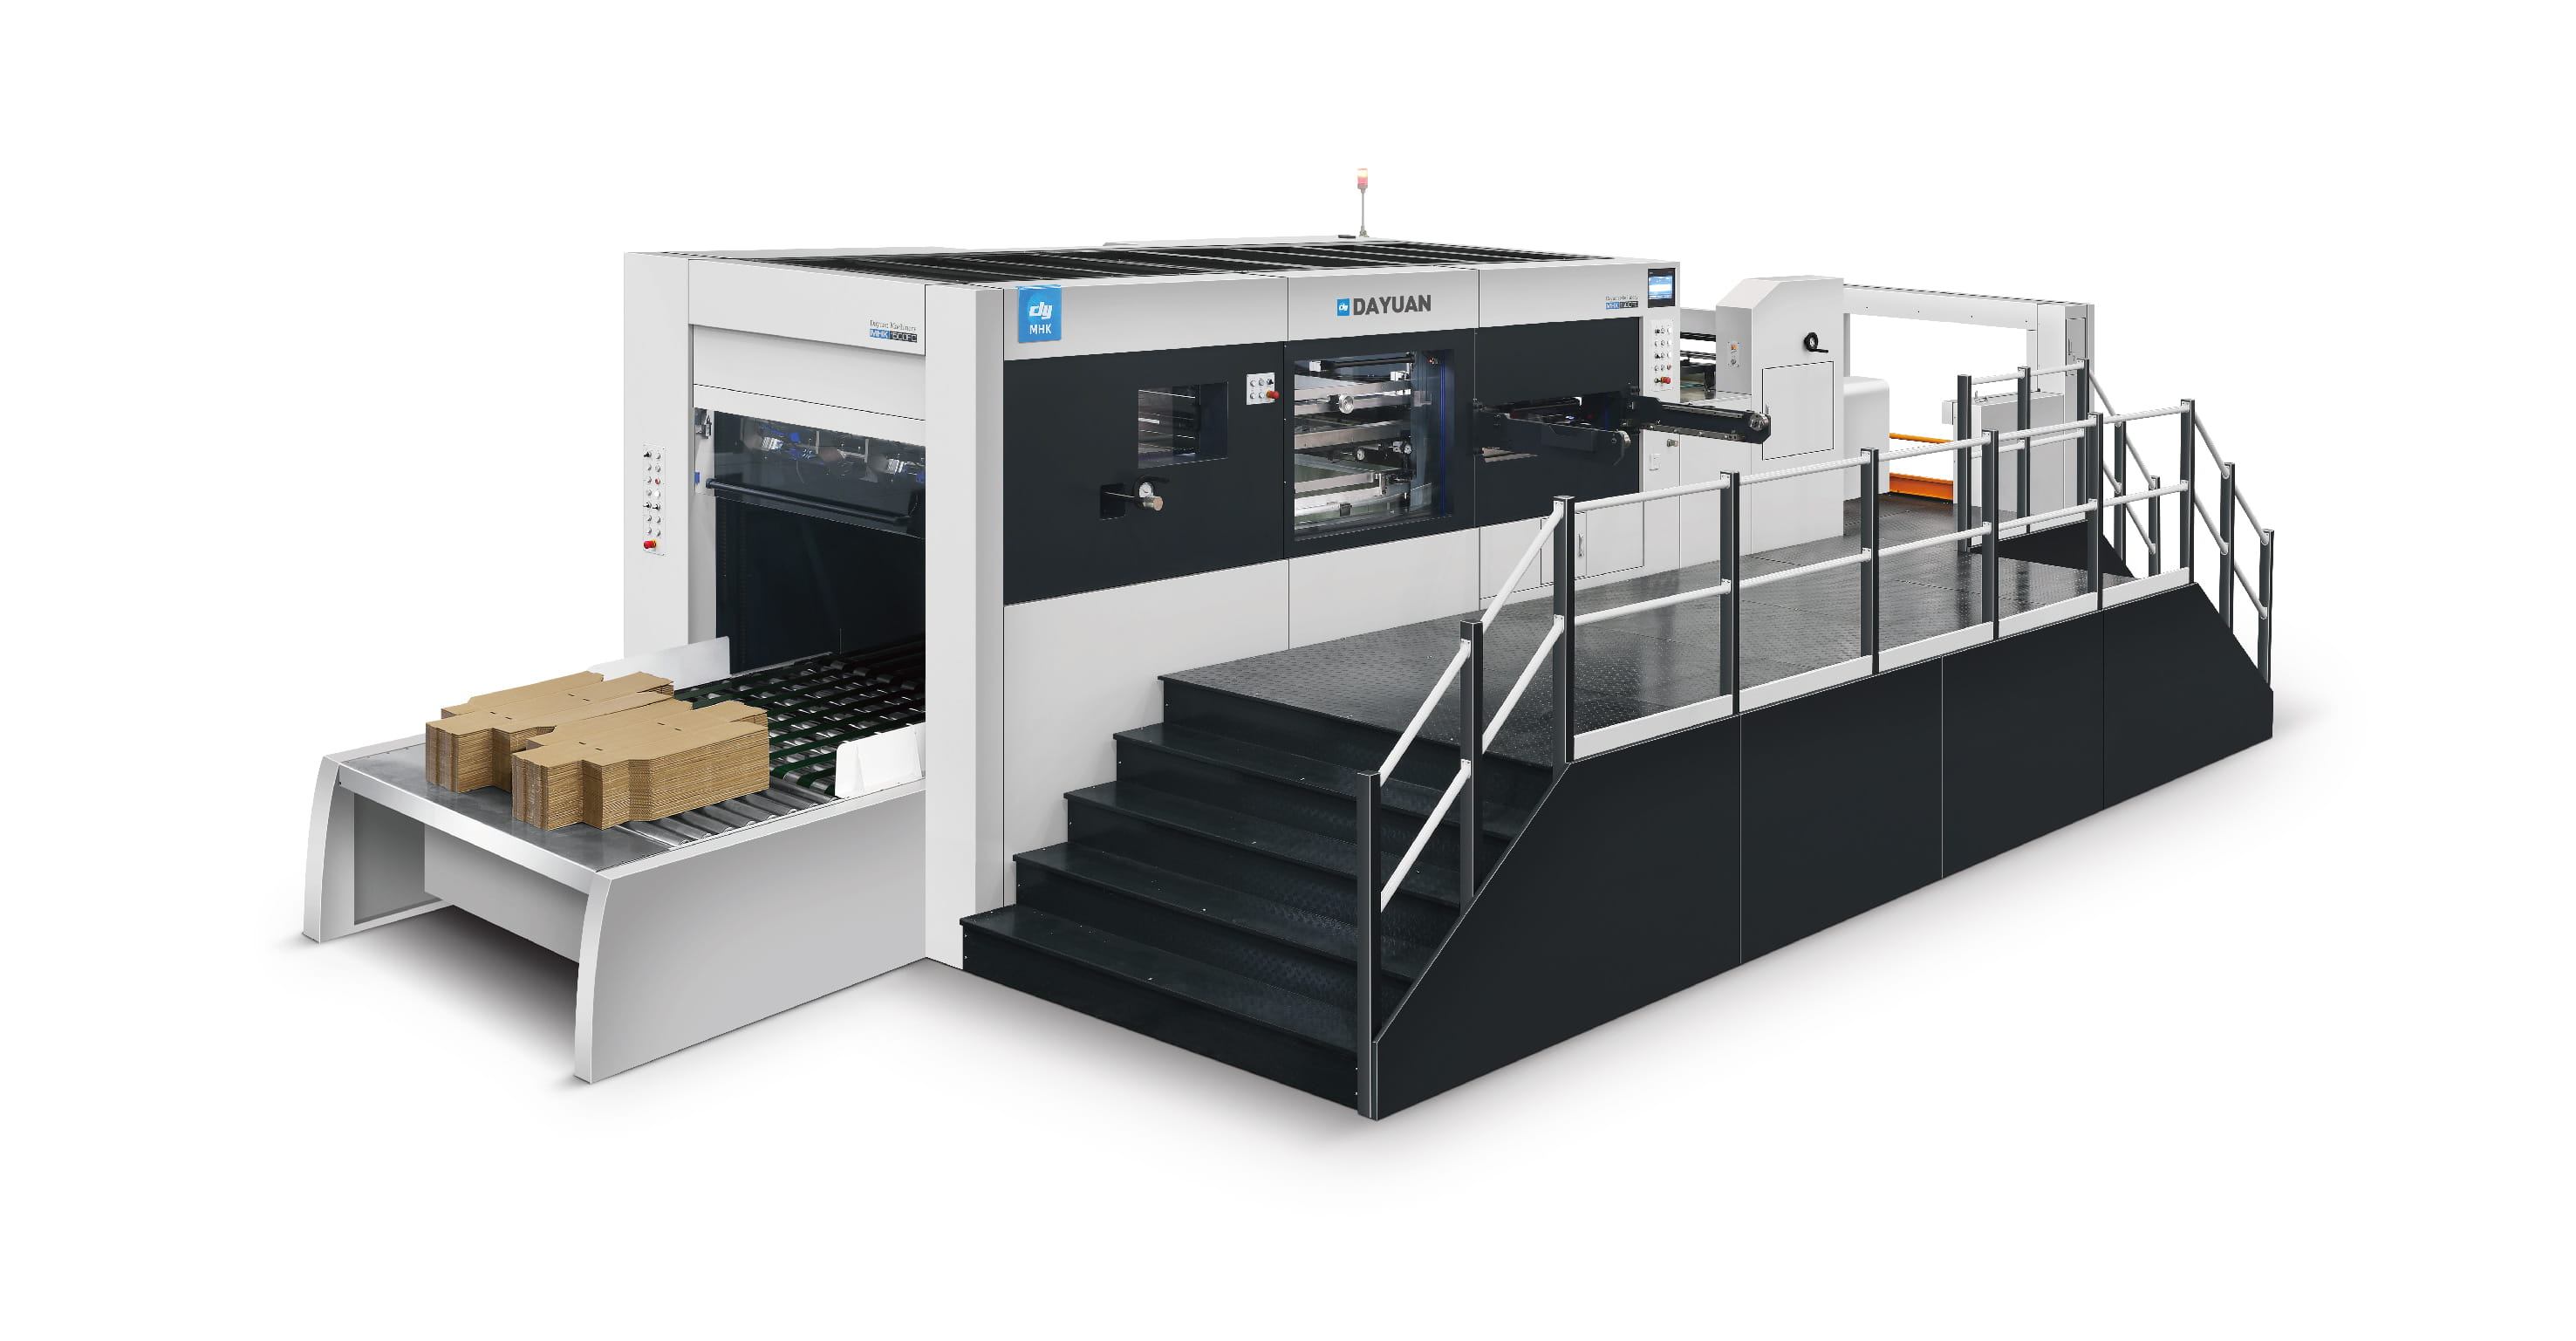
Den här guiden förklarar de viktigaste faktorerna att ta hänsyn till vid val av en stansmaskin för papper och vågformad förpackning. Genom att jämföra produktionskraven med maskinspecifikationerna kan tillverkare välja utrustning som passar deras förpackningsformat och stödjer konsekvent högvolymproduktion.
Förstå din produktionsvolym och dina hastighetskrav
Utvärdera kraven på produktionsutbyte
Innan du väljer en stansmaskin bör du fastställa vilka pappersstorlekar, förpackningsformat, materialtyper och produktionsvolymer som krävs för ditt verksamhetsområde. Vid högvolympappersförpackningsproduktion kan olika låd- och kartongformat förekomma, så maskinen bör ha ett lämpligt arbetsområde för de största pappersstorlekarna som ofta bearbetas. Det är också viktigt att ta hänsyn till toppperioder i produktionen snarare än att utvärdera utrustningen endast utifrån genomsnittlig belastning. Att anpassa maskinkonfigurationen till de faktiska produktionskraven hjälper till att undvika onödiga kapacitetsbegränsningar under upptagna perioder.
Anpassa maskinhastigheten till produktionsmålen
Maskinhastighet är en viktig faktor att ta hänsyn till vid jämförelse av utrustning för högvolympackning. Enligt Dayuans tekniska specifikationer kan BHT-1060 uppnå en maximal arbetshastighet på 9 000 ark per timme, medan andra konfigurationer i samma serie har olika nominella hastigheter. För större vågplåtsförpackningsapplikationer finns det storformatsutrustning tillgänglig med modellspecifika arbetshastigheter som baseras på maskinens storlek och konfiguration. Dessa siffror representerar maximala maskinhastigheter, så den faktiska produktionskapaciteten beror på faktorer såsom arkformat, material, stanslayout och driftsförhållanden.
Utvärdering av maskinspecifikationer och tekniska kapaciteter
Skärningsprecision och dimensionsnoggrannhet
Konsekvent skärnoggrannhet är viktigt för pappersförpackningar eftersom stansade komponenter måste behålla sina avsedda mått under hela produktionen. BHT-1060-serien anger en stansnoggrannhet på upp till ±0,075 mm. Detta ger en tydlig referens vid utvärdering av noggrannhetskrav för kartong- och vågplåtsförpackningsapplikationer. När man jämför en stansmaskin bör tillverkare granska den angivna skärnoggrannheten, arkpositioneringssystemet och lämpligheten för sina faktiska förpackningsformat i stället för att lita på ett allmänt toleransvärde.
Materialkompatibilitet och arbetsyta
Materialkompatibilitet bör utvärderas tillsammans med arkstorlek och tjocklek. BHT-1060-serien stödjer kartong från 80 till 2 000 g/m² och med en tjocklek på 0,1 till 2 mm, samt vågplåt upp till 4 mm. Den maximala arkstorleken är 1 060 × 760 mm, med en maximal skärstorlek på 1 060 × 745 mm. För större vågplåtsförpackningsapplikationer erbjuder Dayuan även stordformat-stansutrustning som är utformad för att hantera vågplåt upp till 9 mm. Valet av lämplig maskin kräver därför att arbetsytan och materialområdet anpassas till de förpackningsprodukter som tillverkas.
Utvärdering av produktionskonomi och driftseffektivitet
Waste reduction och materialutbyte
Materialutnyttjande är en viktig övervägning vid högvolymspappersförpackningar eftersom ineffektiva arklayouter kan öka materialspill. En stansmaskin med exakt positionering och stabil stansprestanda kan stödja konsekventa stansresultat över produktionsserier. Istället for att anta en fast procentsats av materialbesparing bör tillverkare utvärdera det faktiska materialutbytet med sina egna förpackningsdesigner, arkformat och stanslayouter. Produktionsförsök kan ge en mer pålitlig grund för att jämföra utrustning och avgöra hur effektivt en maskin hanterar specifika förpackningsuppgifter.
Automatisering och produktionsarbetsflöde
Automatisering är en annan viktig faktor vid val av utrustning för högvolymsförpackning. Dayuans automatiserade stansmaskiner integrerar automatiserad arkmatning, transport, stansning och leverans för att stödja kontinuerlig produktion. För större corrugated-tillämpningar är det automatisk formgravmaskin för produktionslinje lägger till automatiserad utrustning för produktionsarbetsflöden med större format. Tillverkare bör överväga hur maskinens matnings-, skär-, avskalnings- och levereringsfunktioner passar in i deras befintliga arbetsflöde vid bedömning av den totala produktionseffektiviteten.
Välja rätt maskinformats för förpackningsapplikationer
Anpassa maskinstorlek till förpackningsformat
Det krävda arkstorleken är en av de viktigaste faktorerna vid val av die-cutting-maskin. Serien BHT-1060 har en maximal arkstorlek på 1 060 × 760 mm och en maximal skärstorlek på 1 060 × 745 mm. För större wellpappförpackningar erbjuder Dayuan die-cutting- och veckutrustning för stora format större arbetsformat, där den största konfigurationen stödjer ark upp till 2 100 × 1 600 mm. Att välja en maskin med ett lämpligt arbetsområde säkerställer att förpackningsformatet inte blir en begränsning under produktionen.
Ta hänsyn till kraven för wellpappförpackningar
Större vågformade förpackningar kräver ofta utrustning med ett större arbetsområde och tillräcklig skärkraft. Dayuans BHT-FC/EFC-utrustning är utvecklad för vågformade förpackningar och stödjer vågformade material i typerna F, E, B, C, A och AB med en maximal tjocklek på upp till 9 mm. Beroende på konfigurationen når den angivna maximala skärkraften upp till 450 ton. Dessa specifikationer bör bedömas tillsammans med arkdimensioner, materialstruktur och de faktiska förpackningsformat som tillverkas.
Vanliga frågor
Maskinhastighet för högvolyms pappersförpackningar
Den krävda hastigheten beror på förpackningsformatet, materialet, arkstorleken och produktionsplaneringen. Dayuans tekniska specifikationer visar att BHT-1060 kan uppnå en maximal arbetshastighet på 9 000 ark per timme. Utrustning för större format använder olika nominella hastigheter beroende på maskinens konfiguration och arbetsområde. Dessa siffror avser maximala maskinhastigheter, inte garanterad utdata av färdiga produkter, så vid produktionsplanering bör den faktiska arbetskonfigurationen och driftsförhållandena beaktas.
Val av maskinstorlek för olika förpackningsformat
Maskinstorleken bör väljas utifrån det största pappersarket som behöver bearbetas. BHT-1060-serien stödjer ett maximalt arkformat på 1 060 × 760 mm och en maximal skärstorlek på 1 060 × 745 mm. För större vågformade förpackningar erbjuder Dayuan storskalig utrustning med betydligt större arbetsdimensioner; den största publicerade konfigurationen stödjer ett arkformat på 2 100 × 1 600 mm. Tillverkare bör jämföra dessa mått med sina faktiska stanslayouter och förpackningsarkstorlekar innan de väljer utrustning.
Materialkompatibilitet för stansningsapplikationer
Materialkompatibilitet ska kontrolleras mot maskinens offentliggjorda specifikationer. BHT-1060-serien stödjer kartong från 80 till 2 000 g/m² och med en tjocklek på 0,1 till 2 mm, samt vågplåt upp till 4 mm. Dayuans storformatsutrustning för vågplåt stödjer vågplåt upp till 9 mm och omfattar F-, E-, B-, C-, A- och AB-vågstrukturer. Den exakta bearbetningskapaciteten beror på maskinkonfigurationen, så tillverkare bör anpassa den offentliggjorda materialomfattningen till de plåttyper som används i deras förpackningsproduktion.
Krav på skärnoggrannhet för förpackningsproduktion
Skärnoggrannhet ska utvärderas utifrån förpackningsstrukturen och kraven på dimensionell konsekvens. BHT-1060-serien anger en stansnoggrannhet på upp till ±0,075 mm, medan Dayuans storformatsutrustning för vågplåt anger en stansnoggrannhet på upp till ±0,2 mm. Den lämpliga specifikationen beror på maskinkonfigurationen och förpackningen ansökan tillverkare bör jämföra den offentliggjorda noggrannheten med sina krav på die-cutting och verifiera prestandan under sina faktiska material- och produktionsförhållanden.