 EN

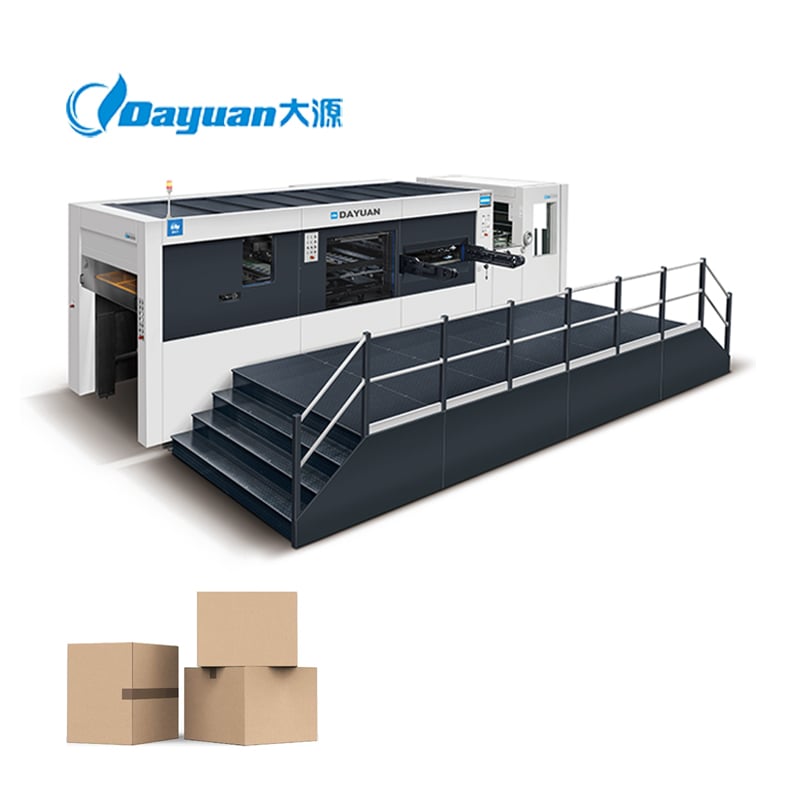
صنعت تولید به دقت، سرعت و یکنواختی نیاز دارد. یک دستگاه مدرن ماشین برش قالب باید با نیازهای تولیدی کاربرد مورد نظرش هماهنگ باشد، از جمله نوع مادهٔ اولیه، اندازهٔ برگه، دقت برش و سرعت کار. کاربرد به جای اتکا به یک معیار عملکردی عمومی و واحد، تولیدکنندگان باید مشخصات فنی دستگاه را در برابر نیازهای واقعی فرآیندهای تولید کاغذ و بستهبندی خود ارزیابی کنند.
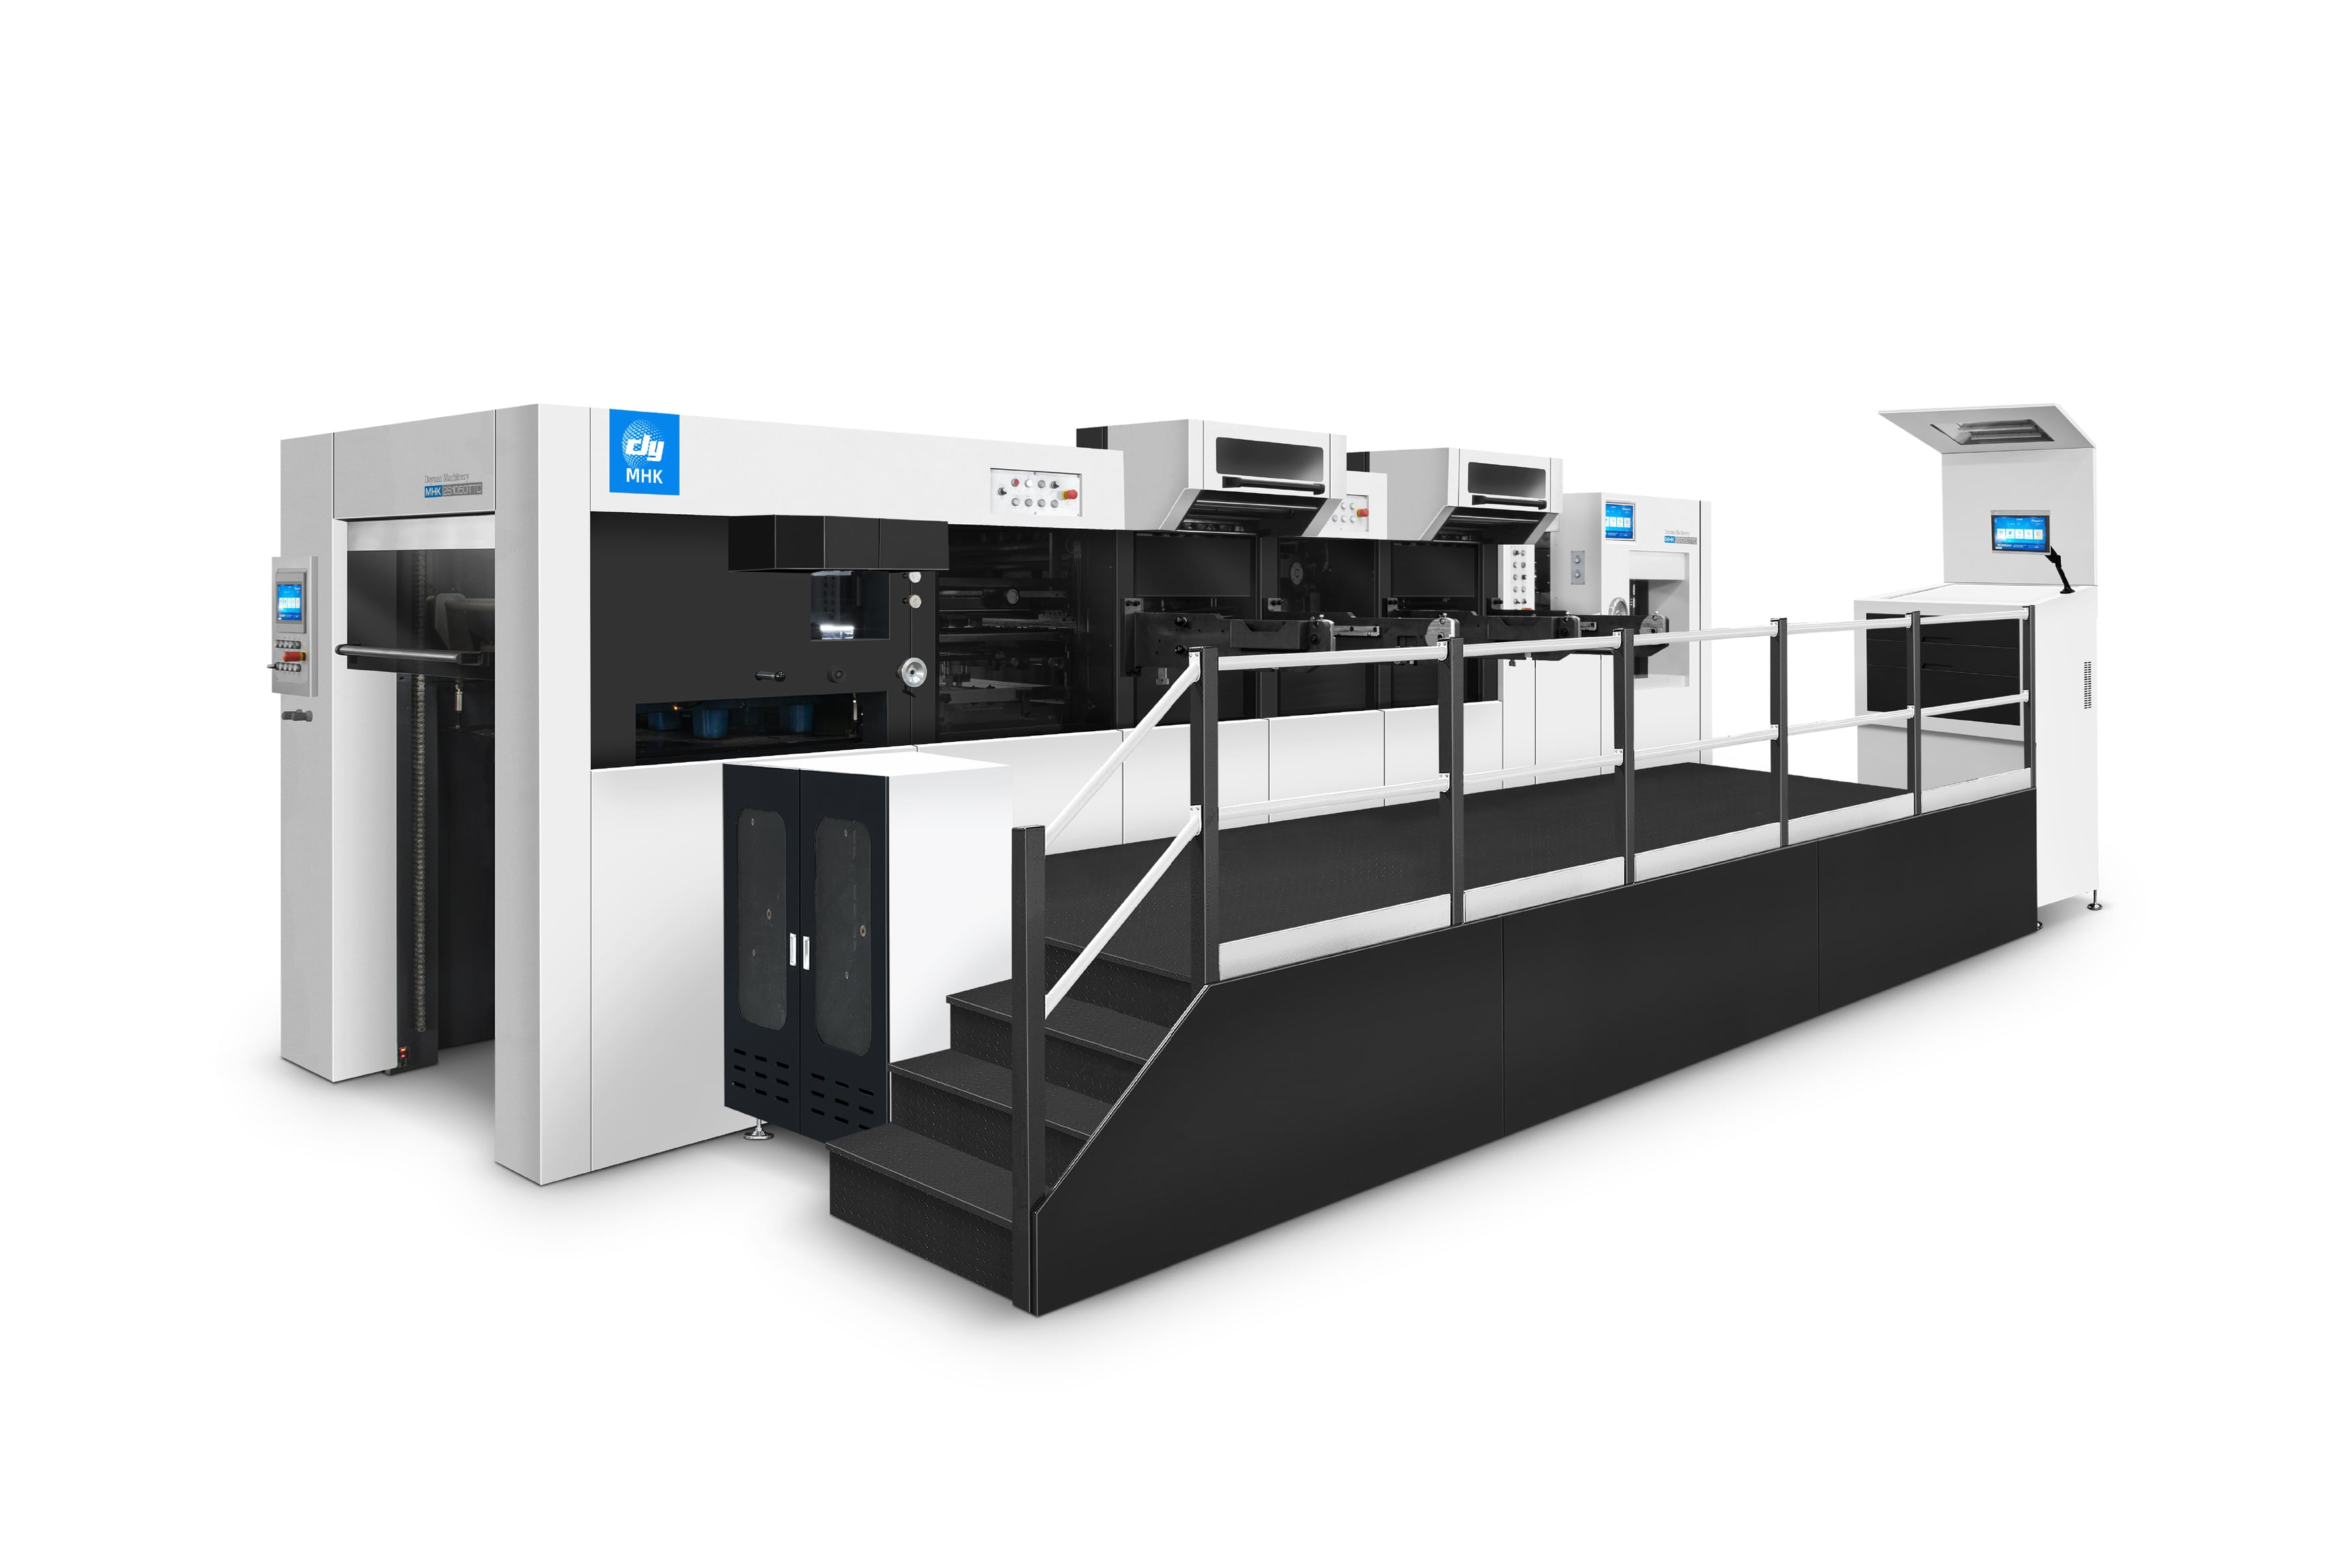
درک نحوه عملکرد یک ماشین برش قالب اجرا در شرایط تولید واقعی برای حفظ کارایی عملیاتی اهمیت دارد. سازندگان بستهبندی و چاپ به تجهیزاتی نیاز دارند که بتوانند مواد کاغذی یا مقوا مورد نیاز را با سرعت مناسب پردازش کنند، در عین حال کیفیت برش را بهطور پایدار حفظ نمایند. بررسی مشخصات فنی منتشرشده، ویژگیهای ایمنی ماشین و قابلیتهای تولیدی، پایهای مفیدتر برای ارزیابی تجهیزات فراهم میکند تا اینکه یک رقم عملکردی واحد در سطح صنعت اعمال شود.
استانداردهای عملکردی ماشینهای برش قالبی مدرن
نیازمندیهای سرعت و ظرفیت تولید
هیچ نیازمندی واحد و جهانی برای سرعت وجود ندارد که برای همهٔ دستگاههای برش قالبی اعمال شود. سرعت کاری معمولاً برای تجهیزات با تغذیهٔ برگهای به صورت برگه در ساعت مشخص میشود و سطح مناسب آن بستگی به طراحی دستگاه، اندازهٔ برگه، مادهٔ مورد استفاده، چیدمان قالب و نیازهای تولید دارد. به عنوان مثال، دستگاه پرسرعت فشنگی گرم و برش قالبی اِماچکی-۲اس۱۰۵۰تیتیسی شرکت دایوان حداکثر سرعت کاری ۷۲۰۰ برگه در ساعت را دارد. دستگاه برش قالبی خودکار بیاچتی-۱۰۶۰ بر اساس مشخصات فنی خود میتواند به حداکثر سرعت کاری ۹۰۰۰ برگه در ساعت برسد.
بنابراین، سرعت باید همراه با ثبات تولید ارزیابی شود و نه به عنوان معیاری جداگانه در نظر گرفته شود. یک دستگاه برش قالبی پرسرعت باید در طول فرآیند تولید، عملکرد پایداری در تغذیه، موقعیتیابی و برش حفظ کند. هنگام مقایسهٔ تجهیزات، تولیدکنندگان باید حداکثر سرعت کاری اعلامشده را بررسی کرده و اطمینان حاصل کنند که دستگاه در شرایط واقعی برگهها و مواد آنها چگونه عمل میکند.
استانداردهای دقت و تلرانس
دقت برش نیز یکی از مشخصات مهم در ارزیابی دستگاههای برش قالب است. الزامی عمومی وجود ندارد که هر دستگاهی باید تلرانس ±۰٫۵ میلیمتر را حفظ کند. بلکه دقت مورد نیاز بستگی به ساختار بستهبندی، طراحی قالب، جنس ماده و نیازهای محصول نهایی دارد. دستگاه MHK-2S1050TTC شرکت دایوان دقت برش قالب تا ±۰٫۰۷۵ میلیمتر را مشخص کرده است که این مقدار بهعنوان مرجعی دقیق و منتشرشده توسط سازنده، عملکرد دقت دستگاه را نشان میدهد.
ویژگیهای دستگاه مانند موقعیتیابی کنترلشده با سرووموتور، سیستمهای تنظیم ریز و حرکت پایدار میلههای گیرنده میتوانند به ثبات در ثبت موقعیت (رِجیستر) و عملکرد برش کمک کنند. دستگاه MHK-2S1050TTC شرکت دایوان از سیستم موقعیتیابی میلههای گیرنده کنترلشده با سرووموتور استفاده میکند و دقت موقعیتیابی آن را ±۰٫۰۷۵ میلیمتر اعلام کرده است. سازندگان باید دقت منتشرشده مربوط به پیکربندی خاص هر دستگاه را ارزیابی کنند، نه اینکه فرض کنند همه دستگاههای برش قالب از یک استاندارد تلرانس واحد پیروی میکنند.
انطباق و استانداردهای ایمنی
چارچوب نظارتی برای تجهیزات برش قالبی
دستگاه برش قالبی باید الزامات ایمنی و انطباقی را که در بازاری که در آن عرضه یا مورد استفاده قرار میگیرد، اعمال میشوند، برآورده سازد. در اتحادیه اروپا، علامتگذاری سیئی بخشی از چارچوب انطباق ماشینآلات مربوطه است. همچنین قوانین ماشینآلات اتحادیه اروپا از دستورالعمل ۲۰۰۶/۴۲/EC به مقررات (اتحادیه اروپا) ۲۰۲۳/۱۲۳۰ در حال تغییر است و این مقررهٔ جدید عموماً از ۲۰ ژانویهٔ ۲۰۲۷ اعمال خواهد شد. بنابراین، تولیدکنندگان و خریداران باید الزاماتی را که در زمان مربوطه بر دستگاه و بازار اعمال میشوند، بررسی کنند و نه اینکه صرفاً به دستورالعمل ماشینآلات بهعنوان تنها چارچوب جاری ارجاع دهند.
برای ایالات متحده، الزامات OSHA در مورد ایمنی محیط کار اعمال میشود، از جمله محافظت از ماشینآلات در مواردی که کارکنان ممکن است در معرض خطرات ماشینآلات قرار گیرند. استانداردهای مرتبط ANSI نیز ممکن است بسته به تجهیزات و کاربرد آنها راهنماییهای فنی قابل اجرا ارائه دهند. هنگام ارزیابی یک دستگاه برش قالبی، باید محافظتها، ترتیبات توقف اضطراری، حفاظت از نقاط دسترسی، دستورالعملهای بهرهبرداری و مدارک انطباق یا ایمنی سازنده را بررسی کرد، نه اینکه صرفاً با دیدن یک برچسب گواهی خاص، فرض کرد که دستگاه از الزامات پیروی میکند.
نظرات محیطی و عملیاتی
سر و صدا، مصرف انرژی و شرایط محیط کار نیز میتوانند در ارزیابی تجهیزات برش قالبی اهمیت داشته باشند. با این حال، مقدار ثابتی مانند ۸۵ دسیبل نباید بهعنوان حداکثر سطح سر و صدای جهانی برای تمام دستگاههای برش قالبی ارائه شود. در ایالات متحده، OSHA از میانگین وزنی زمانی ۸۵ دسیبل A در طول هشت ساعت بهعنوان سطح اقدام برای قرارگیری شغلی در معرض سر و صدا در شرایط قابل اعمال استفاده میکند؛ این رویکرد با تعریف حداکثر خروجی سر و صدای مجاز یک دستگاه تفاوت دارد.
مصرف انرژی نیز باید بههمانشکل با استفاده از مشخصات الکتریکی منتشرشده توسط سازنده و شرایط عملیاتی خط تولید ارزیابی شود. دایوان اطلاعات الکتریکی و توان را برای پیکربندیهای ماشینهای خود منتشر میکند، که این امکان را به خریداران میدهد تا نیازهای توان را بهعنوان بخشی از برنامهریزی تجهیزات در نظر بگیرند. نیازهای زیستمحیطی و عملیاتی باید بر اساس کارخانهٔ واقعی، پیکربندی ماشین و مقررات محلی قابلاعمال ارزیابی شوند، نه اینکه آستانهٔ یکسانی از کارایی یا پایداری برای تمام ماشینهای برش قالب تعیین شود.
ادغام با سیستمهای مدرن تولید
قابلیتهای اتصال و تبادل داده
ادغام دیجیتال میتواند در محیطهای تولیدی مدرن مفید باشد، اما الزام جهانی وجود ندارد که هر دستگاه برش قالبی باید از پروتکل خاصی از صنعت ۴٫۰، اتصال به سیستم برنامهریزی منابع سازمانی (ERP)، رابط برنامهنویسی (API) یا سیستم نگهداری پیشبینانه پشتیبانی کند. این قابلیتها باید بر اساس نیازهای محیط تولیدی سازنده و پیکربندی ارائهشده توسط تأمینکننده تجهیزات ارزیابی شوند.
هنگامی که ادغام دیجیتال اهمیت دارد، سازندگان میتوانند از تأمینکنندگان درباره رابطهای کنترلی موجود، عملکردهای نظارت بر تولید، ثبت دادهها، پشتیبانی از راه دور و سازگاری با سیستمهای موجود سؤال کنند. این سؤالات به تعیین این موضوع کمک میکنند که آیا یک دستگاه برش قالبی میتواند در جریان کلی تولید جایگیری کند، بدون اینکه فرض شود ویژگی خاصی از اتصال، الزامی صنعتی است.
انعطافپذیری و کارایی تغییر تنظیمات
کارایی تغییر قالب از عوامل مهمی است که برای تولیدکنندگانی که بستهبندیهای متعددی را تولید میکنند، اهمیت دارد. به جای اتکا به معیار کلی تغییر قالب در بازهٔ ۱۵ تا ۳۰ دقیقه، خریداران باید رویههای راهاندازی دستگاه را مقایسه کرده و آنها را با قالبها و شرایط تولید خود ارزیابی کنند. قابلیتهایی مانند موقعیتیابی سریع، تنظیم دقیق (میکرو-تنظیم) و دسترسی آسان به عملکردهای راهاندازی میتوانند به کاهش زمان ایست غیرضروری بین کارها کمک کنند.
تجهیزات برش قالبِ دایوان دارای ویژگیهای تنظیم دقیق (میکرو-تنظیم) هستند که برای حمایت از راهاندازی و موقعیتیابی طراحی شدهاند. مدل MHK-2S1050TTC نیز از چارچوبی با قابلیت تنظیم دقیق (میکرو-تنظیم)، دستگاهی برای موقعیتیابی سریع و صفحهای برای برش قالب با قابلیت تنظیم دقیق (میکرو-تنظیم) استفاده میکند. تولیدکنندگان باید این قابلیتها را در حین نمایش تجهیزات ارزیابی کرده و مشخص کنند که آیا با قالبهای مورد استفاده، حجم تولید و جریان کار اپراتوران آنها سازگانی دارند یا خیر.
پرسشهای متداول
برای ارزیابی اینکه آیا دستگاه برش قالب من از استانداردهای سرعت بالا پیروی میکند، چه معیارهای عملکردی خاصی باید به کار ببرم؟
ارزیابی دستگاه برش قالبزنی را با استفاده از چند عامل قابل اندازهگیری، نه یک استاندارد سرعت جهانی واحد، انجام دهید. حداکثر سرعت کاری تولیدکننده را بر حسب ورق در ساعت، دقت برش، محدوده ابعاد ورق، ضخامت مواد سازگانپذیر و قابلیتهای اتوماسیون موجود بررسی کنید. همچنین پایداری تغذیه، عملکرد موقعیتیابی، رویههای راهاندازی و عملکرد تحویل در طول تولید واقعی را در نظر بگیرید. بهعنوان مثال، مدل MHK-2S1050TTC شرکت دایوان حداکثر سرعت کاری ۷۲۰۰ ورق در ساعت و دقت برش تا ±۰٫۰۷۵ میلیمتر را مشخص کرده است. مقایسه مشخصات منتشرشده با نتایج آزمونهای تولید واقعی، ارزیابی مفیدتری از عملکرد دستگاه فراهم میکند.
برای حفظ انطباق با استانداردهای در حال تکامل، چقدر باید دستگاه برش قالبزنی خود را بهروزرسانی کنم؟
فاصلهی زمانی جهانی برای تعویض ماشینهای برش قالب وجود ندارد. الزامات انطباق به بازار، مقررات اعمالشده، وضعیت ماشین و اینکه آیا تجهیزات همچنان برای کاربرد مورد نظر مناسب هستند یا خیر، بستگی دارد. به جای تعویض تجهیزات بر اساس محدودیت دلخواه سنی، سازندگان باید الزامات ایمنی، عملکرد ماشین، تاریخچهی نگهداری، نیازهای تولید و پشتیبانی فنی موجود را بررسی کنند. همچنین تغییرات نظارتی باید جدا از تصمیمات عادی تعویض تجهیزات پایش شوند تا مسائل انطباق در زمانی که واقعاً اعمال میشوند شناسایی گردند.
آیا استانداردهای خاصی برای ماشینهای برش قالب در صنایع مختلف وجود دارد که برای کاربرد خاص من باید از آنها آگاه باشم؟
بله. نیازمندیها ممکن است بسته به بازار، محیط کار، کاربرد بستهبندی و موادی که پردازش میشوند، متفاوت باشند. تولیدکنندگان بستهبندی کاغذی و مقوا باید محدوده مواد سازگاندار با دستگاه، ابعاد صفحات، دقت برش و اسناد ایمنی را در مقایسه با نیازمندیهای تولیدی خود بررسی کنند. برای کاربردهای نظارتشده یا تخصصی، ممکن است نیازمندیهای اضافی مشتری یا بخش خاص نیز اعمال شوند. رویکرد مناسب این است که نیازمندیهای مربوطه را با سازنده دستگاه، مراجع نظارتی و سازمانهای صنعتی ذیربط تأیید کنید، نه اینکه فرض کنید یک استاندارد واحد برای تمام کاربردهای دستگاههای برش قالبی صدق میکند.
فهرست مطالب
- استانداردهای عملکردی ماشینهای برش قالبی مدرن
- انطباق و استانداردهای ایمنی
- ادغام با سیستمهای مدرن تولید
-
پرسشهای متداول
- برای ارزیابی اینکه آیا دستگاه برش قالب من از استانداردهای سرعت بالا پیروی میکند، چه معیارهای عملکردی خاصی باید به کار ببرم؟
- برای حفظ انطباق با استانداردهای در حال تکامل، چقدر باید دستگاه برش قالبزنی خود را بهروزرسانی کنم؟
- آیا استانداردهای خاصی برای ماشینهای برش قالب در صنایع مختلف وجود دارد که برای کاربرد خاص من باید از آنها آگاه باشم؟