EN

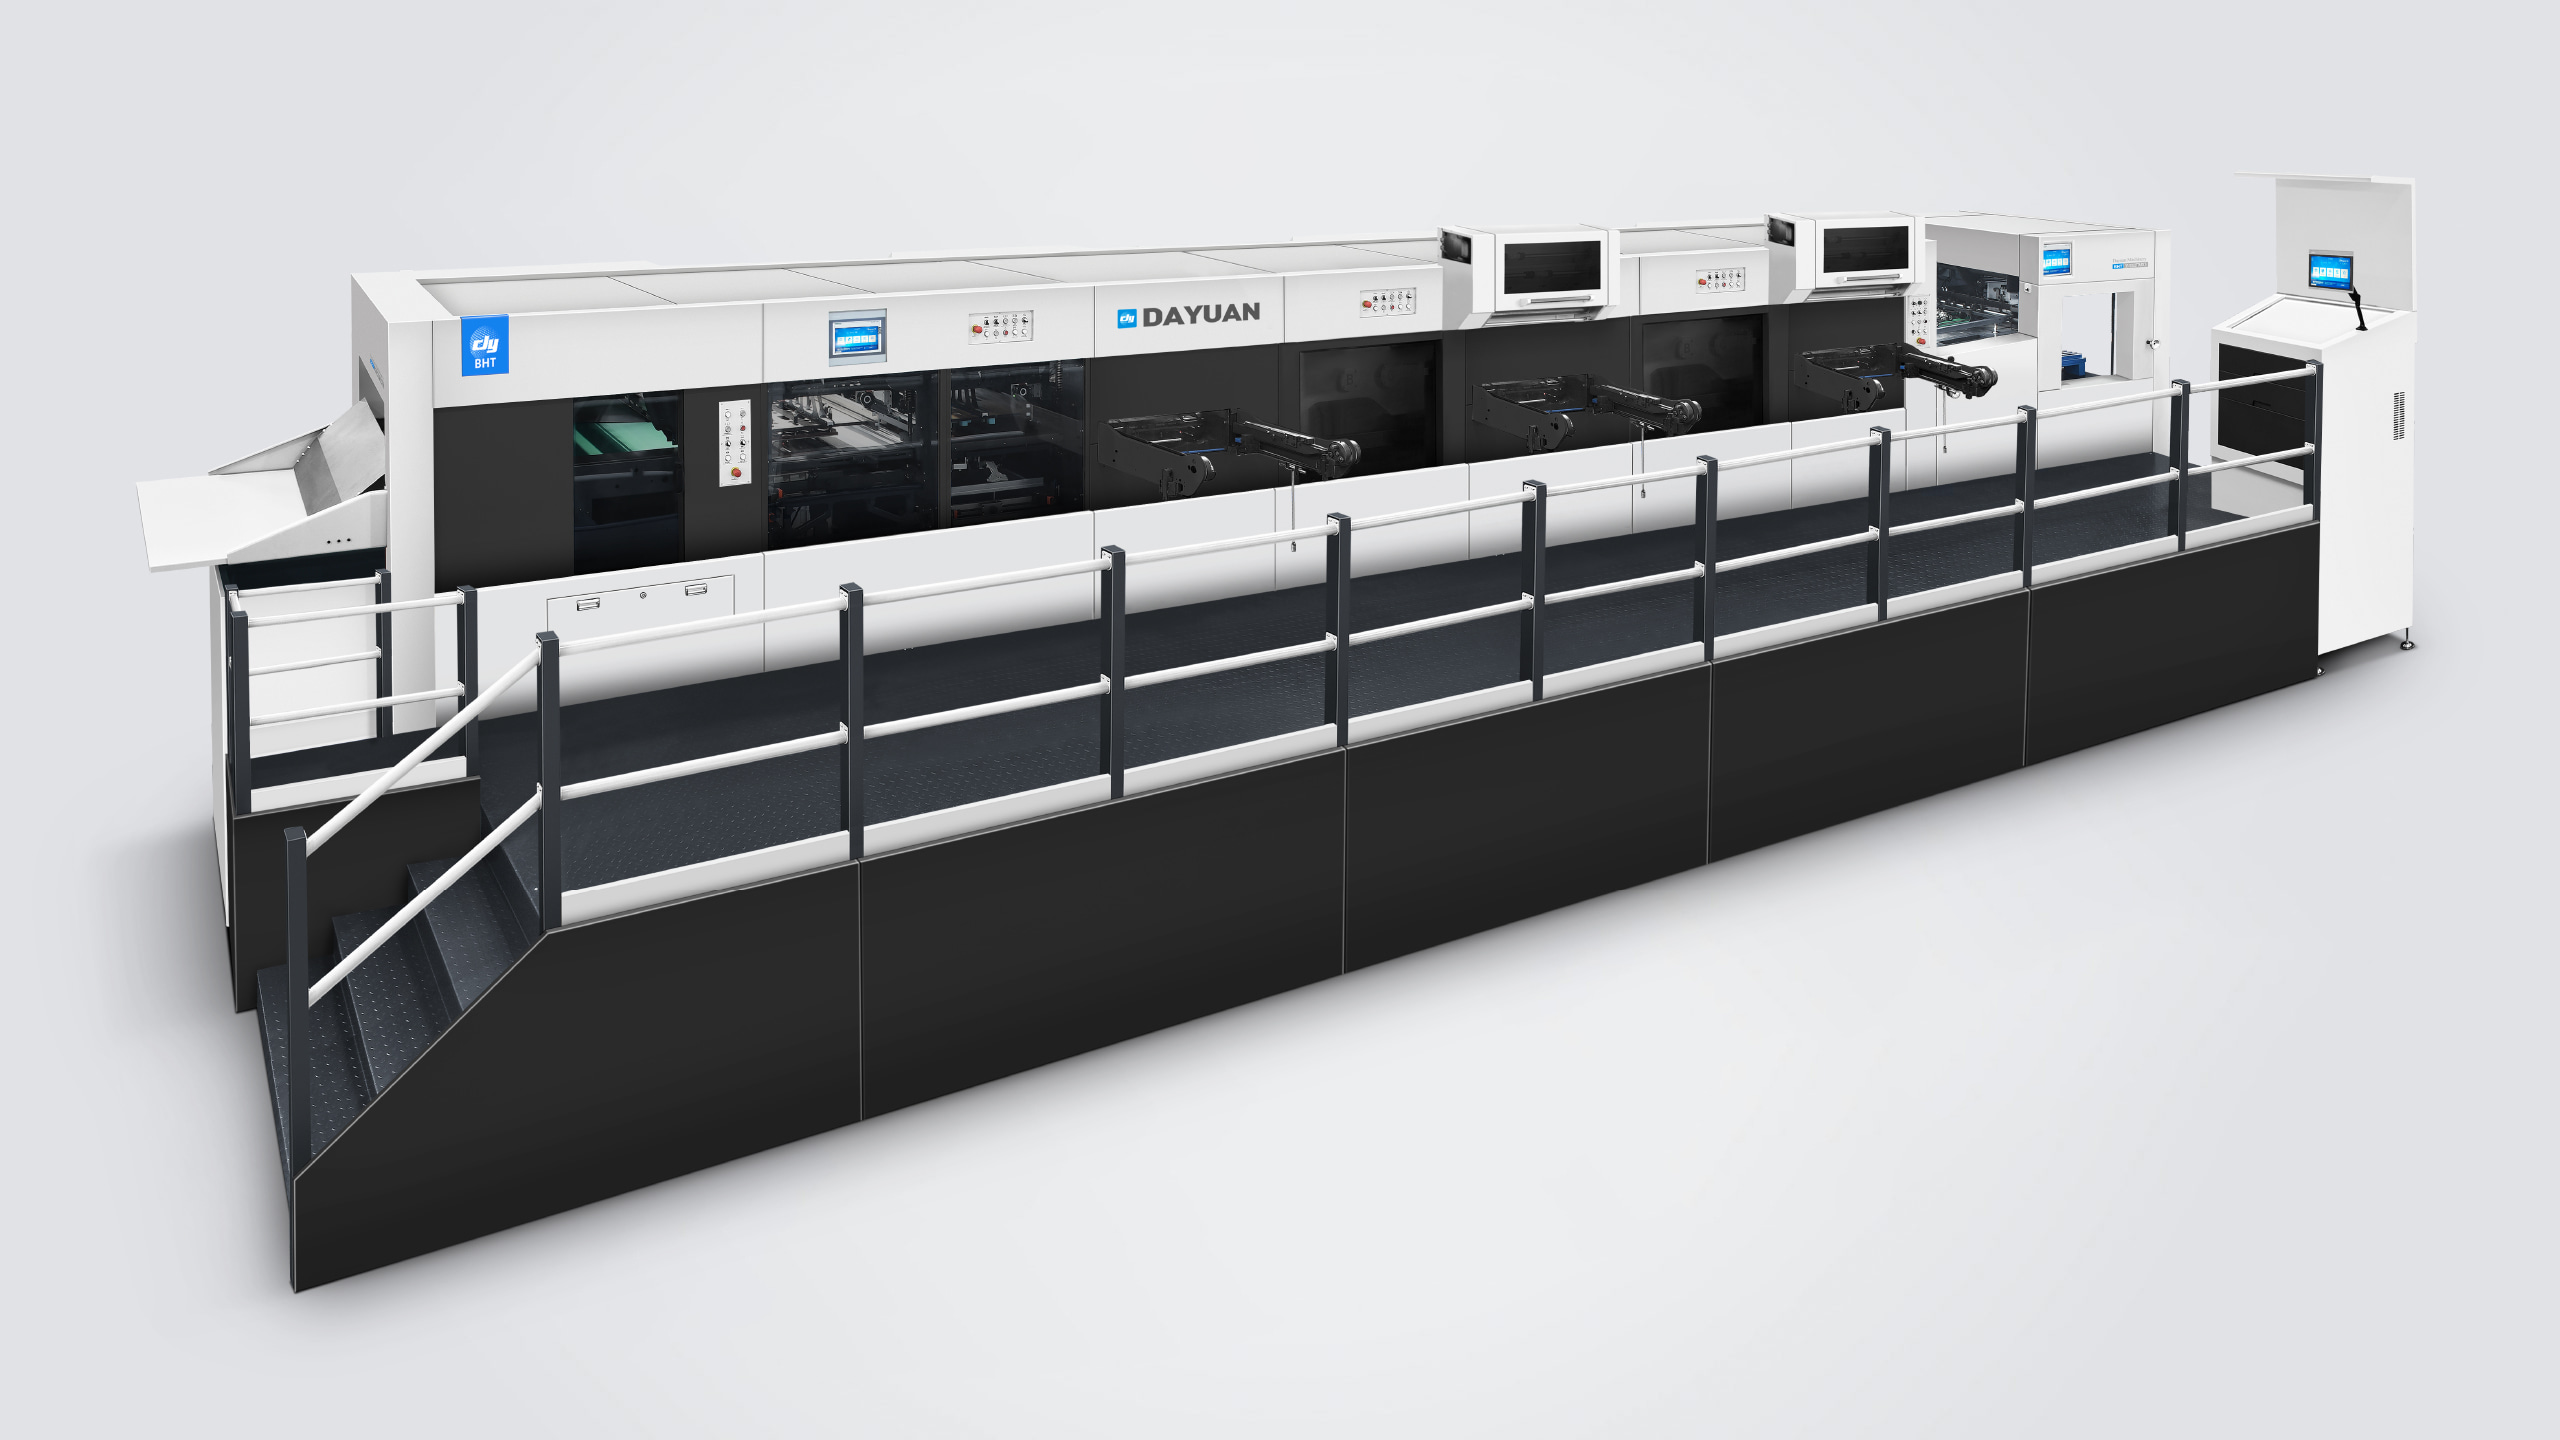
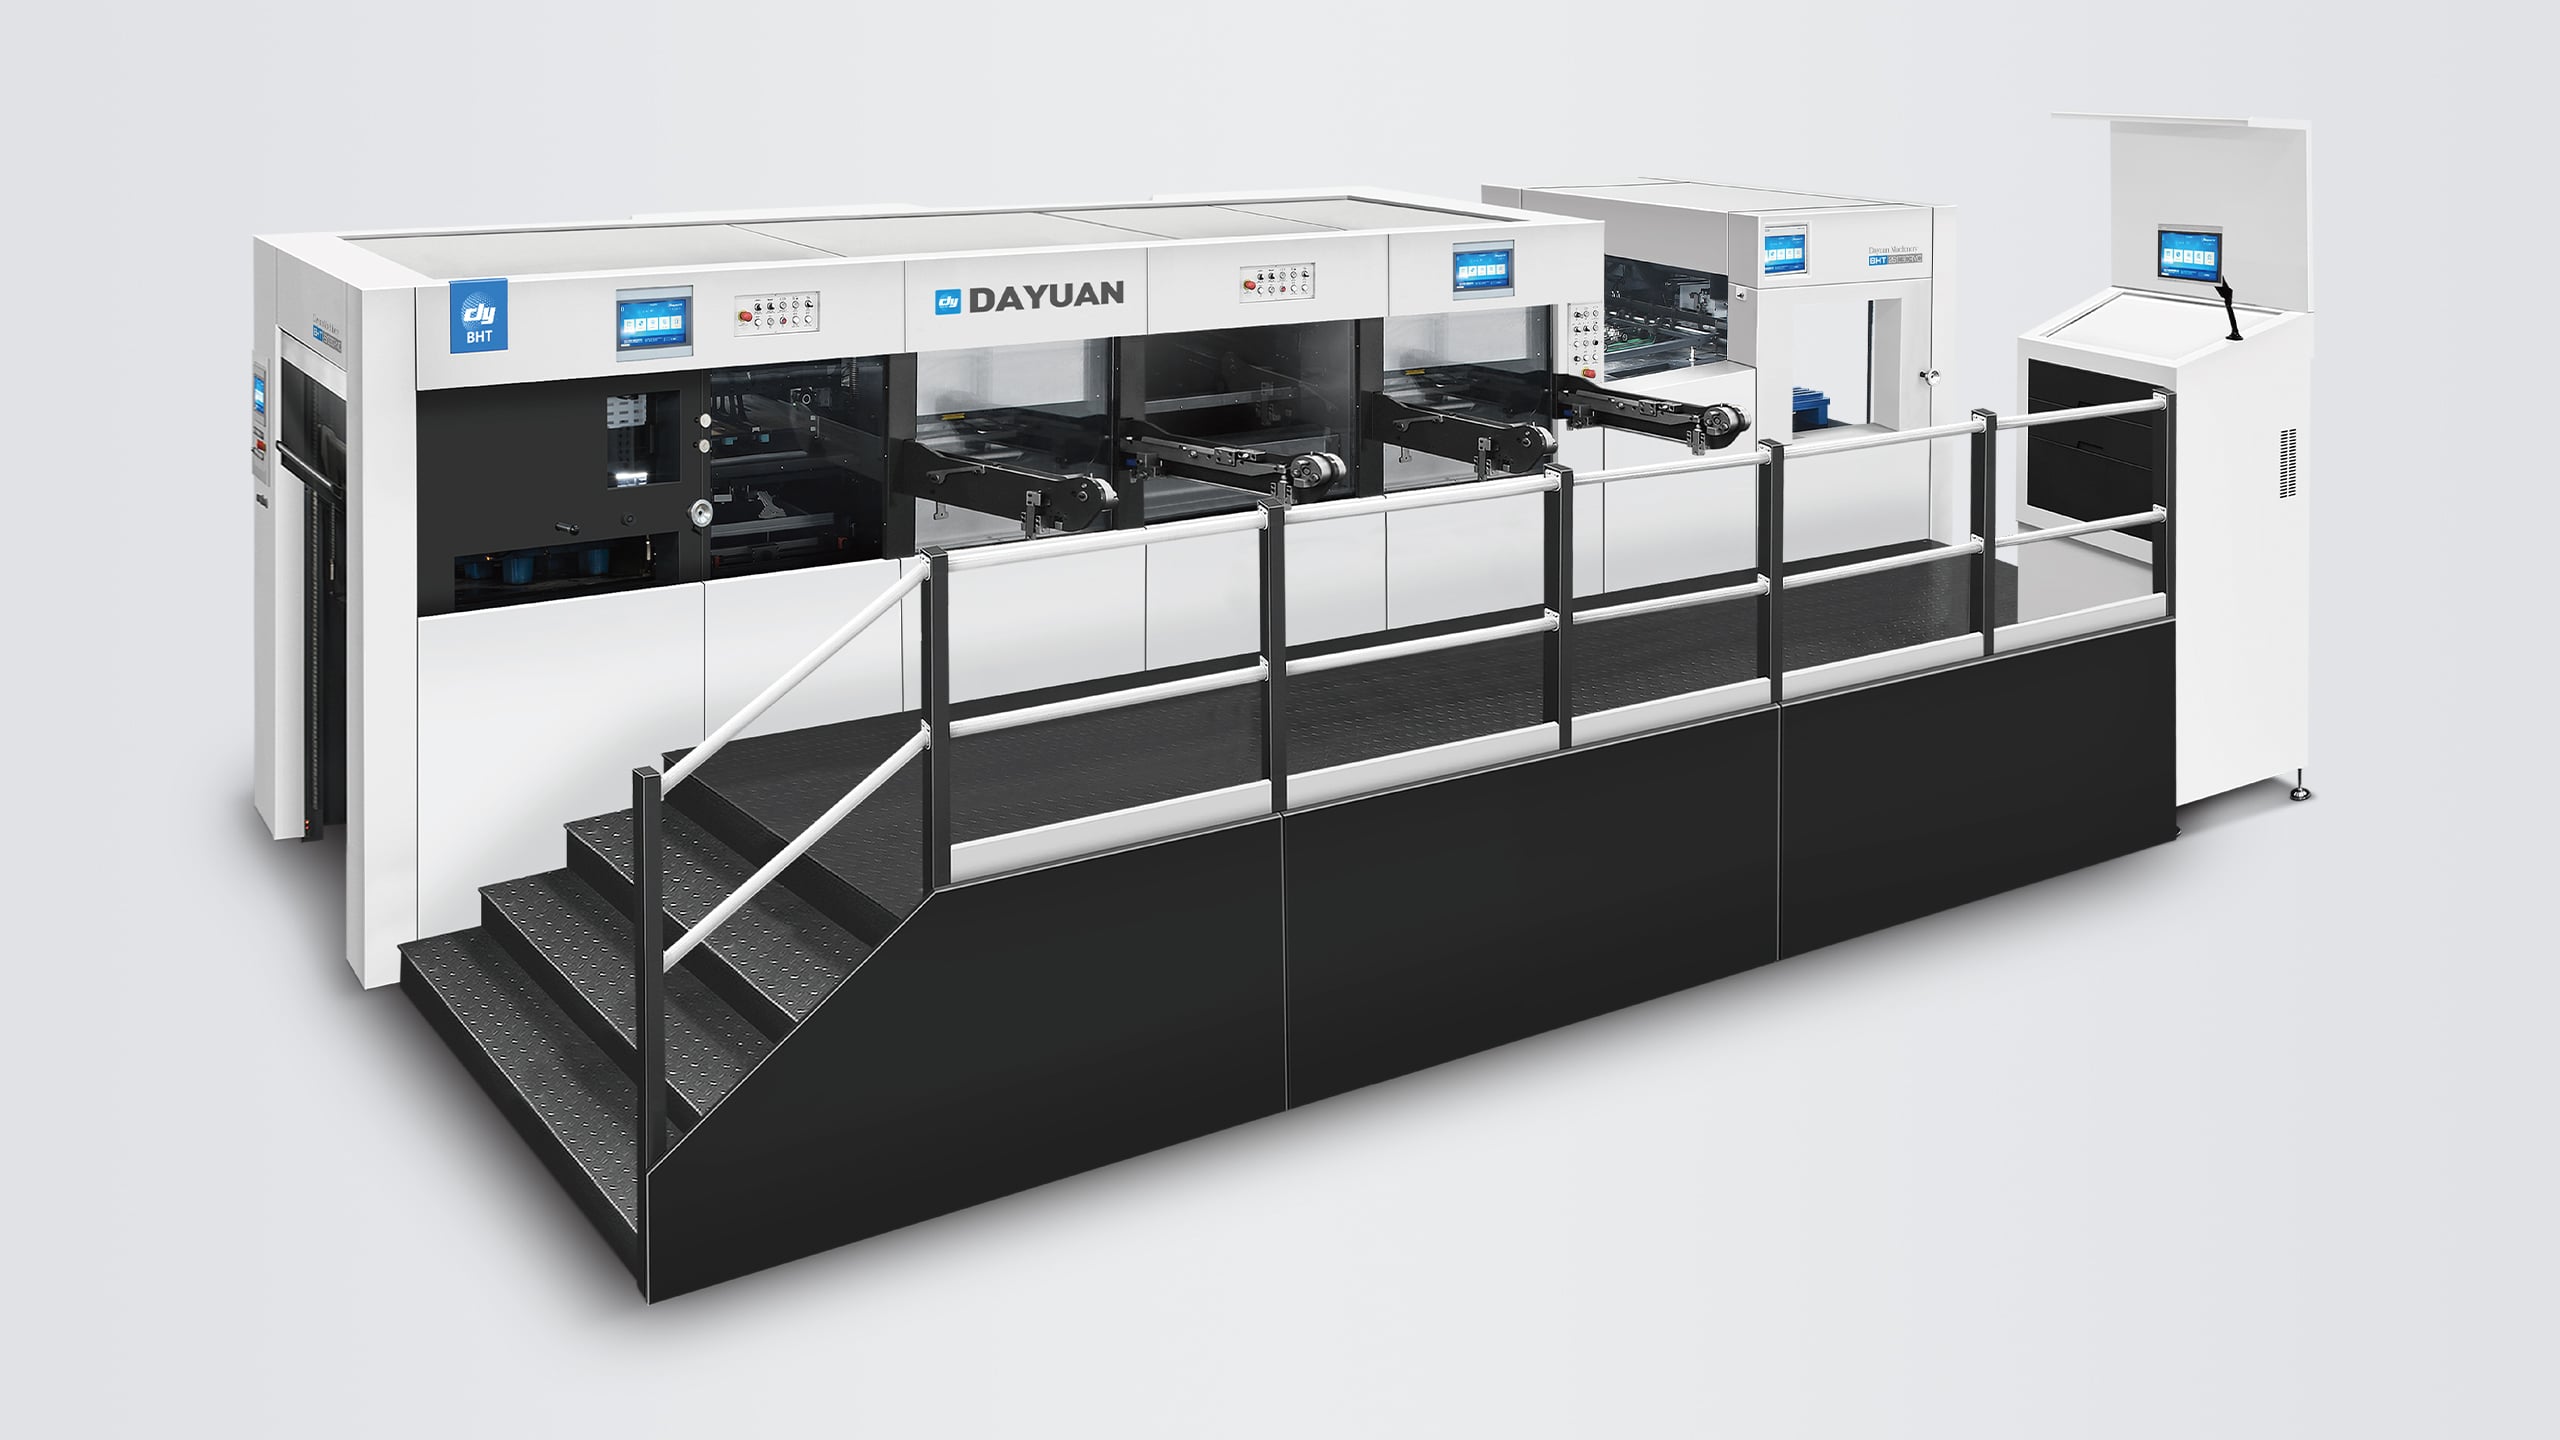
BHT-3S1060TTRSCE (TRIOPRESS ავტომატური სწრაფხშობიანი ჰოტ-სტამპირებისა და გაჭრის მანქანა ამოსაღებით და ჩამოსაჭრელით)
- Პატენტი: მსოფლიო პირველი სამ სტაციონარი დიე ჭრის მაशინა.
- Gaussian customization for exact product requirements
- Მუშაობთ 50%-ით ნაკლებ მუშად და სივრცეში, რათა მიღწევა 6,200 გარეშე/ს (40%-ით სწრაფად ინდუსტრიულ სტანდარტებზე)
- Შეხედულება
- Техნიკური პარამეტრები
- Დაკავშირებული პროდუქტები
- Ხშირად დასმული კითხვები
Პროდუქტის აღწერა
Dayuan BHT-სერიის TRIOPRESS ავტომატური მაღალი სიჩქარის თერმომარკირებისა და დიეკვეთის მანქანა ამოღებით და შტამპვით უზრუნველყოფს ერთი პროცესით მუშაობას თერმოფოლის მარკირების, დიეკვეთის, ამოღებისა და შტამპვისთვის, რაც საშუალებას გვაძლევს მივაღწიოთ ეფექტურ და ინტეგრირებულ წარმოებას. იდეალურია იმ საყოფაცხოვრებო პროდუქტებისთვის, რომლებზეც საფოლის მარკირება და ღრმა რელიეფის გამოყენებაა საჭირო, რადგან ეს ავტომატური დიეკვეთის მანქანა მომხმარებელს საუკეთესო ღირებულებას და კონკურენტუნარიანობას სთავაზობს, წარმოდგენის მაჩვენებლის გაზრდით და სამუშაო ხარჯების შემცირებით. ის არის პირველი არჩევანი მაღალბიჯუტიანი საბეჭდი ბაზრისთვის.
Ელასტიური ადაპტაცია:
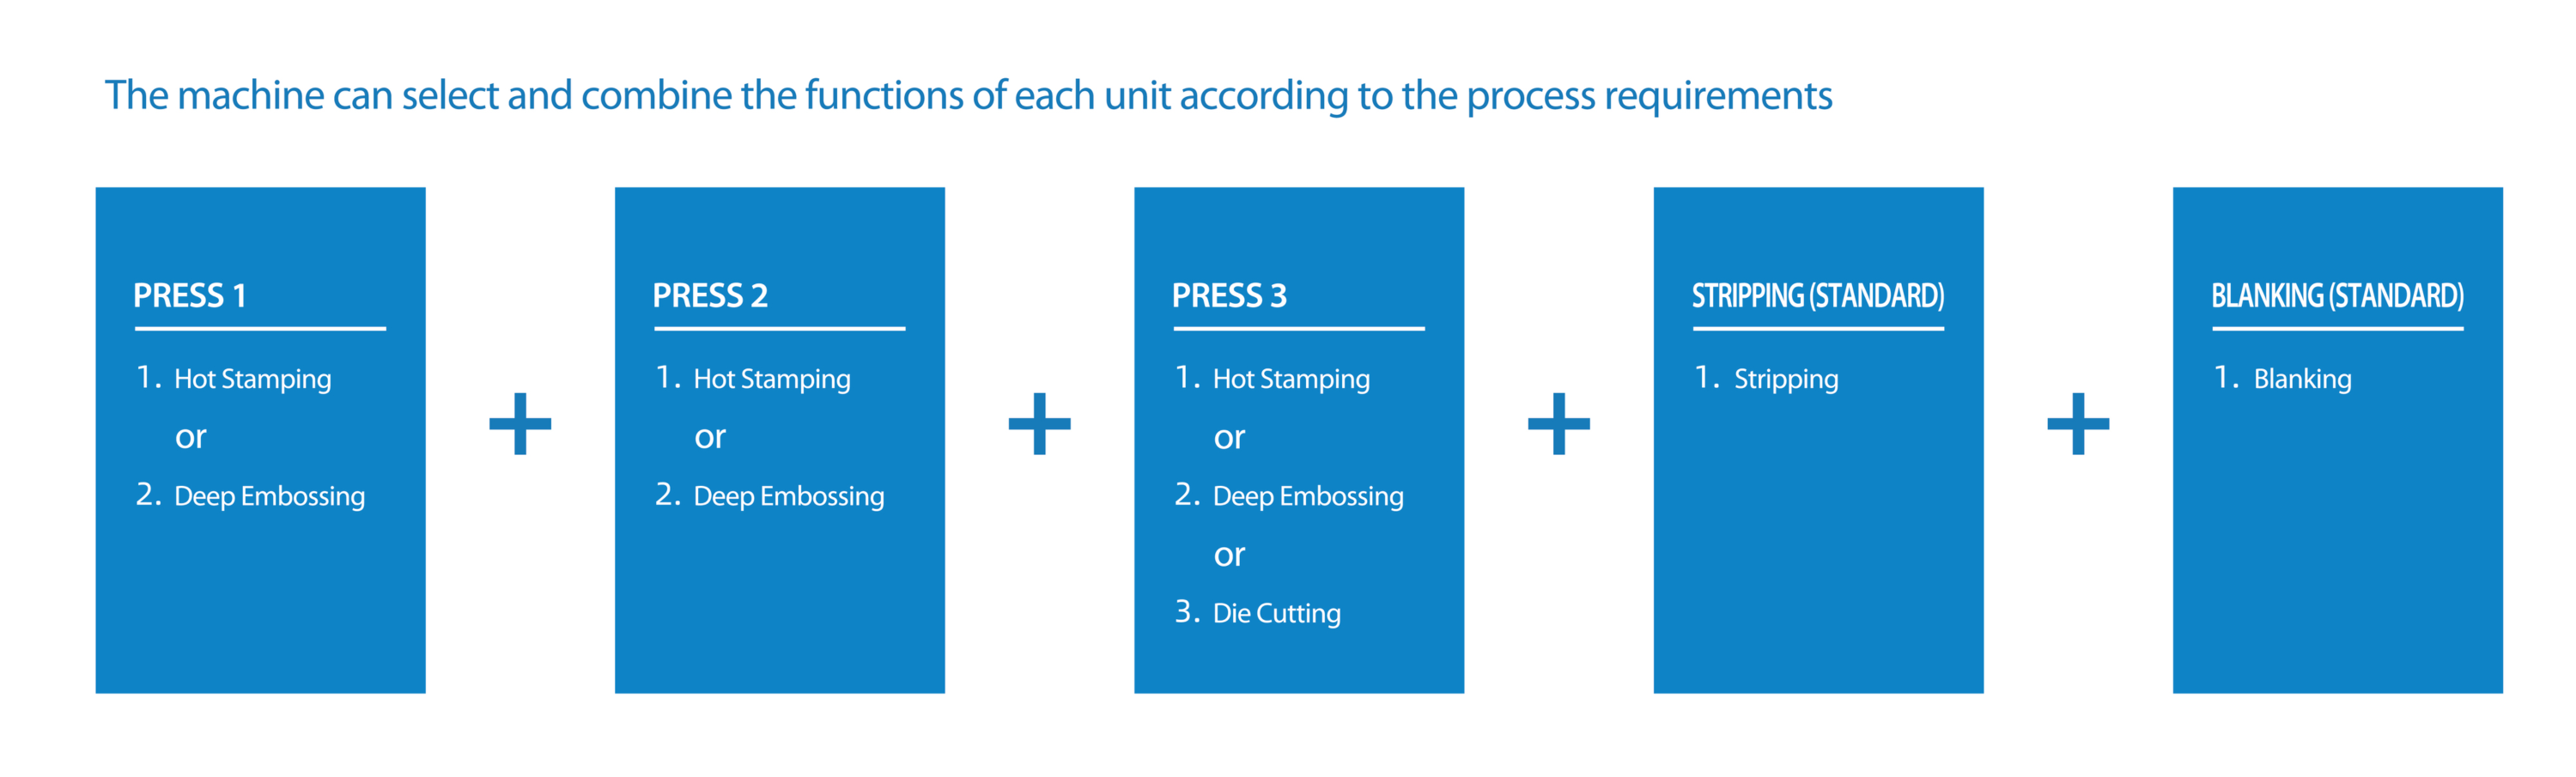
• Მოდულარული პროცესის კონფიგურაცია პროდუქტის მოთხოვნების მიხედვით, თითოეული ერთეული მოწინააღმდეგობით კონტროლიруლია სერვო მოტორებით არჩევანის მიხედვით ერთ-ერთი ერთეულის მუშაობისთვის.
• Შეიცავს ჰოლოგრაფიულ ფოლის დაჭერვას, სამჯერად ფოლის დაჭერვას, გარკვეულ ჩაჭრვას, ფორმის ჩაჭრვას, ნაწილების გამოყოფას და ჩართვას, რათა შეასრულოს განსხვავებული პროდუქციის საჭიროებები და მნიშვნელოვანად გააუმჯობეს ეფექტივობა.
Საიმედო შესრულება:
• Მაქსიმალური სიჩქარე: 6 200 ლистი/საათო; მაქსიმალური წნევა: 600 ト.
• Კომპლექტში შედის საკუთარი ფოლგის ბეჭდვის კონტროლის სისტემა და ფოლგის მიმავალი სისტემა, რომელიც უზრუნველყოფს როგორც ჰორიზონტალურ ასევე ვერტიკალურ ბეჭდვას პრემიუმ ხარისხის მოთხოვნების შესასრულებლად, თერმობეჭდვის სიზუსტით ±0.1 მმ.
• Მნიშვნელოვანად მნიშვნელოვანი და გამართული კარბონური ფიბრის გრიფერის ბარი, რომელიც უზრუნველყოფს მანქანის გრძელი მომსახურება.
• Პატენტირებული გრიფის ბარის სერვო-კონტროლი უკავშირდება მუდმივ მდებარეობას ±0.075mm-ის შიგნით.
• Ავტომატური ჩამორთვა და ბატჩის გამოთვლები შემცირებს ხელით შესაბამის შესაბამის შესაბამის შესაბამის შესაბამის შესაბამის შესაბამის შესაბამისის.
Საუკეთესო მრავალფუნქციურობა:
• Მხარს უჭერს ფოლგის დაბეჭდვას და რელიეფს სხვადასხვა მასალაზე
• Იდეალურია ბეჭდვისა და საყოფაც ინდუსტრიაში სტრუქტურული გრაფიკის დამუშავებისთვის.
• Ხელს უწყობს სწრაფ გადართვას გამა და კვეთის პროცესებს შორის.
Გამოჩენას მიერთებული ეფექტურობა:
• Ძლიერი გარშის რამი დარწმუნებულია სტაბილობით.
• Მომხმარებელთა სასურველი ინტერფეისი ინტუიციური და ეფექტური მუშაობისთვის.
• Სამუშაო ნაწილების გავრცელების საკამათო ქსელი.
 |
 |
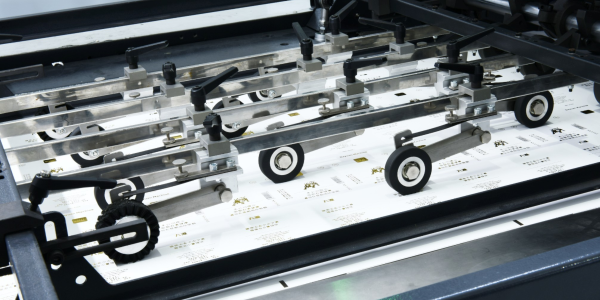 |
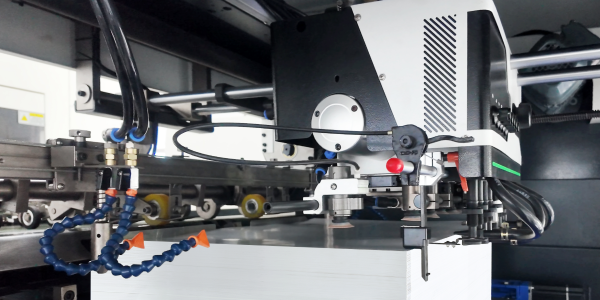
| Მიმაგრებელი (4 შეღწევა და 6 მიწოდება) |
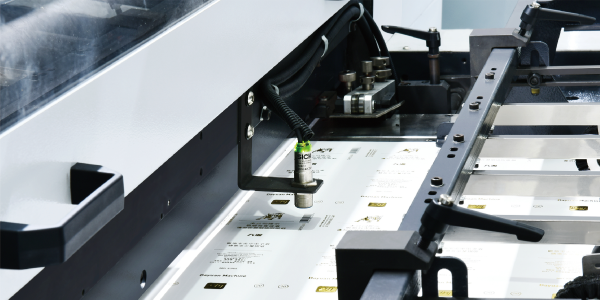
Ულტრასაუნდოვანი წყაროების მონაცემების გამოკვლევა |
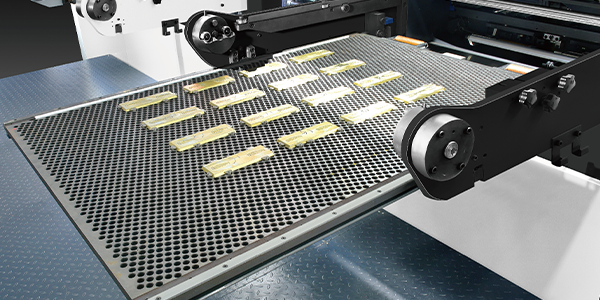
Ქაღალდის გადამცემი მოწყობილობა |
 |
 |
 |
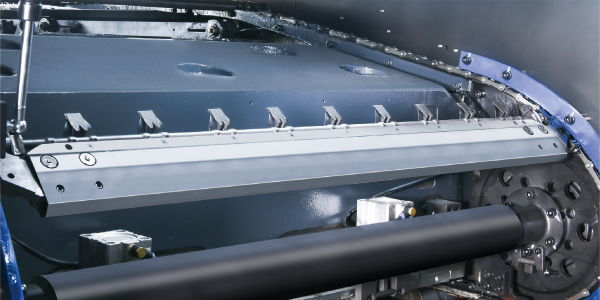
| Კარბონული ფიბრული გაქრების ბარი |
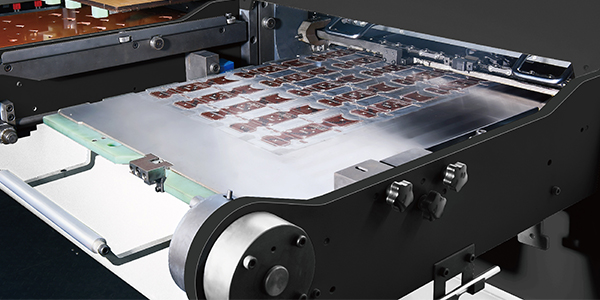
Მიკროგადამწეობადი კვეთის ფირფიტა |
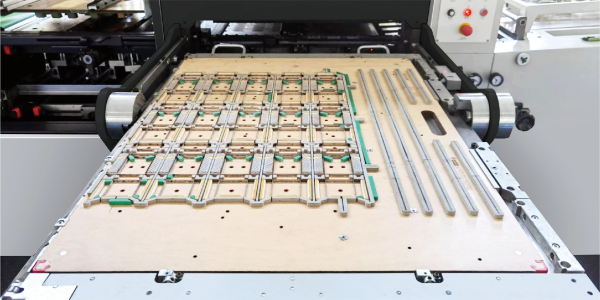
Გამოკვეთის ჩეისი სწრაფად დასაბლოკად მოწყობილებით |
 |
 |
 |
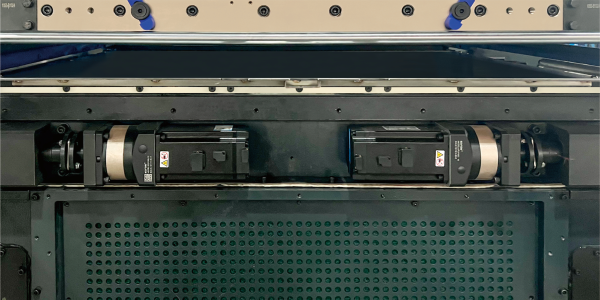
| Სერვო კონტროლირებადი ხელის პოზიციონირების მოწყობილობა |
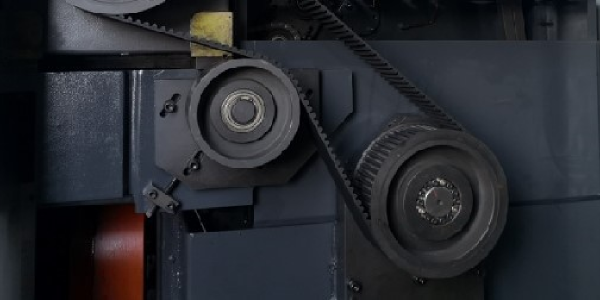
Დროის ქამრის მართვის მოწყობილობა |
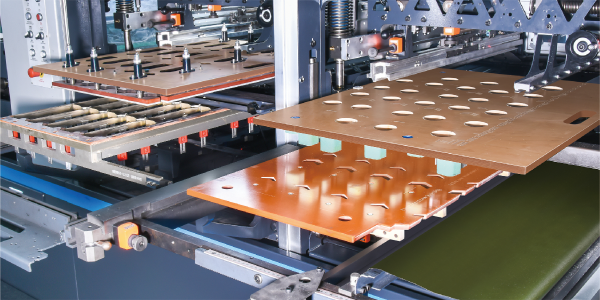
Სახელურის ფორმის ფილა სწრაფად დასაბლოკად მოწყობილებით |
 |
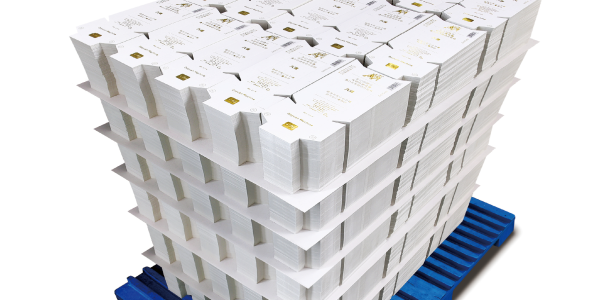 |
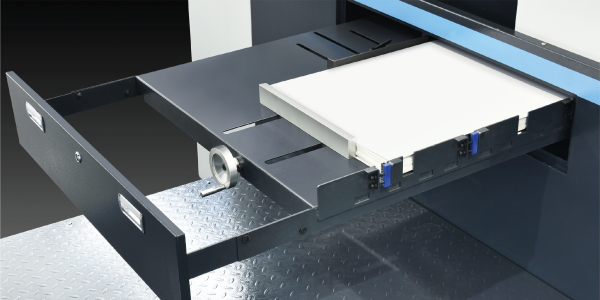 |
| Ფირფიტის სწრაფი ბლოკირების მოწყობილობა |
Სრული ფეხი მოწყობა |
Ავტომატური განშლა ფეხის ჩასმა |
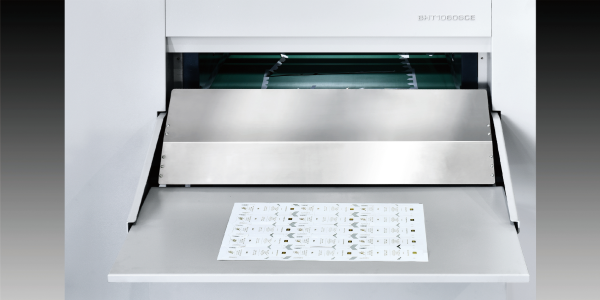 |
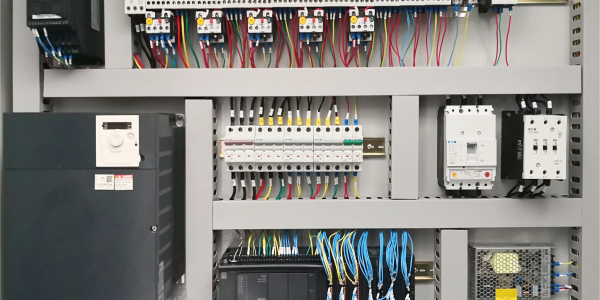 |
 |
| Უგანტონი მაგალითების ღერ Gaussian |
Ელექტრო ერთეული |
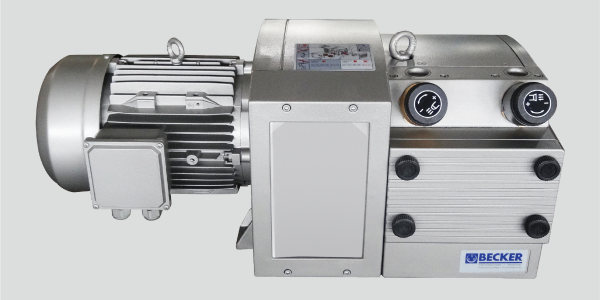
Გერმანიის ვაკუუმური პომპა |
 |
 |
|
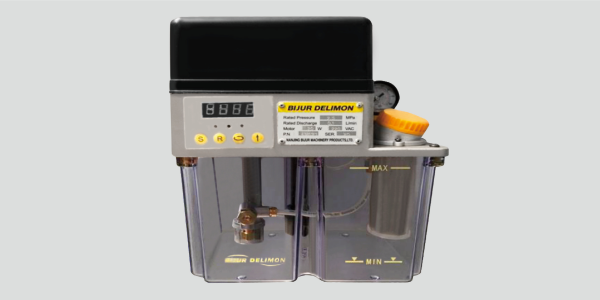
| Ავტომატური სმიბის სისტემა |
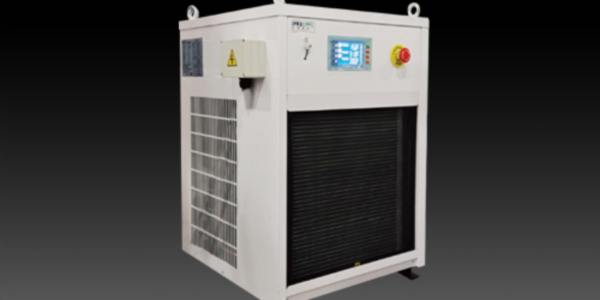
Ძირითადი ბლოკის გაგრილების/სმიბის მექანიზმი |
| Მოდელი | BHT-3S1060TTRSCE | BHT-3S1060TTMSCE | BHT-3S1060TRMSCE |
| Მაქსიმალური ფურცლის ზომა | 1060 × 760 მმ | 1060 × 760 მმ | 1060 × 760 მმ |
| Მინიმალური ფურცლის ზომა | 400×350 მმ | 400×350 მმ | 400×350 მმ |
| Მაქსიმალური კვეთის ზომა | 1060×745 მმ | 1060×745 მმ | 1060×745 მმ |
| Მაქსიმალური შტამპირების ზომა | 1060×740 მმ | 1060×740 მმ | 1060×740 მმ |
| Მაქსიმალური რელიეფური დამუშავების ზომა | 1060×740 მმ | 1060×740 მმ | 1060×740 მმ |
| Მინიმალური გრიპერის საზღვარი | 9-17მმ | 9-17მმ | 9-17მმ |
| Ორმაგი კვეთების მინიმალური სიგანე | 5მმ | 5მმ | 5მმ |
| Შიდა ჩასახვის ზომა | 1080×790მმ | 1080×790მმ | 1080×790მმ |
| Მარაგის დიაპაზონი |
Ქარდბორდი: 80-2000გ/მ², 0.1-2მმ Ტყენი: ≤4მმ |
Ქარდბორდი: 80-2000გ/მ², 0.1-2მმ Ტყენი: ≤4მმ |
Ქარდბორდი: 80-2000გ/მ², 0.1-2მმ Ტყენი: ≤4მმ |
| Კვეთის სიზუსტე | ≤±0.075მმ | ≤±0.075მმ | ≤±0.075მმ |
| Შტამპირების სიზუსტე | ≤±0.1 მმ | ≤±0.1 მმ | ≤±0.1 მმ |
| Გამოჩენის ზუსტობა | ≤±0.075მმ | ≤±0.075მმ | ≤±0.075მმ |
| Პრესი 1-ის სისტემის მაქსიმალური დაჭერის ძალა | 600T | 600T | 600T |
| Პრესი 2-ის სისტემის მაქსიმალური დაჭერის ძალა | 600T | 600T | 600T |
| Პრესი 3 სისტემის მაქსიმალური ჭრის ძალა | 600T | 300 ტ | 300 ტ |
| Მაქს. მუშაობის სიჩქარე | 6200 წმ/სთ | 6200 წმ/სთ | 6200 წმ/სთ |
| Მაქსიმალური ფიდერის გროვის სიმაღლე | 1800მმ | 1800მმ | 1800მმ |
| Მაქსიმალური ფედერის გადატანის სიმაღლე შეწყვეტის გარეშე რეჟიმში | 1520 მმ | 1520 მმ | 1520 მმ |
| Მაქსიმალური მიწოდების გადატანის სიმაღლე | 1400mm | 1400mm | 1400mm |
| Მაქსიმალური მორილი ფოლადის დიამეტრი | φ250 მმ გასწვრივი, φ200 მმ განივი | φ250 მმ გასწვრივი, φ200 მმ განივი | φ250 მმ გასწვრივი, φ200 მმ განივი |
| Ელექტრო-გაცხელების სისტემა | 20 გათბობის ზონა, 40-180℃ დასარეგულირებელი | 20 გათბობის ზონა, 40-180℃ დასარეგულირებელი | 20 გათბობის ზონა, 40-180℃ დასარეგულირებელი |
| Ფოლადის სიგანე | 20-1060mm | 20-1060mm | 20-1060mm |
| Პრესი 1 სისტემა | 3 განსაზღვრული + 2 ტრანსვერსალური | 3 განსაზღვრული + 2 ტრანსვერსალური | 3 განსაზღვრული + 2 ტრანსვერსალური |
| Პრესი 2 სისტემა | 3 განსაზღვრული + 2 ტრანსვერსალური | 3 განსაზღვრული + 2 ტრანსვერსალური | Ელექტრო-გაცხელების სისტემა |
| Პრესი 3 სისტემა | Ელექტროგათბობის სისტემა + გამოყოფა + შევსება | Ჭრის სისტემა + გამოყოფა + შევსება | Ჭრის სისტემა + გამოყოფა + შევსება |
| Სრული დატვირთვის ვატაჟი | 155KW | 141 კვტ | 128 კვტ |
| Ჰაერის მოთხოვნა | 0,6–0,7 მპა, ≥1 მ³/წთ | 0,6–0,7 მპა, ≥1 მ³/წთ | 0,6–0,7 მპა, ≥1 მ³/წთ |
| Მანქანის წმინდა წონა | 64 ტ | 63t | 63t |